
Language
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 04-09-2026 المنشأ: موقع


يوفر تحول التصنيع من عمليات TIG وMIG التقليدية إلى اللحام بالليزر مكاسب هائلة في السرعة والجودة. ومع ذلك، فإن هذا التحول يقدم عقبة فنية جديدة. يجب عليك فك مواصفات الليزر ومطابقتها مباشرة مع احتياجات الإنتاج الفعلية. إن اختيار المعدات الخاطئة يحمل مخاطر كبيرة لأرضية التصنيع الخاصة بك. يؤدي ضعف القوة إلى نقص الاندماج وضعف المفاصل والأجزاء المرفوضة. ويؤدي الإفراط في القوة إلى إنفاق رأسمالي غير ضروري، وإرهاق المواد الرقيقة، وزيادة تكاليف البنية التحتية للمنشأة. نحن نقدم تحليلاً تقنيًا قائمًا على الأدلة لكيفية تقييم مستويات الطاقة وأنواع توصيل الشعاع وتوافق المواد. وهذا يضمن لك اختيار الأمثل آلة لحام ألياف الليزر المحمولة لبيئة التصنيع الخاصة بك وأهداف الإنتاج.
مطابقة القوة الكهربائية مع سمك المادة: تتفوق وحدات الطاقة المنخفضة (500 وات - 700 وات) في استخدام الرقائق الرقيقة وتطبيقات الأعمال اليدوية/المستهلكين والتركيبات الدقيقة؛ يتطلب التصنيع الصناعي (2 مم - 4 مم) 1200 وات أو أعلى.
حساب انعكاسية المواد: تتطلب المعادن شديدة الانعكاس مثل الألومنيوم والنحاس طاقة ذروة أعلى لبدء تجمع اللحام مقارنة بالكربون أو الفولاذ المقاوم للصدأ.
تقييم مصدر الليزر ونوع الشعاع: القوة الكهربائية الخام ليست سوى جزء من المعادلة؛ العلامة التجارية لمصدر الليزر (على سبيل المثال، IPG، Raycus) ووضع الشعاع (المستمر مقابل النبضي) تملي بشكل كبير استقرار الطاقة ودقتها.
البنية التحتية للمرافق تملي الجدوى: تتطلب الآلات عالية الطاقة إدارة حرارية قوية (مبردات المياه) وبنية تحتية كهربائية محددة (غالبًا طاقة ثلاثية الطور 220 فولت/380 فولت).
موازين السلامة المزودة بالطاقة: جميع أجهزة ليزر الألياف هي أجهزة من الفئة 4، ولكن القوة الكهربائية الأعلى تزيد من خطورة مخاطر الانعكاس الخلفي وتتطلب غلافًا أكثر صرامة وامتثالًا لمعدات الوقاية الشخصية.
فهم تتطلب قوة اللحام بالليزر المحمولة النظر إلى ما هو أبعد من القوة الكهربائية للملصق. تقيس القوة الكهربائية الخام للموجة المستمرة (CW) إجمالي الطاقة المنبعثة من مصدر الليزر في الثانية. تملي كثافة الطاقة أداء اللحام الفعلي. كثافة الطاقة هي مقدار الطاقة المركزة في منطقة معينة، والتي يتم تحديدها حسب حجم البقعة ومنتج معلمة الشعاع (BPP). ستحقق الآلة التي تنتج 1000 واط مع شعاع نقي عالي التركيز اختراقًا أعمق من آلة 1500 واط ذات شعاع متناثر وسيئ التركيز.
تتيح معالجة حجم البقعة للمشغلين التحكم في المنطقة المتأثرة بالحرارة (HAZ). يؤدي حجم البقعة الأصغر إلى زيادة كثافة الطاقة، مما يسهل اللحام العميق بثقب المفتاح حيث يبخر الشعاع المعدن ويتغلغل بعمق في المفصل. يعمل حجم البقعة الأكبر على توزيع الطاقة، وهو أمر مفيد في لحام التوصيل على المواد الرقيقة حيث تريد فقط إذابة السطح. القوة الكهربائية الخام ليست سوى نصف المعادلة. يجب عليك تقييم مدى كفاءة نظام التوصيل البصري في تركيز تلك الطاقة على قطعة العمل لتحقيق اختراق عميق وسليم من الناحية الهيكلية.
يلعب البعد البؤري للعدسات المتوازية والتركيز داخل مسدس اللحام أيضًا دورًا رئيسيًا. يؤدي الطول البؤري الأقصر إلى إنشاء نقطة أصغر وأكثر كثافة ولكنه يقلل من عمق التركيز. وهذا يعني أنه يجب على المشغل أن يحمل البندقية على مسافة دقيقة جدًا من المعدن. يوفر الطول البؤري الأطول نقطة أوسع وعمقًا أكثر تسامحًا للتركيز، وهو ما يُفضل غالبًا للعمليات اليدوية المحمولة حيث تقدم الحركة البشرية اختلافات طفيفة في مسافة المواجهة.
يغير نوع توصيل الشعاع بشكل أساسي مدخلات الحرارة والدقة. تنبعث أشعة الليزر ذات الموجة المستمرة (CW) من تيار متواصل من الطاقة. يوفر هذا أقصى قدر من مدخلات الحرارة ويسمح بسرعات سفر سريعة بشكل لا يصدق على المواد السميكة. يمكن أن يطغى توصيل الأسلحة الكيميائية على المواد الرقيقة، مما يؤدي إلى تشويه شديد أو احتراق كارثي. يؤدي تعديل ليزر CW عالي الطاقة إلى وضع نابض أو شبه CW (QCW) إلى حل هذه المشكلة.
يُطلق التسليم النبضي الطاقة في رشقات نارية سريعة ومُحكمة. وهذا يسمح للمادة بأن تبرد قليلاً بين النبضات، مما يقلل بشكل كبير من إجمالي مدخلات الحرارة مع الحفاظ على ذروة الطاقة اللازمة لصهر المعدن. يسمح استخدام أوضاع QCW للمشغلين بلحام المواد الرقيقة دون تشويه. تعمل هذه القدرة على توسيع نطاق تعدد استخدامات الآلات ذات القوة الكهربائية العالية بشكل فعال، مما يسمح لوحدة واحدة بالتعامل مع كل من الألواح الهيكلية الثقيلة وتجميعات الصفائح المعدنية الدقيقة.
عند إعداد اللحام النبضي، يقوم المشغلون بضبط ذروة الطاقة، ومدة النبض (مدة تشغيل الليزر)، وتردد النبض (كم عدد النبضات في الثانية). يمكن لقوة الذروة العالية مع مدة قصيرة جدًا أن تثقب أكاسيد السطح على الألومنيوم دون وضع الكثير من الحرارة الكلية في المعدن المحيط. هذا المستوى من التحكم هو ما يجعل ألياف الليزر الحديثة تتفوق بشكل كبير على التكنولوجيا القديمة.
يعد وضع معايير نجاح واضحة أمرًا إلزاميًا قبل اختيار مستوى القوة الكهربائية. إن مطابقة مخرجات الطاقة لديك مع متطلبات التطبيقات المحددة تمنع حدوث عيوب اللحام الشائعة. تفشل الآلات ذات القوة الضعيفة في الوصول إلى جذر المفصل، مما يسبب المسامية واللحامات الباردة والفشل الهيكلي. تتسبب الآلات ذات القوة المفرطة التي يتم تطبيقها بشكل غير صحيح في حدوث احتراق وتشويه معدني شديد وتقويض.
التحقق من عمق الاختراق: يجب أن تصل الماكينة باستمرار إلى العمق المطلوب للوفاء بقوانين الهندسة الإنشائية لنوع الوصلة المحدد.
الحد الأدنى لسرعة السفر: يجب أن يدعم مستوى الطاقة سرعة السفر التي تلبي حصص الإنتاج اليومية الخاصة بك أو تتجاوزها. يمكن لآلة منخفضة الطاقة أن تخترق الفولاذ بسمك 3 مم، ولكن إذا كانت تتطلب سرعة سير بطيئة بشكل مؤلم، فإنها تفشل في اختبار الإنتاجية.
قبول الخرزة المرئية: يجب أن يلبي اللحام النهائي المتطلبات الجمالية دون الإفراط في الطحن أو التنظيف بعد اللحام.
القاعدة الأساسية لاختيار المعدات واضحة ومباشرة. يجب عليك تحديد الطاقة بناءً على المادة السميكة الملحومة في الإنتاج اليومي، وليس على حالات الحواف النادرة. إذا كان 95% من عملك يتضمن الفولاذ المقاوم للصدأ بسمك 2 مم، فقم بتحسين عملية الشراء الخاصة بك لهذا السُمك. إن شراء مصدر طاقة ضخم لمهمة تتم مرة واحدة سنويًا يضر بكفاءتك في المهام اليومية ويضخم متطلبات البنية التحتية الخاصة بك دون داع.
أ يحتل جهاز اللحام بالليزر بقدرة 500 واط مكانة متخصصة للغاية في مجال التصنيع. تم تصميم هذه الوحدات خصيصًا للتطبيقات الدقيقة حيث يجب تقليل مدخلات الحرارة بشكل صارم. تشمل حالات الاستخدام المثالية لحام الصفائح المعدنية الرقيقة التي يقل سمكها عن 1 مم، وإغلاق العبوات الإلكترونية، وتصنيع الأجهزة الطبية، وتنفيذ أعمال الإصلاح الدقيقة. إنها تحظى بشعبية كبيرة في مشاريع الأعمال اليدوية والمشاريع الاستهلاكية المتطورة نظرًا لحجمها الصغير.
قيود طبقة القوة هذه صارمة. تفتقر وحدة 500 واط إلى كثافة الطاقة المطلوبة للمكونات الهيكلية السميكة. إن محاولة لحام الفولاذ 3 مم بهذه الآلة تضمن اللحام البارد وعدم الانصهار. إنه يكافح بشكل كبير مع المعادن شديدة الانعكاس مثل الألومنيوم أو النحاس، حيث غالبًا ما تنعكس طاقة الشعاع الأولية بعيدًا قبل أن تتشكل بركة ذوبان. يجب على المشغلين الذين يستخدمون أنظمة 500 واط ضمان التجهيز المشترك المثالي، حيث لا توجد طاقة كافية لتوليد مجموعة لحام كبيرة لسد الفجوات.
الارتقاء إلى أ يوفر جهاز اللحام بالليزر بقدرة 700 واط جسرًا متعدد الاستخدامات بين العمل الدقيق الدقيق وتصنيع الضوء القياسي. هذه الآلات مناسبة بشكل مثالي لربط الفولاذ المقاوم للصدأ بسماكة 1 مم إلى 1.5 مم، والفولاذ الكربوني، والألواح المجلفنة. وهي شائعة في تصنيع أنظمة التدفئة والتهوية وتكييف الهواء (HVAC)، وتصنيع اللافتات، وإصلاح هياكل السيارات الخفيفة.
الميزة الأساسية لطبقة 700 واط هي التوازن الذي تحققه. إنه يوفر إمكانيات اختراق معتدلة مع الحفاظ على استهلاك الطاقة منخفضًا نسبيًا. العديد من الآلات في هذه الفئة يمكن أن تعمل بفعالية مع أنظمة تبريد الهواء المتقدمة، مما يلغي الحاجة إلى مبردات المياه الضخمة. وهذا يجعل المعدات سهلة الحمل للغاية ويسهل نشرها في ورش العمل الضيقة أو سيناريوهات الإصلاح الميداني. يمكنك بسهولة نقل وحدة مبردة بالهواء بقدرة 700 واط عبر أرضية متجر كبيرة دون سحب خطوط التبريد الثقيلة.
بالنسبة لمحلات التصنيع العامة أ تعتبر ماكينة اللحام بالليزر بقدرة 1200 واط بمثابة المعيار الصناعي الحقيقي. تتعامل طبقة الطاقة هذه بشكل مريح مع المواد من 2 مم إلى 4 مم، مما يجعلها مثالية لتصنيع أدوات المطبخ وإصلاح السيارات الثقيلة وتصنيع المعادن المخصصة. إنه يوفر الطاقة الحرارية اللازمة لتحقيق لحامات عميقة ومتسقة عبر مجموعة واسعة من تكوينات المفاصل.
توفر 1200 واط طاقة خام كافية للتعامل مع المواد العاكسة مثل الألومنيوم باستمرار. إنه يتغلب على حاجز الانعكاس الأولي دون تعطيل سرعات الإنتاج أو التسبب في العيوب. تمثل هذه الطبقة النقطة المثالية لمعظم محلات العمل، حيث توفر إنتاجية عالية وتعدد الاستخدامات دون الحاجة إلى تجاوز متطلبات البنية التحتية القصوى للأنظمة فائقة الطاقة. يمكن للمشغلين تشغيل آلة بقدرة 1200 واط على فولاذ مقاس 11 طوال اليوم مع ثبات ممتاز وأقل تشوه حراري.
عندما تتحول متطلبات الإنتاج إلى ألواح سميكة تصل إلى 6 مم أو أكثر، فإنك تحتاج إلى خدمة ثقيلة ماكينة لحام المعادن تعمل ما بين 1500 وات إلى 3000 وات. تم تصميم هذه الأنظمة للصلب الهيكلي، وتصنيع المعدات الثقيلة، وخطوط الإنتاج الآلية أو شبه الآلية المستمرة عالية السرعة. إن سرعات السفر التي يمكن تحقيقها عند مستويات الطاقة هذه تفوق بشكل كبير طرق اللحام بالقوس التقليدية.
إن واقع تنفيذ هذه الآلات أمر صعب. يتطلب التشغيل بقدرة 2000 واط متطلبات صارمة للمنشأة. لا يمكنك تشغيل هذه الوحدات على منافذ الحائط القياسية؛ أنها تتطلب دوائر كهربائية عالية التيار. تتطلب الحرارة الهائلة الناتجة عن مصدر الليزر مبردات مياه متكاملة للخدمة الشاقة لمنع الإغلاق الحراري وحماية البصريات الداخلية. هذه وحدات ثابتة مصممة لأماكن اللحام المخصصة، وليست للعمل الميداني المحمول.
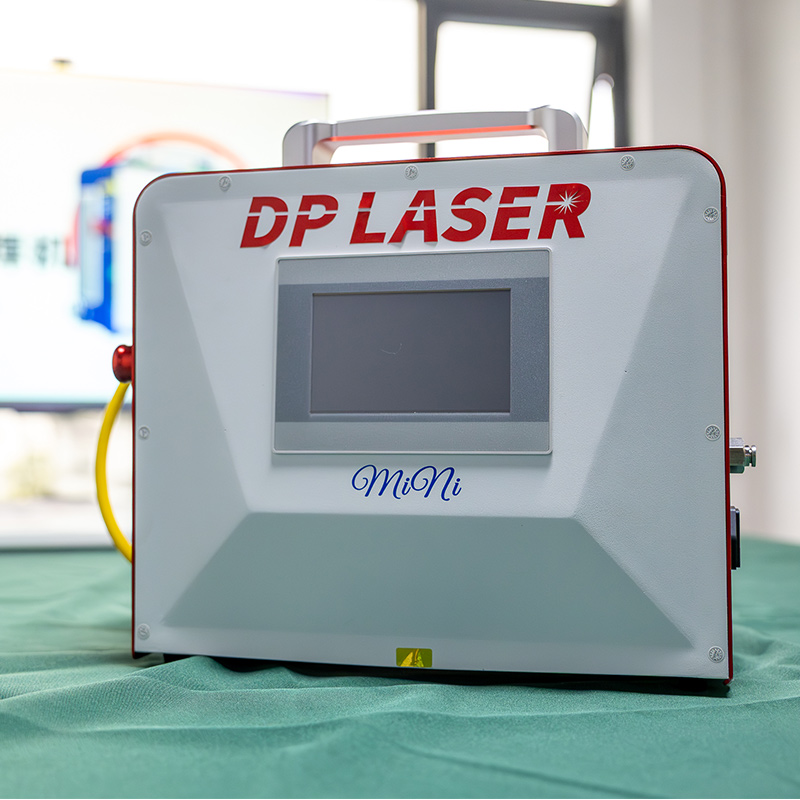
يعد الفولاذ الكربوني والفولاذ المقاوم للصدأ من أكثر المواد شيوعًا التي تتم معالجتها باستخدام ألياف الليزر، ويستجيبان بشكل متوقع لمستويات معينة من القوة الكهربائية. تنص إرشادات نسبة القوة الكهربائية إلى السُمك القياسية على أن 1000 واط إلى 1200 واط هي عادةً الأمثل للحام أحادي التمرير للفولاذ المقاوم للصدأ الذي يصل سمكه إلى 3 مم. يتطلب تجاوز 3 مم زيادة ما يصل إلى 1500 واط أو استخدام تحضيرات مفصلية محددة مثل الميلا.
تؤثر الموصلية الحرارية بشكل كبير على معلمات الطاقة وسرعات السفر لهذه المعادن. يتمتع الفولاذ المقاوم للصدأ بموصلية حرارية أقل من الفولاذ الكربوني، مما يعني أنه يحتفظ بالحرارة محليًا داخل منطقة اللحام. وهذا يسمح بسرعات سفر أسرع بقدرة كهربائية معينة ولكنه يزيد من خطر تشوه الصفائح الرقيقة. يبدد الفولاذ الكربوني الحرارة بسرعة أكبر، مما يتطلب مدخلات طاقة أعلى قليلاً للحفاظ على نفس عمق الاختراق. عند لحام الفولاذ الكربوني، غالبًا ما يحتاج المشغلون إلى ضبط تدفق غاز التدريع لمنع الأكسدة في حوض اللحام، حيث يمكن أن يؤدي إدخال الحرارة الأعلى إلى سحب الملوثات الجوية.
يقدم لحام المعادن العاكسة فيزياء معقدة في عملية التصنيع. يعكس الألومنيوم والنحاس والنحاس بشكل طبيعي الطول الموجي 1064 نانومتر المنبعث من ليزر الألياف القياسي. ولحام هذه المواد، يجب أن يوفر الليزر طاقة ذروة عالية بما يكفي لإذابة السطح على الفور، وكسر الانعكاس وإنشاء لحام ثقب المفتاح. وبمجرد تشكيل ثقب المفتاح، تمتص المادة طاقة الليزر بكفاءة عالية.
إذا كانت الآلة ضعيفة القوة، فإنها تفشل في اختراق السطح. وهذا يخلق خطرًا شديدًا للانعكاس الخلفي. يرتد شعاع الليزر من قطعة العمل وينتقل احتياطيًا عبر كابل الألياف الضوئية. يمكن أن يؤدي هذا الانعكاس الخلفي إلى تلف ألياف التوصيل ومصدر الليزر الأساسي بشكل كارثي. يتطلب لحام النحاس أو الألومنيوم بأمان مستويات طاقة أعلى وأجهزة استشعار مدمجة للحماية من الانعكاس الخلفي. يتمتع الألومنيوم أيضًا بموصلية حرارية عالية جدًا، مما يعني أن الحرارة تنزف بسرعة بعيدًا عن منطقة اللحام. أنت بحاجة إلى آلة عالية الطاقة فقط للحفاظ على سائل البركة بدرجة كافية للمضي قدمًا.
يتطلب ربط المعادن بنقاط انصهار وموصلات حرارية مختلفة تعديلًا دقيقًا للطاقة. يعد لحام النحاس بالفولاذ المقاوم للصدأ مطلبًا شائعًا في تصنيع البطاريات وتصنيع قضبان التوصيل الكهربائية. يجب أن يكون شعاع الليزر متحيزًا نحو المادة ذات الموصلية الحرارية الأعلى أو نقطة الانصهار الأعلى. إذا تم تمركز الشعاع بشكل مثالي على المفصل، فسوف يبدد النحاس الحرارة بينما يسخن الفولاذ المقاوم للصدأ ويتحلل.
مطلوب هنا التحكم المتقدم في الطاقة، بما في ذلك تشكيل النبض ووظائف التذبذب. يجب على المشغلين ضبط توصيل الطاقة بشكل دقيق لضمان وصول كلتا المادتين إلى الحالة السائلة في وقت واحد، مما يسمح لحوض اللحام بالخلط بشكل صحيح دون إنشاء مركبات بين معدنية هشة. غالبًا ما نقوم بإزاحة الشعاع قليلاً على الجانب النحاسي، باستخدام الموصلية الحرارية للنحاس لسحب الحرارة عبر المفصل إلى الفولاذ المقاوم للصدأ.
| نوع المادة | السُمك (مم) | الموصى بها من مستوى الطاقة | متطلبات التبريد |
|---|---|---|---|
| الفولاذ المقاوم للصدأ / الكربون | 0.5 - 1.0 | 500 واط - 700 واط | الهواء أو الماء الخفيف |
| الفولاذ المقاوم للصدأ / الكربون | 1.5 - 3.0 | 1000 واط - 1200 واط | مبرد الماء |
| الفولاذ المقاوم للصدأ / الكربون | 4.0 - 6.0+ | 1500 واط - 2000 واط+ | مبرد المياه الثقيلة |
| الألومنيوم / النحاس | 1.0 - 2.0 | 1200 واط - 1500 واط | مبرد الماء |
| نحاس | 1.0 - 2.0 | 1500 واط - 2000 واط | مبرد المياه الثقيلة |
| الصلب المجلفن | 1.0 - 2.0 | 1000 واط - 1200 واط | مبرد الماء |
مصدر الليزر الأساسي هو محرك الماكينة، وتفرض الشركة المصنعة بشكل كبير استقرار الطاقة الفعلي، ومتانة الماكينة، والأداء العام. تقدم العلامات التجارية الرائدة مثل IPG Photonics وRaycus وMAX Photonics مستويات مختلفة من الموثوقية وجودة الشعاع. يحدد مصدر الليزر مدى استمرارية توفير الماكينة للقدرة الكهربائية المقدرة لها خلال نوبة عمل متواصلة مدتها ثماني ساعات.
غالبًا ما يتفوق مصدر 1000 واط المتميز على مصدر الميزانية 1500 واط من حيث الدقة وطول العمر في العالم الحقيقي. قد تعاني مصادر الميزانية من تدهور الطاقة أثناء تسخينها، مما يتسبب في تقلب عمق الاختراق بشكل غير متوقع أثناء اللحام الطويل. تحافظ المصادر عالية الجودة على استقرار الطاقة بشكل صارم، مما يضمن تطابق اللحام الأول في اليوم مع الأخير. إن الاستثمار في مصدر ليزر حسن السمعة يمنع فترات التوقف المكلفة وجودة الأجزاء غير المتسقة. تحتاج أيضًا إلى مراعاة العمر الافتراضي لثنائيات المضخة داخل المصدر، حيث تتحلل الثنائيات الرخيصة بشكل أسرع، مما يؤدي إلى فقدان تدريجي للطاقة الناتجة على مدار بضع سنوات.
يحدد خرج الطاقة بشكل مباشر متطلبات الإدارة الحرارية. تولد ليزرات الألياف حرارة مهدرة كبيرة يجب تبديدها لحماية الثنائيات والبصريات. يمكن لوحدات الطاقة المنخفضة، وتحديدًا في نطاق 500 وات إلى 700 وات، أن تستخدم في كثير من الأحيان تقنية تبريد الهواء المتقدمة. ويعتمد هذا على مراوح عالية السرعة ومشتتات حرارية، مما يجعل الماكينة أخف وزنًا ولا تحتاج إلى صيانة فعليًا فيما يتعلق بسائل التبريد.
بمجرد تجاوز عتبة 1000 واط، يصبح التبريد المائي إلزاميًا تمامًا. تقوم مبردات الماء المدمجة بتدوير الماء المقطر أو منزوع الأيونات من خلال مصدر الليزر ورأس اللحام. على الرغم من فعاليتها العالية، فإن المبردات لها آثار تتعلق بالصيانة. يجب عليك مراقبة مستويات المياه وتغيير المرشحات والتأكد من أن درجات الحرارة المحيطة لا تسبب تكثيفًا على البصريات الداخلية. تتمتع الأنظمة المبردة بالمياه أيضًا ببصمة مادية أكبر على أرضية المتجر. إذا قمت بتشغيل نظام تبريد مائي في بيئة متجمدة، فيجب عليك استخدام مضاد تجمد متخصص وآمن لليزر لمنع تمزق الخطوط الداخلية.
القوة الخام عديمة الفائدة إذا كان تجهيز المفصل سيئًا. تتميز أشعة الليزر القياسية بحجم بقعة صغير، مما يجعل من المستحيل تقريبًا سد الفجوات الأوسع من 0.2 مم. يعمل الرأس المتذبذب القابل للتعديل على حل هذه المشكلة عن طريق تأرجح الشعاع بسرعة في أنماط مختلفة، مثل الخطوط أو الدوائر أو الأشكال الثمانية. يؤدي هذا إلى توسيع تجمع اللحام بشكل فعال دون الحاجة إلى زيادة هائلة في الطاقة الخام.
تعمل وظيفة التذبذب على تعويض تفاوتات التجهيز الضعيفة، وسد الفجوات الأكبر، وزيادة فعالية مستوى الطاقة المختار. إنه يحسن جماليات اللحام من خلال إنشاء شكل حبة أكثر سلاسة واتساقًا. عند تقييم الآلات، تحقق من الحد الأقصى لعرض التذبذب وترددات التذبذب المتاحة، حيث تملي هذه المعلمات مدى تعامل الآلة مع إعداد الصفائح المعدنية غير الكاملة. يسمح لك التذبذب عالي التردد بتحريك البندقية بشكل أسرع مع الحفاظ على بركة واسعة ومستقرة.
تحدد دورة العمل المدة التي يمكن أن تعمل فيها الآلة عند مستوى طاقة معين قبل أن تستريح لتبرد. يجب عليك تقييم الواقع التشغيلي لطابق الإنتاج الخاص بك. إن تشغيل آلة بقدرة 1200 واط بسعة 50% بشكل مستمر يؤدي إلى ضغط حراري أقل بكثير على المكونات الداخلية مقارنة بدفع آلة بقدرة 700 واط إلى 100% من سعتها لساعات متواصلة.
يؤدي تشغيل الآلة باستمرار بأقصى حد لها إلى تسريع تدهور المكونات، مما يؤدي بشكل خاص إلى الضغط على نظام التبريد والعدسات البصرية. يؤدي تغيير حجم مستوى الطاقة لديك إلى توفير حاجز حراري قليلًا. يضمن التشغيل بنسبة 60% إلى 70% من السعة القصوى تشغيل الماكينة بشكل أكثر برودة، والحفاظ على استقرار أفضل للطاقة، وإطالة عمر مصدر الليزر بشكل كبير. يمكن أن يؤدي التشبع الحراري لعدسات التركيز إلى تحول النقطة البؤرية أثناء اللحام الطويل، مما يؤدي إلى اختراق غير متناسق. التشغيل بأقل من السعة القصوى يمنع هذا التحول الحراري.
يتطلب دمج معدات الليزر عالية الطاقة التحقق الفوري من البنية التحتية الكهربائية لمنشأتك. يعد الانتقال من الطاقة القياسية أحادية الطور إلى الطاقة ثلاثية الطور بمثابة عنق الزجاجة للعديد من المتاجر. يمكن لبعض الوحدات ذات القوة الكهربائية المنخفضة أن تعمل بالطاقة القياسية أحادية الطور 220 فولت، مما يجعلها سهلة التوصيل والاستخدام على الفور نسبيًا.
تتطلب الأنظمة الصناعية التي تعمل بقدرة 1500 واط أو أعلى بشكل عالمي تقريبًا طاقة ثلاثية الطور 220 فولت أو 380 فولت للتعامل مع سحب التيار لمصدر الليزر ومبرد الماء المدمج. يؤدي الفشل في التحقق من قدرتك الكهربائية قبل تسليم المعدات إلى إجراء ترقيات باهظة الثمن للمنشأة، وتأخير النشر، واحتمال تلف الجهاز بسبب انخفاض الجهد. يجب عليك استشارة فني كهربائي مرخص للتأكد من أن لوحات الكسارة لديك يمكنها التعامل مع الحمل المستمر دون التعثر أثناء فترات الإنتاج الطويلة.
يتم تصنيف جميع أجهزة ليزر الألياف المحمولة، بغض النظر عن القوة الكهربائية، على أنها أجهزة ليزر من الفئة 4. هذه هي فئة الخطر الأعلى، مما يعني أن الشعاع المباشر والانعكاسات المتناثرة يمكن أن تسبب ضررًا فوريًا ودائمًا للعين وحروقًا شديدة في الجلد. الامتثال للسلامة غير قابل للتفاوض ومقاييس مع خرج الطاقة. تزيد القوة الكهربائية العالية من خطورة مخاطر الانعكاس الخلفي.
يتطلب التنفيذ الالتزام الصارم ببروتوكولات السلامة. يجب عليك استخدام حاويات محكمة الغلق أو حواجز أمان ليزر معتمدة لحماية المارة. يجب أن يتم توصيل أقفال الأبواب المتشابكة لإيقاف تشغيل الليزر فورًا إذا دخل شخص ما إلى منطقة اللحام. يجب على المشغلين ارتداء نظارات أمان ليزر OD6+ متخصصة تم معايرتها خصيصًا للطول الموجي 1064 نانومتر. تولد هذه العملية أبخرة معدنية، مما يستلزم وجود أنظمة قوية لاستخلاص الأبخرة للحفاظ على بيئة تنفس آمنة. ستائر اللحام القياسية المستخدمة في MIG أو TIG لن توقف شعاع الليزر الليفي؛ يجب عليك شراء حواجز معتمدة مصنفة بالليزر.
لضمان الأداء الأمثل والسلامة على أرضية التصنيع، اتبع الخطوات التالية المباشرة التالية:
قم بمراجعة مواد الإنتاج الحالية لديك لتحديد المعدن الأكثر سمكًا الذي تقوم بمعالجته يوميًا، واستخدم هذا القياس كخط أساس لاختيار القوة الكهربائية.
قم بفحص اللوحات الكهربائية في منشأتك للتأكد مما إذا كان لديك القدرة اللازمة للطاقة ثلاثية الطور لدعم أنظمة التبريد بالمياه من الدرجة الصناعية.
قم بإنشاء منطقة لحام مخصصة ومحكمة الغلق ومجهزة بالأقفال المتداخلة المناسبة وحواجز الأمان بالليزر واستخراج الدخان قبل وصول المعدات.
احصل على نظارات أمان OD6+ معتمدة ومُصنفة خصيصًا للطول الموجي 1064 نانومتر لجميع المشغلين والموظفين الموجودين بالقرب من عملية اللحام.
ج: لا، تفتقر الآلة بقدرة 1000 واط إلى كثافة الطاقة اللازمة لتحقيق اختراق كامل للفولاذ مقاس 1/4 بوصة (6.35 مم) في تمريرة واحدة. تتطلب مادة اللحام بهذا السماكة ما لا يقل عن 2000 وات إلى 3000 وات، أو تحضير مشترك واسع النطاق مثل التجليف العميق مع تمريرات متعددة باستخدام سلك الحشو.
ج: الألومنيوم عاكس للغاية للطول الموجي 1064 نانومتر من ألياف الليزر وله موصلية حرارية عالية بشكل استثنائي. إنه يعكس الشعاع الأولي ويبدد الحرارة بسرعة. أنت بحاجة إلى طاقة ذروة أعلى لإذابة السطح على الفور، وكسر الانعكاس، وإنشاء حوض لحام ثقب المفتاح.
ج: يؤدي تشغيل أي جهاز بأقصى طاقته المطلقة بشكل مستمر إلى توليد حرارة زائدة. وهذا يضغط على نظام التبريد، ويسرع من تدهور العدسات البصرية، ويمكن أن يقلل من عمر مصدر الليزر. من الأفضل شراء آلة بقدرة أعلى وتشغيلها بقدرة 70%.
ج: يعتمد ذلك على تصميم الجهاز المحدد. تستخدم العديد من الوحدات الحديثة بقدرة 700 واط أنظمة تبريد هواء متقدمة، مما يجعلها سهلة الحمل وخفيفة الوزن للغاية. إذا كنت تعمل في بيئة ذات درجات حرارة محيطة عالية، فإن البديل المبرد بالماء يوفر استقرارًا حراريًا أفضل.
ج: تعمل وظيفة التذبذب على تذبذب شعاع الليزر بسرعة، مما يؤدي إلى توسيع حوض اللحام بشكل فعال. وهذا يسمح للآلات ذات الطاقة المنخفضة بسد الفجوات الأوسع والتعويض عن التفاوتات الضعيفة في التجهيز دون الحاجة إلى زيادة هائلة في مدخلات الحرارة الخام.
ج: قطعا لا. تحمي خوذات اللحام القياسية ذات التعتيم التلقائي من الأشعة فوق البنفسجية والأشعة تحت الحمراء الناتجة عن اللحام القوسي، لكنها لا تحجب الطول الموجي المحدد لليزر الليفي البالغ 1064 نانومتر. يجب عليك استخدام نظارات السلامة OD6+ المتخصصة المصممة خصيصًا لليزر الليفي.


