
Language
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 14-10-2026 المنشأ: موقع


إذا دخلت إلى أي طابق تصنيع مزدحم اليوم، فسوف ترى نفس الاختناقات التشغيلية. يواجه مديرو المصانع نقصًا حادًا في العمالة الماهرة. تكاليف المواد الخام تتصاعد بسرعة. وفي الوقت نفسه، يتطلب السوق سرعات إنتاج أعلى ودقة مطلقة. تعتمد طرق التصنيع التقليدية بشكل كبير على البراعة اليدوية للحام والقدرة على التحمل البدني. هذه الأساليب القديمة تكافح ببساطة لمواكبة الضغوط الصناعية المتزايدة.
الحل النهائي لتوسيع نطاق الإنتاج دون التضحية بجودة المكونات هو ماكينة لحام بالليزر روبوتية . لم يعد الانتقال من عمليات القوس اليدوية إلى الأنظمة الآلية الآلية للغاية ترفًا مخصصًا لمصانع السيارات الضخمة. إنها ضرورة أساسية للحفاظ على القدرة التنافسية في المشهد الصناعي سريع الخطى اليوم.
يستكشف هذا الدليل الشامل بالضبط العمليات والمواد وسير العمل المعقدة التي يمكن للإعداد الآلي تشغيلها تلقائيًا بنجاح. سننظر في كيفية دمج هذه التكنولوجيا بسلاسة في شبكات المصانع الأوسع. وأخيرًا، سنحدد العائد النهائي على الاستثمار الذي يمكن للمصنعين توقعه بشكل واقعي من إجراء الترقية.
التشغيل الآلي متعدد الاستخدامات: يتعامل الإعداد الآلي مع أكثر بكثير من مجرد اللحام الفعلي نفسه. فهو يعمل على تبسيط عملية التعامل مع الأجزاء، وتتبع الدرزات في الوقت الفعلي، وفحص جودة ما بعد اللحام عبر الأرضية.
إتقان المواد: تنضم الأنظمة البصرية المتقدمة تلقائيًا إلى المعادن المعقدة والعاكسة للغاية والمختلفة التي عادةً ما تشوهها أو تدمرها طرق MIG أو TIG التقليدية.
التكامل السلس: تتزامن وحدات التحكم الذكية الحالية بسهولة مع أنظمة التصنيع الأوسع. تتواصل بشكل فعال مع الناقلات وأجهزة الاستشعار البصرية والخلايا الروبوتية الأخرى.
عائد مرتفع على الاستثمار: يتم تعويض استثمار رأس المال الأولي بسرعة من خلال التخفيضات الكبيرة في خردة المواد، وعدم الحاجة إلى طحن ما بعد اللحام، وأوقات دورات أسرع بشكل كبير.
لتقييم تأثير الأتمتة على أرضية التصنيع، يجب عليك أولاً فهم البنية الأساسية للمعدات. نظام اللحام بالليزر الآلي عبارة عن تكامل هندسي عالي بين العديد من المكونات الأساسية التي تعمل في انسجام تام. ويتكون بشكل أساسي من ذراع مفصلية متعددة المحاور، ومصدر ليزر ليفي ذو حالة صلبة عالي الطاقة، ورأس لحام متخصص يتميز بتركيز بصريات وتقنية تمايل، ووحدة تحكم صناعية مركزية.
كيف يمكن مقارنة هذا بجهاز يدوي مستقل؟ الاختلافات في الإنتاجية مذهلة. من المؤكد أن المعالجة اليدوية تعمل على تحسين السرعة مقارنة بلحام TIG التقليدي. ومع ذلك، فإن إضافة ذراع آلية يقدم العناصر المهمة للحركة المتكررة، ووقت تشغيل الماكينة المستمر، وتحديد المواقع المكانية المتقدمة. لا يعاني الروبوت من تعب المشغل. ليس لديها أيدي غير مستقرة. وبالتالي، فإن اللحام الأول الذي تم تنفيذه في بداية نوبة عمل يوم الإثنين يكون مطابقًا من الناحية المعدنية لعملية اللحام النهائية التي تم إنتاجها في ليلة الجمعة.
في قلب هذا النظام يوجد التحكم الرقمي بالكمبيوتر. يستخدم البرنامج مسارات رقمية مبرمجة مسبقًا وعالية الدقة لتنفيذ المفاصل المعقدة دون تدخل بشري. من خلال تحديد قوة الليزر، والموضع البؤري، وسرعة السير في الوقت الفعلي، تضمن وحدة التحكم توصيل الطاقة الأمثل لكل ملليمتر من المفصل.
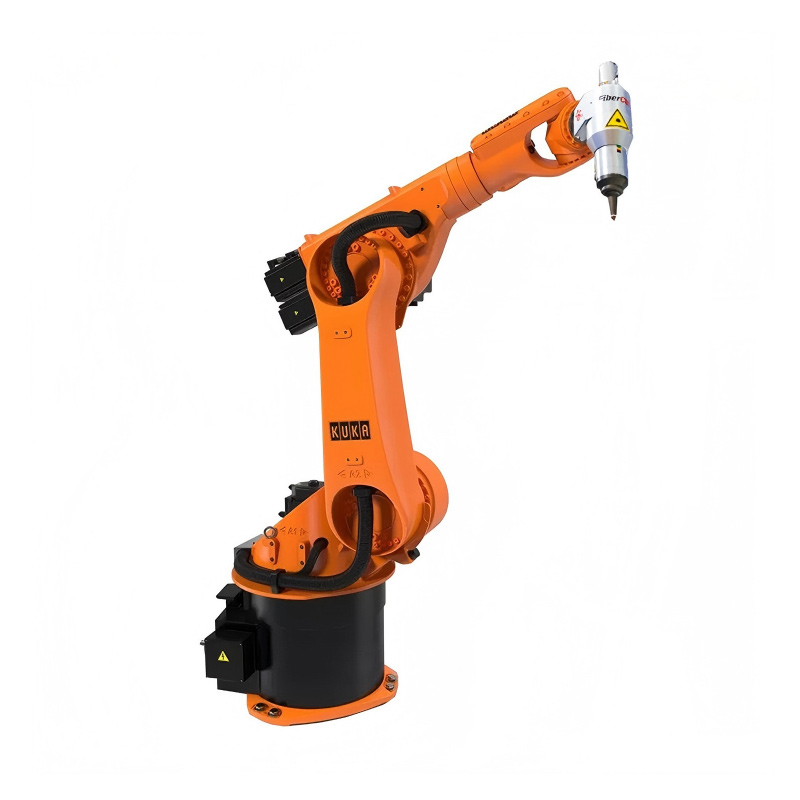
إحدى الفوائد المباشرة للأتمتة هي تنفيذ اللحامات الطويلة والمستمرة على المكونات الكبيرة. فكر في صهاريج التخزين الصناعية، أو حاويات التدفئة والتهوية وتكييف الهواء (HVAC)، أو الألواح الهيكلية. يمكن للروبوتات أتمتة هذه اللحامات الممتدة بسرعات سفر تصل إلى عشر مرات أسرع من اللحام اليدوي TIG أو MIG. ولأن الذراع الميكانيكية تحافظ على سرعة ثابتة لا تتزعزع، فإنها تمنع تراكم الحرارة الموضعية. يؤدي هذا إلى تجنب الاحتراق ويضمن مظهرًا موحدًا للخرز على طول المعدن بالكامل.
في تصنيع الصفائح المعدنية، غالبًا ما تكون اللحامات النقطية السريعة والمتكررة مطلوبة لتجميع التجميعات معًا قبل التشطيب النهائي. يقوم النظام الآلي بأتمتة هذه العملية عن طريق استبدال اللحام النقطي التقليدي بالمقاومة بدقة عدم الاتصال. يقفز رأس الليزر بين نقاط الإحداثيات في أجزاء من الثانية. نظرًا لأن الشعاع لا يلمس الجزء فعليًا أبدًا، فلا داعي للقلق بشأن تآكل الأداة أو تدهور القطب الكهربائي النحاسي. والنتيجة هي عملية معالجة آلية للغاية ولا تحتاج إلى صيانة.
غالبًا ما يكافح المشغلون البشريون للحفاظ على زوايا الشعلة المثالية عند التنقل في الأجزاء الأسطوانية أو غير المنتظمة الشكل. وهذا يؤدي إلى اختراق غير متناسق. ومع ذلك، فإن الذراع الآلية ذات المحاور الستة، يمكنها المناورة بسهولة حول الهياكل المعقدة ثلاثية الأبعاد. من خلال تنسيق حركة الروبوت مع أدوات تحديد المواقع الخارجية مثل الطاولات الدوارة، يقوم النظام بأتمتة عملية لحام الإطارات الأنبوبية المعقدة وأنظمة العادم. تظل الحزمة متعامدة تمامًا مع المفصل في جميع الأوقات.
تعتمد صناعة السيارات بشكل كبير على ربط الألواح المسطحة ذات السماكات أو الدرجات أو المواد المختلفة قبل ختمها إلى الأشكال النهائية. تُعرف هذه العملية باسم الفراغات الملحومة خصيصًا. الأتمتة أمر بالغ الأهمية هنا. تقوم الأنظمة الروبوتية بربط هذه الصفائح المتنوعة بسلاسة مع لحام عالي القوة ومنخفض المستوى. يتيح ذلك لمهندسي السيارات تصميم مكونات الهيكل التي تكون أكثر سمكًا في المناطق الحاملة وأرق في أماكن أخرى. يعمل على تحسين وزن السيارة دون المساس بأداء التصادم.
يعد العمل باستخدام مواد رفيعة للغاية يدويًا مهمة مسببة للعرق. يتطلب مهارة هائلة لإدارة مدخلات الحرارة ومنع تزييفها. أ يقوم جهاز Precision Laser Welder بأتمتة هذا الأمر بالكامل من خلال توفير طاقة عالية التركيز في منطقة مجهرية متأثرة بالحرارة. تقوم وحدة التحكم بتعديل تردد النبض وسرعة السفر بدقة. وهذا يسمح للنظام بربط الفولاذ المقاوم للصدأ والألومنيوم ذي المقياس الرفيع دون حدوث احتراق أو تشوه حراري، مما يلغي تمامًا الحاجة إلى إدارة الحرارة يدويًا.
مع التطور السريع لصناعات مثل تصنيع البطاريات والإلكترونيات، تزايدت الحاجة إلى ربط معادن ذات نقاط انصهار وموصلية حرارية مختلفة إلى حد كبير. تتحكم الأتمتة الروبوتية بشكل صارم في الديناميكا الحرارية اللازمة للحام معادن مختلفة، مثل النحاس والألمنيوم. ومن خلال إدارة العمق الدقيق لحوض الذوبان، يقوم النظام بإنشاء روابط ميكانيكية وكهربائية قوية. إنه يتجنب تكوين المركبات المعدنية الهشة التي غالبًا ما تظهر في عمليات القوس اليدوية.
تاريخيًا، كانت المواد شديدة الانعكاس مثل الألومنيوم والنحاس والنحاس الأصفر تمثل خطرًا كبيرًا على المعدات البصرية بسبب انعكاس الشعاع الخلفي. اليوم، تم تجهيز أجهزة ليزر الألياف الآلية الحديثة بعوازل بصرية متقدمة وتقنية الرأس المتمايل. يعمل تذبذب الشعاع هذا على تشتيت الطاقة بشكل آمن. علاوة على ذلك، فهو يسمح للنظام الآلي بمعالجة المعادن العاكسة بشكل مستمر دون الإضرار بمولد المصدر أو الحاجة إلى تدخل يدوي.
لكي تحقق الخلية الآلية أقصى إنتاجية، يجب تغذيتها بشكل مستمر. ونادرا ما تعمل هذه الأنظمة بمعزل عن غيرها. بدلاً من ذلك، فهي مصممة لتعمل ضمن نظام متزامن خط الإنتاج الآلي . من خلال العمل جنبًا إلى جنب مع روبوتات الالتقاط والمكان، ومبدلات المنصات الآلية، وأحزمة النقل، يتم تغذية المواد بشكل مستمر إلى تركيبات التثبيت. بينما يقوم الليزر بمعالجة جزء واحد، تقوم الأتمتة الخارجية في نفس الوقت بتفريغ المنتج النهائي وتثبيت الجزء التالي. وهذا يدفع معدلات استخدام الماكينة إلى ما يقرب من مائة بالمائة.
حتى مع التصنيع عالي الدقة، يمكن أن تظهر الأجزاء اختلافات طفيفة في الأبعاد أو فجوات في التركيب. ولن تكون الأتمتة فعالة إلا إذا تمكنت من التكيف مع هذه التناقضات في العالم الحقيقي. تعمل كاميرات الرؤية المدمجة وأجهزة الاستشعار اللمسية على أتمتة عملية المحاذاة. من خلال مسح المفصل قبل وأثناء اللحام الفعلي، يقوم الروبوت تلقائيًا بضبط مساره في الوقت الفعلي للتعويض عن التشوه الحراري أو عدم دقة الأدوات البسيطة. يبقى الشعاع متمركزًا تمامًا على خط التماس.
تعتبر مراقبة الجودة تقليديًا بمثابة عنق الزجاجة اليدوي الذي يستغرق وقتًا طويلاً. في الإعداد الحديث، يمكن دمج الخلية الروبوتية مباشرة مع أدوات الفحص البصري الآلية أو الماسحات الضوئية ثلاثية الأبعاد. تتحقق هذه المستشعرات من سلامة اللحام، وتقيس عرض الخرزة، وتتحقق من مسامية السطح مباشرة بعد اكتمال الدورة. ومن خلال أتمتة ضمان الجودة، يمكن للمصنعين التعرف على الأجزاء المعيبة وعزلها على الفور، مما يمنعهم من المضي قدمًا في المستقبل.
وبالنظر إلى مشهد التصنيع الحالي، فإن هناك تحولًا هائلاً يجري عبر أرضيات المصانع العالمية. تبتعد الصناعة بسرعة عن التنفيذ الأعمى والمتكرر نحو أنظمة التصنيع الذكية والتكيفية. مدفوعًا بالنمو الهائل للمصانع العملاقة للسيارات الكهربائية وتحديث الفضاء الجوي، لم يكن الطلب على الانضمام عالي السرعة الذي لا تشوبه شائبة أكبر من أي وقت مضى. نحن نشهد اتجاهًا واضحًا حيث تتبنى متاجر التوظيف متوسطة الحجم الأتمتة فقط من أجل التغلب على النقص الحاد في العمالة. بالإضافة إلى ذلك، بدأ الذكاء الاصطناعي يلعب دورًا ملموسًا. تعمل خوارزميات الذكاء الاصطناعي الآن على تحليل البيانات الصوتية والحرارية في الوقت الفعلي لضبط معلمات اللحام بشكل مستقل أثناء التنقل. تمنع هذه القدرة التنبؤية العيوب قبل حدوثها، مما يمثل الحدود الرئيسية التالية في تكنولوجيا التصنيع.
يعد النقص العالمي في عمال اللحام اليدويين ذوي المهارات العالية بمثابة عنق الزجاجة الرئيسي لنمو الإنتاج عبر قطاع التصنيع. الأتمتة تعالج هذه المشكلة مباشرة. فبدلاً من الحاجة إلى حرفي ماهر لكل محطة على حدة، يمكن لمشغل واحد مدرب أن يشرف على عدة خلايا روبوتية آلية في وقت واحد. وهذا يقلل بشكل كبير من تكاليف العمالة المباشرة لكل جزء. كما أنه يضمن الوفاء بجداول الإنتاج بغض النظر عن تقلبات سوق العمل المحلي.
غالبًا ما يترك اللحام القوسي التقليدي خرزات متناثرة وضخمة وقبيحة المظهر تتطلب طحنًا وتلميعًا يدويًا مكثفًا قبل الطلاء. لأن أ تنتج آلة اللحام بالليزر وصلات مركزة ونظيفة للغاية، كما أنها تلغي الحاجة إلى عمليات التشطيب الثانوية هذه بشكل تلقائي. وهذا يلغي الكميات الهائلة من الوقت الذي يقضيه في إعادة العمل. كما أنه يقلل بشكل كبير من النفقات على المواد الاستهلاكية الكاشطة مثل عجلات الطحن والأقراص القلابة.
يؤدي الخطأ البشري حتمًا إلى إدخال حرارة غير متناسقة، مما يؤدي إلى أجزاء مشوهة وتجميعات مرفوضة. تضمن التكرار المطلق للإعداد الآلي الحصول على نتيجة مثالية في كل مرة، بشرط تركيب الأجزاء بشكل صحيح. ومن خلال الحفاظ على رقابة صارمة على دورة إدخال الطاقة بعد دورة، تعمل الأتمتة على خفض معدلات الخردة إلى ما يقرب من الصفر. وهذا يوفر رأس مال كبير على المواد الخام المهدرة. اللحام اليدوي
| المتري | TIG و MIG اللحام | بالليزر الآلي |
|---|---|---|
| سرعة المعالجة | معتدلة إلى بطيئة | أسرع بما يصل إلى 10x |
| طحن ما بعد اللحام | مطلوب للغاية | نادرا ما تكون هناك حاجة |
| المنطقة المتأثرة بالحرارة | كبير | الحد الأدنى |
| الاعتماد على العمل | يتطلب الحرفيين ذوي المهارات العالية | يشرف مشغل واحد على خلايا متعددة |
| معدل الخردة | عامل | بالقرب من الصفر |
إن اختيار الذراع الآلية الصحيحة هو مسألة فيزيائية وتخطيط المنشأة. يجب على مديري المصانع تقييم سعة الحمولة للتأكد من قدرة الذراع على دعم وزن الرأس البصري الثقيل وأي مستشعرات رؤية متكاملة بأمان. ابحث عن روبوت صناعي سداسي المحاور يصل مداه من 1400 ملم إلى 2000 ملم. وهذا يضمن أن الذراع يمكنه الوصول إلى جميع المفاصل في أكبر الأجزاء المصنعة لديك. بالإضافة إلى ذلك، يجب أن تتوافق المساحة المادية لحاوية الأمان من الفئة 1 مع المساحة الأرضية المتاحة لديك دون تعطيل تدفق المواد الحالي.
تحدد قوة الليزر بشكل مباشر سرعة المعالجة وعمق الاختراق. عادةً ما يكون مصدر الألياف الموجي المستمر بقدرة 1500 واط كافيًا لأتمتة الصفائح المعدنية الرقيقة التي يصل سمكها إلى 2 مم والسلع الاستهلاكية التجميلية. على العكس من ذلك، من أجل الاختراق العميق في مكونات السيارات الثقيلة أو المواد شديدة الانعكاس مثل النحاس، يجب على الشركات المصنعة اختيار مصادر طاقة بقدرة 3000 واط أو أعلى. تضمن مطابقة القوة الكهربائية مع المواد الخاصة بك تحقيق أوقات الدورات المطلوبة دون إرهاق المعدات.
الأجهزة فعالة فقط مثل البرامج التي تتحكم فيها. عند إعداد خط جديد، تعتبر سهولة البرمجة عاملاً حاسماً. يجب أن تعطي المرافق الأولوية لبرامج البرمجة البديهية غير المتصلة بالإنترنت. يتيح ذلك للمهندسين محاكاة وإنشاء مسارات من نماذج التصميم بمساعدة الكمبيوتر على جهاز الكمبيوتر دون إيقاف الجهاز الفعلي. إن المعلقات التعليمية الحديثة ذات الواجهات الرسومية سهلة الاستخدام تجعل الأمر أسرع بكثير بالنسبة لموظفي الطابق لإجراء تعديلات دقيقة بسرعة.
يوفر دمج الأتمتة الروبوتية فوائد تتجاوز مجرد ربط قطعتين من المعدن. فهو يعمل على أتمتة الكفاءة، ويفرض رقابة صارمة على الجودة، ويضمن في نهاية المطاف الربحية على المدى الطويل. من خلال القضاء على اختناقات العمل اليدوي، والقضاء على طحن ما بعد اللحام، وتقليل الخردة بشكل كبير، يمكن للمصنعين توسيع إنتاجهم لتلبية متطلبات السوق الحديثة.
سواء كانت منشأتك تنتج أجهزة طبية مجهرية أو مكونات هياكل السيارات الثقيلة، فإن دمج أ يعد استخدام CNC Laser Welder في سير عمل الإنتاج المتزامن هو أوضح طريق لتأمين عملك في المستقبل.
توقف عن السماح لنقص العمالة ودورات الإنتاج البطيئة بالحد من نموك. لقد حان الوقت لترقية أرضية متجرك باستخدام الأتمتة الصناعية. قم بزيارة DP Laser لاستكشاف سلسلة AP عالية الأداء وحلول خطوط الإنتاج الآلية. اتصل بفريقنا الهندسي اليوم لطلب عائد مخصص على حساب الاستثمار المصمم خصيصًا لمنشأتك المحددة، واتخاذ الخطوة الأولى نحو التصنيع الذكي والمربح للغاية.
قطعاً. في حين أن الروبوتات ترتبط تقليديًا بالإنتاج الضخم، فإن برامج البرمجة الحديثة غير المتصلة بالإنترنت والأدوات المعيارية سريعة التغيير تجعلها ذات كفاءة عالية لأتمتة عمليات التشغيل المجمعة الصغيرة. يمكن للمشغلين التبديل بين برامج الأجزاء المختلفة في غضون ثوانٍ، مما يجعلها مثالية لمتاجر المهام المخصصة.
النفقات الرأسمالية الأولية للنظام الآلي أعلى من الآلات اليدوية المستقلة. ومع ذلك، فإن الاستثمار له ما يبرره إلى حد كبير. نظرًا لزيادة الإنتاجية بشكل كبير، والقضاء على مرحلة ما بعد المعالجة، وتقليل الاعتماد المباشر على العمالة، يتم تحقيق العائد على الاستثمار عادةً في غضون 12 إلى 24 شهرًا لمعظم المرافق.
لا، فقد أدت الواجهات الآلية الحديثة والمعلقات التعليمية المتقدمة إلى تبسيط عملية البرمجة بشكل كبير. لا تحتاج المرافق إلى توظيف مهندسين آليين متخصصين. يمكن تدريب موظفي اللحام الحاليين أو مشغلي الآلات بسرعة على تشغيل النظام الآلي وإدارته وضبطه.
نعم، عندما يتم دمجها بشكل صحيح. توجد الأنظمة الآلية داخل حاويات أمان من الدرجة الأولى ومجهزة بأقفال أمان صارمة. تحمي هذه العبوات العمال تمامًا من الإشعاع الضار، والومضات الساطعة، والأبخرة الخطرة، مما يخلق بيئة مصنع أكثر أمانًا ونظافة بشكل عام.
على الرغم من أن ليزر الألياف متعدد الاستخدامات بشكل لا يصدق، إلا أن بعض المواد تشكل تحديات. المواد التي تحتوي على نسبة عالية جدًا من الكربون، مثل الحديد الزهر، تكون عرضة للتشقق بسبب معدلات التبريد السريعة المرتبطة بالمعالجة بالليزر. بالإضافة إلى ذلك، تتطلب المعادن ذات نقطة الغليان المنخفضة مثل الزنك أو المغنيسيوم تحكمًا متخصصًا للغاية في المعلمات لمنع التناثر والمسامية المفرطة.
باستخدام برامج البرمجة الحديثة دون اتصال بالإنترنت، يمكن برمجة جزء جديد تمامًا في بيئة افتراضية خلال ساعات قليلة دون توقف الإنتاج. بمجرد نقل البرنامج إلى الجهاز، عادةً ما يستغرق ضبط المسار الفعلي على أرضية المتجر أقل من ثلاثين دقيقة.


