
Language
Просмотры: 0 Автор: Редактор сайта Время публикации: 4 сентября 2026 г. Происхождение: Сайт


Переход производства от традиционных процессов TIG и MIG к лазерной сварке обеспечивает значительный прирост скорости и качества. Однако этот переход создает новое техническое препятствие. Вы должны расшифровать характеристики лазера и сопоставить их с реальными производственными потребностями. Выбор неправильного оборудования несет в себе высокие ставки для вашего производственного цеха. Недостаточная мощность приводит к несварке, слабым соединениям, браку деталей. Превышение мощности приводит к ненужным капитальным затратам, прожогу тонких материалов и чрезмерным затратам на инфраструктуру предприятия. Мы предоставляем техническую, основанную на фактических данных информацию о том, как оценивать уровни мощности, типы доставки луча и совместимость материалов. Это гарантирует выбор оптимального Ручной волоконный лазерный сварочный аппарат для ваших конкретных производственных условий и производственных целей.
Сопоставьте мощность с толщиной материала. Блоки меньшей мощности (500–700 Вт) отлично подходят для тонкой фольги, домашних/потребительских применений и деликатных сборок; для промышленного изготовления (2–4 мм) требуется мощность 1200 Вт или выше.
Учитывайте отражательную способность материала. Металлы с высокой отражающей способностью, такие как алюминий и медь, требуют более высокой пиковой мощности для инициирования сварочной ванны по сравнению с углеродистой или нержавеющей сталью.
Оцените источник лазера и тип луча: исходная мощность — это только часть уравнения; марка лазерного источника (например, IPG, Raycus) и режим луча (непрерывный или импульсный) в значительной степени определяют стабильность мощности и точность.
Инфраструктура объекта диктует осуществимость: мощные машины требуют надежного управления температурным режимом (водяные охладители) и специальной электрической инфраструктуры (часто трехфазное питание 220 В/380 В).
Весы безопасности с мощностью: все волоконные лазеры относятся к устройствам класса 4, но более высокая мощность увеличивает серьезность опасности обратного отражения и требует более строгого соблюдения требований к корпусу и средствам индивидуальной защиты.
Понимание Мощность ручного лазерного сварочного аппарата требует не только мощности, указанной на наклейке. Необработанная мощность непрерывной волны (CW) измеряет общую энергию, излучаемую лазерным источником в секунду. Плотность энергии определяет фактическую производительность сварки. Плотность энергии — это количество мощности, сосредоточенное в определенной области, определяемое размером пятна и произведением параметров луча (BPP). Аппарат мощностью 1000 Вт с высокосфокусированным, чистым профилем луча обеспечит более глубокое проникновение, чем аппарат мощностью 1500 Вт с рассеянным, плохо сфокусированным лучом.
Манипулирование размером пятна позволяет операторам контролировать зону термического влияния (ЗТВ). Меньший размер пятна увеличивает плотность энергии, облегчая сварку в глубокую скважину, при которой луч испаряет металл и глубоко проникает в соединение. Больший размер пятна распределяет энергию, что полезно при кондуктивной сварке более тонких материалов, когда требуется расплавить только поверхность. Необработанная мощность — это только половина уравнения. Вы должны оценить, насколько эффективно оптическая система доставки концентрирует эту мощность на заготовке, чтобы добиться глубокого и структурно надежного проникновения.
Фокусное расстояние коллимирующих и фокусирующих линз внутри сварочной горелки также играет важную роль. Более короткое фокусное расстояние создает меньшее и более интенсивное пятно, но уменьшает глубину резкости. Это означает, что оператор должен держать пистолет на очень точном расстоянии от металла. Более длинное фокусное расстояние обеспечивает более широкое пятно и более щадящую глубину резкости, что часто предпочтительнее для ручных операций, когда движение человека приводит к небольшим изменениям расстояния до объекта.
Тип подачи луча фундаментально меняет тепловложение и точность. Лазеры непрерывного действия (CW) излучают непрерывный поток энергии. Это обеспечивает максимальное тепловложение и обеспечивает невероятно высокую скорость перемещения при работе с более толстыми материалами. Доставка CW может привести к перегрузке тонких материалов, что приведет к серьезному искажению или катастрофическому прожогу. Модуляция мощного непрерывного лазера в импульсный или квазинепрерывный (QCW) режим решает эту проблему.
Импульсная доставка излучает энергию быстрыми, контролируемыми всплесками. Это позволяет материалу слегка охлаждаться между импульсами, резко снижая общее тепловложение, сохраняя при этом пиковую мощность, необходимую для плавления металла. Использование режимов QCW позволяет операторам сваривать более тонкие материалы без искажений. Эта возможность эффективно расширяет универсальность машин более высокой мощности, позволяя одному устройству обрабатывать как тяжелые конструкционные плиты, так и хрупкие сборки из листового металла.
При настройке импульсной сварки операторы регулируют пиковую мощность, длительность импульса (как долго включен лазер) и частоту импульсов (сколько импульсов в секунду). Высокая пиковая мощность с очень короткой продолжительностью может пробивать поверхностные оксиды алюминия, не нагревая при этом окружающий металл. Именно этот уровень контроля делает современные волоконные лазеры значительно превосходящими старые технологии.
Прежде чем выбирать уровень мощности, необходимо установить четкие критерии успеха. Согласование выходной мощности с конкретными требованиями применения предотвращает распространенные дефекты сварки. Машины с недостаточной мощностью не могут достичь корня соединения, что приводит к образованию пор, холодным сварным швам и разрушению конструкции. Неправильное применение мощных станков приводит к прожогам, серьезной металлургической деформации и подрезам.
Проверка глубины проникновения: машина должна постоянно достигать необходимой глубины, чтобы соответствовать нормам проектирования конструкций для конкретного типа соединения.
Минимальная скорость движения: Уровень мощности должен поддерживать скорость движения, соответствующую или превышающую ваши ежедневные производственные квоты. Маломощный станок может пробить 3-миллиметровую сталь, но если для него требуется мучительно низкая скорость движения, он не выдержит испытания на производительность.
Визуальная приемка валика: окончательный сварной шов должен соответствовать эстетическим требованиям без чрезмерной шлифовки или очистки после сварки.
Базовые правила выбора оборудования просты. Вы должны указать мощность, исходя из самого толстого материала, свариваемого в повседневном производстве, а не из редких крайних случаев. Если 95% вашей работы связано с нержавеющей сталью толщиной 2 мм, оптимизируйте покупку под эту толщину. Покупка мощного источника питания для работы, выполняемой раз в год, снижает эффективность вашей повседневной работы и неоправданно увеличивает требования к инфраструктуре.
А Лазерный сварочный аппарат мощностью 500 Вт занимает узкоспециализированную нишу в сфере производства. Эти устройства разработаны специально для прецизионных применений, где тепловложение должно быть строго сведено к минимуму. Идеальные варианты использования включают сварку тонкого листового металла толщиной менее 1 мм, герметизацию корпусов электроники, производство медицинского оборудования и выполнение деликатных ремонтных работ. Они очень популярны среди высококлассных домашних и потребительских проектов благодаря своим компактным размерам.
Ограничения этого уровня мощности строгие. Блоку мощностью 500 Вт не хватает плотности энергии, необходимой для толстых конструктивных элементов. Попытка сварить 3-миллиметровую сталь на этом аппарате гарантирует холодные сварные швы и отсутствие провара. Он имеет серьезные проблемы с металлами с высокой отражающей способностью, такими как алюминий или медь, поскольку первоначальная энергия луча часто отражается до того, как может образоваться ванночка расплава. Операторы, использующие системы мощностью 500 Вт, должны обеспечить идеальную посадку швов, поскольку мощности недостаточно для создания большой сварочной ванны для устранения зазоров.
Подойдя к Лазерный сварочный аппарат мощностью 700 Вт обеспечивает универсальный мост между тонкой точной работой и стандартным легким производством. Эти машины идеально подходят для соединения нержавеющей стали, углеродистой стали и оцинкованных листов толщиной от 1 до 1,5 мм. Они широко распространены в производстве систем отопления, вентиляции и кондиционирования воздуха, производстве вывесок и кузовном ремонте легких автомобилей.
Основным преимуществом уровня 700 Вт является баланс, который он обеспечивает. Он обеспечивает умеренную проникающую способность при относительно низком энергопотреблении. Многие машины этой категории могут эффективно работать с усовершенствованными системами воздушного охлаждения, что устраняет необходимость в громоздких водяных охладителях. Это делает оборудование очень портативным и его легче использовать в тесных мастерских или при ремонте в полевых условиях. Вы можете легко перемещать блок мощностью 700 Вт с воздушным охлаждением по большому цеху, не перетаскивая тяжелые трубопроводы охлаждающей жидкости.
Для производственных цехов общего назначения Лазерный сварочный аппарат мощностью 1200 Вт является настоящим промышленным стандартом. Этот уровень мощности позволяет легко обрабатывать материалы толщиной от 2 до 4 мм, что делает его идеальным для производства кухонной посуды, тяжелого ремонта автомобилей и изготовления металлических изделий на заказ. Он обеспечивает необходимую тепловую энергию для получения глубоких и однородных швов в широком диапазоне конфигураций соединений.
Мощность 1200 Вт обеспечивает достаточную мощность для постоянной работы с отражающими материалами, такими как алюминий. Он преодолевает первоначальный барьер отражательной способности, не замедляя скорость производства и не вызывая дефектов. Этот уровень представляет собой оптимальное решение для большинства мастерских, предлагая высокую пропускную способность и универсальность без необходимости предъявлять экстремальные требования к инфраструктуре систем сверхвысокой мощности. Операторы могут эксплуатировать машину мощностью 1200 Вт на стали толщиной 11 в течение всего дня с превосходной стабильностью и минимальными термическими искажениями.
Когда производство требует перехода на листы толщиной до 6 мм и более, вам необходим сверхпрочный Аппарат для сварки металла мощностью от 1500 до 3000 Вт. Эти системы предназначены для производства металлоконструкций, тяжелого оборудования и высокоскоростных непрерывных автоматизированных или полуавтоматических производственных линий. Скорости перемещения, достижимые при таких уровнях мощности, значительно превосходят традиционные методы дуговой сварки.
Реальность реализации этих машин требовательна. Работа на мощности 2000 Вт предъявляет строгие требования к оборудованию. Вы не можете подключить эти устройства к стандартным розеткам; они требуют электрических цепей с большой силой тока. Массивное тепло, выделяемое лазерным источником, требует использования мощных встроенных водоохладителей для предотвращения теплового отключения и защиты внутренней оптики. Это стационарные агрегаты, предназначенные для специализированных сварочных участков, а не переносные полевые работы.
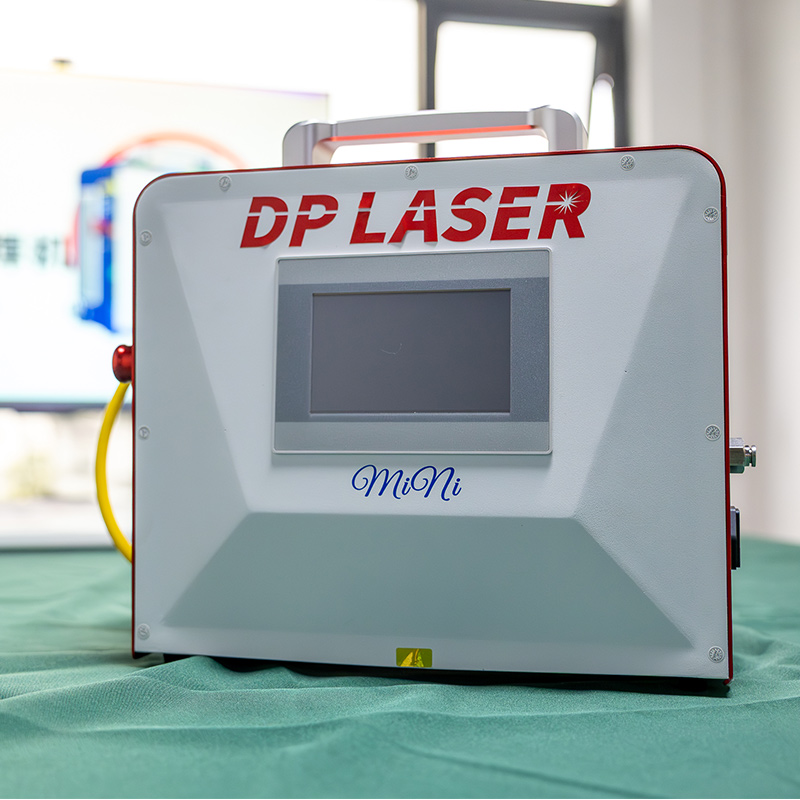
Углеродистая сталь и нержавеющая сталь являются наиболее распространенными материалами, обрабатываемыми волоконными лазерами, и они предсказуемо реагируют на определенные уровни мощности. Стандартные рекомендации по соотношению мощности к толщине диктуют, что мощность от 1000 до 1200 Вт обычно оптимальна для однопроходной сварки нержавеющей стали толщиной до 3 мм. Чтобы выйти за пределы 3 мм, необходимо увеличить мощность до 1500 Вт или использовать специальную подготовку шва, например, снятие фаски.
Теплопроводность сильно влияет на энергетические параметры и скорость перемещения этих металлов. Нержавеющая сталь имеет более низкую теплопроводность, чем углеродистая сталь, а это означает, что она сохраняет тепло локально в зоне сварки. Это позволяет добиться более высоких скоростей перемещения при заданной мощности, но увеличивает риск деформации тонких листов. Углеродистая сталь рассеивает тепло быстрее, поэтому для поддержания той же глубины проникновения требуется немного больше энергии. При сварке углеродистой стали операторам часто приходится регулировать поток защитного газа, чтобы предотвратить окисление в сварочной ванне, поскольку более высокое тепловложение может привести к попаданию атмосферных загрязнений.
Сварка отражающих металлов привносит в производственный процесс сложную физику. Алюминий, медь и латунь естественным образом отражают длину волны 1064 нм, излучаемую стандартными волоконными лазерами. Для сварки этих материалов лазер должен обеспечивать достаточно высокую пиковую мощность, чтобы мгновенно расплавить поверхность, нарушить отражательную способность и создать сварной шов. После формирования замочной скважины материал очень эффективно поглощает энергию лазера.
Если у машины недостаточная мощность, она не сможет проникнуть на поверхность. Это создает серьезный риск обратного отражения. Лазерный луч отражается от заготовки и возвращается вверх по оптоволоконному кабелю. Это обратное отражение может катастрофически повредить передающее волокно и основной лазерный источник. Безопасная сварка меди или алюминия требует более высоких уровней мощности и встроенных датчиков защиты от обратного отражения. Алюминий также имеет очень высокую теплопроводность, а это означает, что тепло быстро отводится из зоны сварки. Вам понадобится мощная машина только для того, чтобы лужа оставалась достаточно жидкой и могла двигаться вперед.
Соединение металлов с разными температурами плавления и теплопроводностью требует точной модуляции мощности. Сварка меди с нержавеющей сталью является обычным требованием при производстве аккумуляторов и электрических шин. Лазерный луч должен быть смещен в сторону материала с более высокой теплопроводностью или более высокой температурой плавления. Если луч идеально отцентрирован на соединении, медь будет рассеивать тепло, в то время как нержавеющая сталь перегревается и разрушается.
Здесь требуется расширенное управление мощностью, включая функции формирования импульсов и качания. Операторы должны точно настроить подачу энергии, чтобы оба материала одновременно достигли жидкого состояния, позволяя сварочной ванне правильно перемешиваться, не создавая хрупких интерметаллических соединений. Мы часто слегка смещаем луч в сторону меди, используя теплопроводность меди для отвода тепла через соединение в нержавеющую сталь.
| Тип материала | Толщина (мм) | Рекомендуемый уровень мощности | Требования к охлаждению |
|---|---|---|---|
| Нержавеющая/углеродистая сталь | 0,5 - 1,0 | 500 Вт - 700 Вт | Воздух или легкая вода |
| Нержавеющая/углеродистая сталь | 1,5 - 3,0 | 1000 Вт - 1200 Вт | Охладитель воды |
| Нержавеющая/углеродистая сталь | 4.0 - 6.0+ | 1500 Вт - 2000 Вт+ | Мощный водоохладитель |
| Алюминий/латунь | 1,0 - 2,0 | 1200 Вт - 1500 Вт | Охладитель воды |
| Медь | 1,0 - 2,0 | 1500 Вт - 2000 Вт | Мощный водоохладитель |
| Оцинкованная сталь | 1,0 - 2,0 | 1000 Вт - 1200 Вт | Охладитель воды |
Основным лазерным источником является двигатель машины, и производитель в значительной степени определяет фактическую стабильность мощности, долговечность машины и общую производительность. Ведущие бренды, такие как IPG Photonics, Raycus и MAX Photonics, предлагают различные уровни надежности и качества луча. Лазерный источник определяет, насколько стабильно машина обеспечивает номинальную мощность в течение непрерывной восьмичасовой смены.
Источник премиум-класса мощностью 1000 Вт часто превосходит бюджетный источник мощностью 1500 Вт по реальной точности и долговечности. Бюджетные источники могут страдать от снижения мощности по мере нагрева, из-за чего глубина провара может непредсказуемо колебаться во время длинной сварки. Высококачественные источники обеспечивают строгую стабильность мощности, гарантируя, что первая сварка дня будет идентична последней. Инвестиции в надежный лазерный источник предотвращают дорогостоящие простои и нестабильное качество деталей. Также необходимо учитывать срок службы диодов накачки внутри источника, поскольку более дешевые диоды изнашиваются быстрее, что приводит к постепенной потере выходной мощности в течение нескольких лет.
Выходная мощность напрямую определяет требования к терморегулированию. Волоконные лазеры выделяют значительное количество тепла, которое необходимо рассеивать для защиты диодов и оптики. В агрегатах меньшей мощности, особенно в диапазоне от 500 до 700 Вт, часто может использоваться передовая технология воздушного охлаждения. В основе этого лежат высокоскоростные вентиляторы и радиаторы, что делает машину легче и практически не требует обслуживания охлаждающей жидкости.
Как только вы преодолеете порог в 1000 Вт, водяное охлаждение станет строго обязательным. Встроенные водоохладители обеспечивают циркуляцию дистиллированной или деионизированной воды через лазерный источник и сварочную головку. Несмотря на свою высокую эффективность, чиллеры требуют обслуживания. Вы должны следить за уровнем воды, менять фильтры и следить за тем, чтобы температура окружающей среды не вызывала конденсацию на внутренней оптике. Системы с водяным охлаждением также занимают больше места в цехах. Если вы используете систему с водяным охлаждением в условиях замерзания, вы должны использовать специальный антифриз, безопасный для лазерного излучения, чтобы предотвратить разрыв внутренних линий.
Чистая мощность бесполезна, если соединение суставов плохое. Стандартные лазерные лучи имеют крошечный размер пятна, что делает практически невозможным перекрытие зазоров шириной более 0,2 мм. Регулируемая качающаяся головка решает эту проблему, быстро колебля луч в различных формах, таких как линии, круги или восьмерки. Это эффективно расширяет сварочную ванну, не требуя значительного увеличения исходной мощности.
Функция качания компенсирует плохие допуски на посадку, устраняет большие зазоры и максимизирует эффективность выбранного уровня мощности. Улучшает эстетику сварного шва, создавая более гладкий и однородный профиль шва. При оценке станков проверьте максимальную ширину качания и доступные частоты колебаний, поскольку эти параметры определяют, насколько хорошо станок справляется с несовершенной подготовкой листового металла. Высокочастотное колебание позволяет вам перемещать пистолет быстрее, сохраняя при этом широкую и устойчивую лужу.
Рабочий цикл определяет, как долго машина может работать на определенном уровне мощности, прежде чем ей потребуется отдых для остывания. Вы должны оценить реальность эксплуатации вашего производственного цеха. Непрерывная эксплуатация машины мощностью 1200 Вт на 50% мощности создает гораздо меньшую термическую нагрузку на внутренние компоненты, чем работа машины мощностью 700 Вт на 100% мощности в течение нескольких часов подряд.
Постоянная эксплуатация машины на максимальном пределе ускоряет деградацию компонентов, особенно нагружая систему охлаждения и оптические линзы. Небольшое увеличение уровня мощности обеспечивает тепловой буфер. Работа на 60–70 % от максимальной мощности обеспечивает более низкую температуру работы устройства, лучшую стабильность электропитания и значительно продлевает срок службы лазерного источника. Термическое насыщение фокусирующих линз может привести к смещению фокуса во время длинной сварки, что приведет к нестабильному провару. Работа ниже максимальной мощности предотвращает этот тепловой сдвиг.
Интеграция мощного лазерного оборудования требует немедленной проверки электрической инфраструктуры вашего предприятия. Переход со стандартного однофазного питания на трехфазное является узким местом для многих цехов. Некоторые маломощные устройства могут работать от стандартной однофазной сети 220 В, что позволяет относительно легко подключить их и сразу же использовать.
Промышленным системам, работающим при мощности 1500 Вт или выше, почти всегда требуется трехфазное питание 220 В или 380 В, чтобы справиться с потребляемой силой тока лазерного источника и встроенного водяного охладителя. Отсутствие проверки электрической мощности перед поставкой оборудования приводит к дорогостоящей модернизации оборудования, задержке развертывания и потенциальному повреждению оборудования из-за перепадов напряжения. Вы должны проконсультироваться с лицензированным электриком, чтобы убедиться, что ваши панели выключателей могут выдерживать постоянную нагрузку без отключения во время длительных производственных циклов.
Все портативные волоконные лазеры, независимо от мощности, относятся к лазерным устройствам класса 4. Это высшая категория опасности: прямой луч и рассеянные отражения могут вызвать мгновенное и необратимое повреждение глаз и серьезные ожоги кожи. Соответствие требованиям безопасности не подлежит обсуждению и масштабируется в зависимости от выходной мощности. Более высокие мощности увеличивают серьезность опасности обратного отражения.
Внедрение требует строгого соблюдения протоколов безопасности. Для защиты окружающих необходимо использовать светонепроницаемые корпуса или сертифицированные барьеры лазерной безопасности. Дверные блокировки должны быть подключены таким образом, чтобы мгновенно отключать лазер, если кто-то входит в зону сварки. Операторы должны носить специальные защитные очки для лазеров OD6+, откалиброванные специально для длины волны 1064 нм. В процессе образуются металлические пары, что требует использования надежных систем удаления дыма для поддержания безопасной среды дыхания. Стандартные сварочные шторы, используемые для MIG или TIG, не останавливают луч волоконного лазера; вы должны приобрести сертифицированные лазерные барьеры.
Чтобы обеспечить оптимальную производительность и безопасность на вашем производственном участке, выполните следующие действия:
Проверьте свои текущие производственные материалы, чтобы определить самый толстый металл, который вы обрабатываете ежедневно, и используйте это измерение в качестве основы для выбора мощности.
Осмотрите электрические панели вашего предприятия, чтобы убедиться, что у вас есть необходимая трехфазная мощность для поддержки промышленных систем с водяным охлаждением.
Прежде чем прибудет оборудование, создайте специальный светонепроницаемый сварочный цех, оборудованный соответствующими блокировками, барьерами лазерной безопасности и системой удаления дыма.
Приобретите сертифицированные защитные очки OD6+, специально рассчитанные на длину волны 1064 нм, для всех операторов и персонала, находящегося вблизи места проведения сварочных работ.
О: Нет, машине мощностью 1000 Вт не хватает плотности энергии для достижения полного провара стали толщиной 1/4 дюйма (6,35 мм) за один проход. Для сварки материала такой толщины требуется мощность минимум от 2000 до 3000 Вт или обширная подготовка шва, например, глубокая обработка фаски в сочетании с несколькими проходами с использованием присадочной проволоки.
Ответ: Алюминий обладает высокой отражательной способностью к длине волны волоконных лазеров 1064 нм и имеет исключительно высокую теплопроводность. Он отражает исходный луч и быстро рассеивает тепло. Вам нужна более высокая пиковая мощность, чтобы мгновенно расплавить поверхность, нарушить отражательную способность и создать сварочную ванну в виде «замочной скважины».
Ответ: Работа любой машины на максимальной мощности постоянно приводит к чрезмерному нагреву. Это нагружает систему охлаждения, ускоряет разрушение оптических линз и может сократить срок службы лазерного источника. Лучше купить машину большей мощности и запустить ее на 70% мощности.
О: Это зависит от конкретной конструкции машины. Во многих современных устройствах мощностью 700 Вт используются усовершенствованные системы воздушного охлаждения, что делает их очень портативными и простыми в обслуживании. Если вы работаете в среде с высокими температурами окружающей среды, вариант с водяным охлаждением обеспечивает лучшую термическую стабильность.
Ответ: Функция качания быстро колеблет лазерный луч, эффективно расширяя сварочную ванну. Это позволяет машинам с меньшей мощностью перекрывать более широкие зазоры и компенсировать плохие допуски на посадку, не требуя значительного увеличения подвода тепла.
О: Абсолютно нет. Стандартные сварочные маски с автоматическим затемнением защищают от УФ- и ИК-излучения дуговой сварки, но не блокируют длину волны волоконного лазера длиной 1064 нм. Вы должны использовать специальные защитные очки OD6+, разработанные специально для волоконных лазеров.


