
Language
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


Risquez-vous encore des pierres précieuses avec la chaleur imprévisible des chalumeaux à souder traditionnels ? J'ai passé des années à évaluer des équipements de soudage pour des ateliers commerciaux à volume élevé, et le verdict est clair. La mise à niveau vers un système optique moderne permet d'économiser d'innombrables heures de travail. Il agit comme une protection absolue contre les dommages accidentels causés par la chaleur aux pierres délicates. Entrer dans le monde des équipements optiques avancés représente indéniablement un engagement financier majeur pour tout propriétaire d’entreprise.
Lorsque vous commencez à naviguer, le jargon technique comme les Joules, les watts de pointe et les refroidisseurs internes peut rapidement sembler écrasant. Que vous optiez pour une configuration de bureau traditionnelle ou que vous exploriez la polyvalence d'un ordinateur moderne Soudeur laser pour bijoux , faire le bon choix dicte l'efficacité quotidienne de votre atelier. Je vais passer en revue la terminologie complexe de ce guide. Nous vous aiderons à sélectionner la machine parfaite en fonction de vos besoins métallurgiques spécifiques, de votre volume quotidien et de votre budget.
Points clés à retenir
Identifiez votre cas d'utilisation principal : déterminez si votre charge de travail quotidienne est fortement axée sur les réparations de gros volume dans les commerces de détail, comme le réajustement des griffes et le dimensionnement homogène des bagues. Alternativement, vous pouvez vous concentrer sur une fabrication personnalisée architecturale complexe.
Comprendre les mesures de puissance : évaluez les machines en fonction des joules plutôt que des watts moyens. Un environnement de bijouterie standard nécessite généralement entre 60J et 150J. Cela dépend fortement de la conductivité thermique des métaux choisis.
Les systèmes de refroidissement sont importants : un système de refroidissement eau-eau interne robuste est une nécessité absolue pour une fabrication continue ou des ateliers commerciaux très fréquentés. Il empêche l'arrêt thermique en cours de soudure.
Facteur de forme : choisissez entre un châssis de bureau fixe pour les travaux sur table microscopiques ou une unité flexible de type pistolet pour les pièces plus volumineuses.
Le retour sur investissement est rapide : l'élimination du besoin de désarmer et de réinitialiser les pierres sensibles à la chaleur réduit considérablement le temps de travail. Cela permet d'obtenir un retour sur investissement remarquablement rapide malgré les dépenses d'investissement initiales.
Pour prendre une décision d’achat éclairée, nous devons regarder sous le capot. Ces machines sont des outils industriels hautement spécialisés. Ils fusionnent des métaux précieux en utilisant une lumière intensément amplifiée. Cela évite entièrement le besoin d’alliages de soudure traditionnels salissants.
Le système fonctionne en générant un faisceau de lumière hautement concentré. Ce faisceau est traditionnellement acheminé à travers un cristal de grenat d'yttrium et d'aluminium dopé au néodyme ou une source de fibre optique moderne. Le matériau absorbe l'énergie lumineuse lorsque ce faisceau concentré frappe une surface en or ou en platine. Elle se transforme instantanément en chaleur localisée. Cette réaction rapide crée un bassin de fusion microscopique appelé zone affectée par la chaleur.
Le pouls clignote en quelques millisecondes seulement. La chaleur reste donc strictement confinée au site d’impact. Les bijoutiers d'établi peuvent exécuter des soudures structurelles à littéralement quelques millimètres de pierres précieuses intolérantes à la chaleur comme les opales, les perles ou les émeraudes fortement incluses sans provoquer de choc thermique. Vous pouvez toucher confortablement le métal environnant avec vos doigts nus immédiatement après le claquement brusque du pouls.
Manier un chalumeau à gaz et faire fonctionner un Les micro-soudeurs de précision sont des processus fondamentalement différents. Le brasage traditionnel nécessite de chauffer une large zone pour amener un alliage à point de fusion inférieur dans un joint par action capillaire. Au fil du temps, cet alliage étranger peut s’oxyder. Il laisse derrière lui une couture sombre et très visible.
Le soudage optique est un véritable procédé de fusion. Vous introduisez un fil d'apport fabriqué exactement à partir du même alliage que la pièce de base directement dans le bain de fusion au lieu de soudure. Le résultat est un joint sans couture et homogène, totalement exempt de variations de couleur. Vous pouvez construire du métal verticalement couche par couche pour reconstruire des dents très usées ou combler une porosité de coulée microscopique. Une torche ferait simplement fondre ces zones délicates en une flaque d’eau désordonnée.
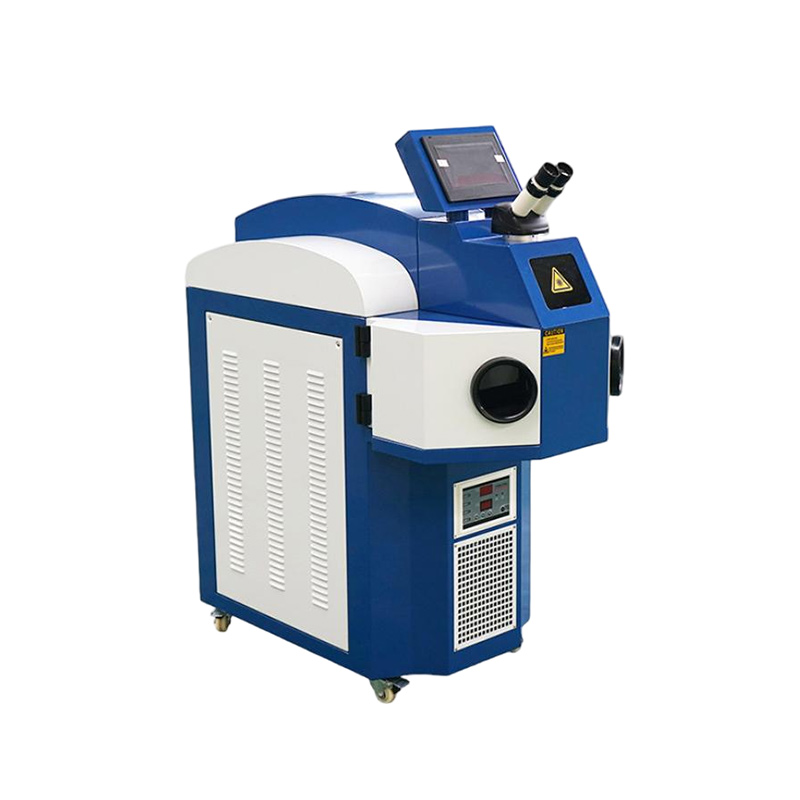
Identifier le personnage principal de votre atelier est la première étape cruciale de votre parcours d'achat. Les spécifications techniques dont vous avez besoin varieront considérablement en fonction de vos tâches quotidiennes.
Cette technologie constitue le moteur ultime d’optimisation des réparations pour les bijoutiers de détail très actifs. Il révolutionne les tâches quotidiennes banales en réduisant les délais d'exécution. La réinclinaison des dents usées est sans doute l'application la plus fréquente sur banc. Le faisceau concentré vous permet de fusionner le fil correspondant directement sur la pointe de la broche tandis que le diamant reste solidement serti.
Le dimensionnement des bagues se transforme également en une opération simplifiée. Les bijoutiers peuvent fusionner de manière transparente le stock de dimensionnement tout en tenant la pièce à mains nues au lieu de faire exploser toute la tige avec une torche et de risquer des pierres latérales. Ces machines sont également des bouées de sauvetage pour les pièces moulées poreuses. Quelques impulsions rapides avec un fil assorti remplissent parfaitement les vides lorsqu'un pendentif fraîchement coulé émerge avec des piqûres de surface irritantes.
La machine agit comme un jeu de mains supplémentaire invincible pour les fabricants haut de gamme. Les maîtres bijoutiers utilisent fréquemment le faisceau pour assembler temporairement des composants complexes. Cette fusion instantanée verrouille la géométrie en toute sécurité avant le soudage permanent final ou le brasage au chalumeau à grande échelle.
Cette capacité unique ouvre la voie à la création de conceptions architecturales complexes. Ces pièces se déplaceraient ou s'effondreraient obstinément si elles étaient liées par un fil de reliure traditionnel et une pince à épiler. La précision chirurgicale garantit que les composants délicats ne sont jamais déformés par une chaleur ambiante excessive.
Des analyses de marché récentes indiquent un changement fascinant dans le secteur de la fabrication de bijoux. Les configurations traditionnelles de bancs fermés restent la base de la réparation au détail. Cependant, les tendances de recherche du secteur mettent en évidence une demande croissante de technologies flexibles à semi-conducteurs. Les ateliers s'orientent de plus en plus vers des systèmes qui atténuent les temps d'arrêt associés à la dégradation des consommables.
Les acheteurs évaluent soigneusement les facteurs de forme physique par rapport aux besoins de maintenance à long terme. Nous assistons à une migration significative des systèmes traditionnels à tiges de cristal vers les solutions à fibres optiques dans les environnements à forte production. Cette transition est motivée par la nécessité d’une plus grande stabilité thermique, d’une consommation d’énergie plus faible et de la capacité de manipuler plus facilement des métaux hautement réfléchissants comme l’argent et le cuivre.
Lorsque l’on regarde une fiche technique dense, les chiffres peuvent se brouiller. Je conseille toujours à mes clients d’isoler quelques indicateurs critiques. Cela vous aide à sélectionner en toute confiance un châssis capable de relever vos défis métallurgiques spécifiques.
L’erreur la plus répandue que commettent les nouveaux arrivants est d’évaluer une unité uniquement en fonction de sa puissance moyenne. L'énergie d'impulsion mesurée en joules est la véritable référence en matière de capacité dans ce domaine. Les Joules représentent la force de frappe réelle d'une seule impulsion.
Différents alliages possèdent des conductivités thermiques très différentes. L’or standard 14 carats absorbe magnifiquement l’énergie. Une machine produisant 60J le gérera facilement. L’argent sterling et le platine sont notoirement tenaces. L'argent agit comme un miroir infrarouge. Il renvoie la lumière tout en évacuant instantanément la chaleur de la zone de soudure. Vous devez armer votre banc d'une machine capable de fournir une énergie d'impulsion maximale comprise entre 100J et 150J pour conquérir ces métaux exigeants.
Une machine est aussi bonne que sa concentration. Vous devez privilégier un diamètre de faisceau réglable. La taille du point dicte directement la largeur de votre bain de soudure. Les machines conformes aux normes de l'industrie permettent aux opérateurs de composer le faisceau d'une taille microscopique de 0,1 mm à une largeur de 2,0 mm.
Naviguer autour de délicats diamants sertis en pavé nécessite une taille de spot de 0,1 mm à 0,2 mm. Un sertissage large de 1,5 mm est indispensable pour pénétrer profondément dans les bracelets épais pour hommes. Assurez-vous que les optiques conservent un profil net et parfaitement circulaire, même avec les paramètres les plus larges.
La génération d’une lumière intense produit un sous-produit massif de chaleur interne. La manière dont le châssis gère cette charge thermique dicte son cycle de service. Il s’agit essentiellement de la durée pendant laquelle vous pouvez maintenir la pédale enfoncée avant que la machine n’impose une pause.
Les unités compactes d’entrée de gamme reposent généralement sur des ventilateurs air-air de base. Ceux-ci suffisent pour que les kiosques effectuent une poignée de tâches quotidiennement. Un refroidisseur d’eau interne robuste devient obligatoire si votre installation effectue des dizaines de réparations consécutives. La tige de cristal surchauffe sans refroidissement liquide agressif. Cela provoque des fluctuations considérables de l'énergie de votre faisceau au milieu de la soudure et risque de causer des dommages catastrophiques à l'optique interne.
Le travail sur banc est physiquement éprouvant. Regarder à travers des lentilles pendant des heures entraînera inévitablement de graves tensions au cou si la machine est mal conçue. Évaluez soigneusement le châssis physique. Est-ce qu'il comporte des accoudoirs moelleux ? L’angle de vision est-il naturellement aligné avec une posture assise ?
La clarté optique est tout aussi vitale. Votre appareil doit être doté d'un microscope stéréo de haute qualité offrant un grossissement impeccable de 10x à 15x. Le réticule interne doit s’aligner parfaitement avec le point focal. Cela garantit que l’endroit où reposent vos yeux se trouve exactement là où le métal va fondre.
Le métal élimine de manière agressive l’oxygène de l’air ambiant lorsqu’il atteint un état liquide à des températures extrêmes. Il en résulte des joints cassants et couverts de suie. La fusion de qualité professionnelle nécessite un environnement de blindage inerte.
L'argon est la norme industrielle incontestée. Vérifiez que votre future machine comprend une buse d'argon intégrée nichée directement à l'intérieur de la chambre. Un léger sifflement d'argon inonde la zone quelques millisecondes avant que la lumière ne se déclenche. Cela déplace l'oxygène ambiant et produit un joint brillant qui nécessite considérablement moins de limage après soudage.
Pour faciliter votre sélection, examinons une comparaison pratique basée sur des spécifications techniques réelles. La comparaison des configurations traditionnelles aux solutions de fibre modernes fournit une image claire des différences de capacités.
| Spécification | du système YAG de bureau tel que | le système de fibre portable de la série DPH-SS |
|---|---|---|
| Idéal pour | Micro-réparations, réaffûtage des griffes, maillons fins de chaîne | Grands ustensiles creux en argent, fabrication sur mesure volumineuse |
| Production d'énergie | Énergie d'impulsion maximale de 60 J à 100 J | Puissance continue de 1 000 W à 2 000 W |
| Méthode de refroidissement | Refroidisseur d'eau ou refroidissement par air intégré | Refroidisseur d'eau industriel robuste |
| Méthode de visualisation | Microscope stéréo haute clarté 10x | Lunettes de sécurité laser et vision directe |
| Entretien | Remplacement de la lampe flash tous les 3 à 5 millions de prises de vue | Source à semi-conducteurs sans entretien jusqu'à 100 000 heures |
Depuis des décennies, le roi incontesté du banc est le bureau fermé ou le meuble sur pied indépendant. Ceux-ci s'appuient principalement sur une technologie traditionnelle utilisant des tiges de cristal synthétique excitées par des lampes flash à haute intensité.
Cette architecture traditionnelle offre une stabilité physique inégalée. L'artisan est assis confortablement tout en posant ses deux avant-bras sur la machine. Cela permet la coordination microscopique œil-main vitale pour reconstruire une petite broche. Le boîtier étanche à la lumière garantit une sécurité oculaire absolue contre les reflets parasites. Vous pouvez opérer sans lunettes de sécurité externes encombrantes.
Poussé par la demande d’un débit plus élevé et d’une longévité sans entretien, l’industrie adopte rapidement la technologie de la fibre optique. Ces systèmes modernes génèrent leur faisceau au sein de fibres optiques actives. Il en résulte une fourniture d’énergie hautement concentrée et incroyablement efficace.
Ce saut technologique a ouvert la voie au Soudeuse laser portative . Les opérateurs utilisent un pistolet ergonomique spécialisé au lieu de travailler dans une chambre interne restrictive. Ce format offre une liberté spatiale illimitée aux orfèvres qui s'attaquent aux articles creux ou aux fabricants de métaux mixtes fabriquant des bracelets de montre volumineux. L'opérateur amène simplement l'outil sur la pièce à usiner pour exécuter des soudures continues rapides.
La signature du bon de commande n’est que le début. L’intégration réussie de cet équipement industriel sensible dans votre espace de travail existant nécessite une prévoyance logistique stratégique.
Mesurez rigoureusement votre empreinte disponible avant de déballer. Les itérations de bureau exigent un établi solide comme le roc, capable de supporter jusqu'à 100 livres. Vous avez besoin d’un dégagement arrière suffisant pour permettre aux ventilateurs de refroidissement de respirer. Les modèles sur pied disposent de leur propre espace au sol dédié.
L’infrastructure électrique constitue une pierre d’achoppement fréquente. Les machines modestes de 60 J pourraient volontiers ronronner sur une prise domestique standard de 110 V. Les bêtes à forte consommation poussant 150 J pour le travail de l’argent nécessitent presque universellement un circuit monophasé 220 V dédié. Forcer une machine de haute puissance sur un disjoncteur partagé déclenchera des chutes de tension. Cela se traduit par une faible pénétration et des performances extrêmement incohérentes.
La vaporisation des alliages libère dans l’air des poussières métalliques submicroniques et des fumées nocives. Il s'agit d'un risque respiratoire grave, en particulier lorsqu'il s'agit de pièces vintage contenant des soudures au cadmium.
Le déploiement d’un extracteur de fumée robuste équipé d’une filtration HEPA et au charbon actif n’est pas négociable. Placez le tuyau d'extraction directement à proximité de l'échappement de la chambre. Les protocoles de sécurité doivent être tout aussi à toute épreuve. Chaque occupant doit porter des lunettes de sécurité spécialisées conçues pour la longueur d'onde exacte de 1 064 nm si vous utilisez un système portatif en plein air.
La planification financière pour ce calibre d’équipement nécessite de dépasser le choc initial. Vous devez calculer les économies de main-d’œuvre quotidiennes tangibles que la machine injectera dans votre entreprise.
La véritable valeur de cette technologie se mesure en heures de travail récupérées. Envisagez une taille de routine sur une bague comportant des émeraudes sensibles à la chaleur. Un bijoutier passe 15 minutes à démonter méticuleusement les pierres à l'aide d'un chalumeau traditionnel. Ils passent 10 minutes à dimensionner le métal et 20 minutes supplémentaires à réinitialiser et à repolisser.
Les pierres restent intactes grâce à l'utilisation d'une chaleur optique localisée. La tige est coupée, dimensionnée et fusionnée de manière transparente en seulement 10 minutes. Vous économisez environ 35 $ par dimensionnement si le taux de main-d'œuvre de votre atelier est de 60 $ de l'heure. L’exécution quotidienne de seulement trois de ces opérations génère plus de 500 $ d’économies de main d’œuvre hebdomadaires. Un milieu de gamme Laser Spot Welder s’amortit entièrement en quelques mois selon ces mesures conservatrices.
Naviguer sur le marché complexe de l’électro-optique est semé d’embûches. En évitant ces erreurs courantes, vous éviterez à votre atelier des temps d’arrêt angoissants.
La plainte la plus forte qui résonne sur les forums de bijoux vient d’acheteurs qui ont sous-estimé l’argent sterling. Un faisceau 60J d'entrée de gamme rebondira simplement ou laissera des piqûres superficielles car l'argent agit comme un conducteur thermique exceptionnel. Vous devez investir dans une puissance de crête élevée et des fonctionnalités avancées de mise en forme des impulsions si votre marque s'appuie fortement sur la fabrication de l'argent.
Ce ne sont pas de simples appareils électroménagers. Les systèmes à cristaux traditionnels nécessitent un entretien périodique. Vous devez rincer les conduites de liquide de refroidissement et remplacer les lampes flash au xénon tous les quelques millions de prises de vue. Acheter une importation sur le marché gris à prix très réduit sans aucun soutien interne est un pari énorme. Donnez la priorité aux fournisseurs qui offrent des garanties complètes et un dépannage rapide.
Choisir le système de fusion optique idéal est un exercice visant à équilibrer votre budget d'investissement par rapport aux demandes métallurgiques spécifiques. Vous pouvez facilement filtrer les machines inadéquates en évaluant soigneusement vos besoins en Joules et vos besoins en refroidissement.
L'intégration de cette technologie transformera fondamentalement votre flux de travail. Il élimine le risque terrifiant de fracture thermique des pierres précieuses. Cela réduit considérablement les heures de travail liées au soudage et à la réinitialisation traditionnels.
Prenez le temps d'évaluer rigoureusement l'empreinte physique et les capacités électriques de votre atelier dès aujourd'hui. Si vous êtes prêt à faire évoluer votre production et à éliminer les goulots d'étranglement des bancs, explorez les solutions avancées disponibles. Que vous ayez besoin de la précision d'une unité de bureau ou de la puissance brute d'un Soudeur laser à fibre , vous pouvez trouver la solution exacte à vos besoins métallurgiques chez DP Laser Machine.
Oui, mais ils nécessitent des réglages de paramètres et des puissances de sortie très différents. Le platine est relativement facile à travailler car il a une faible conductivité thermique et absorbe l'énergie de manière très efficace. Cela nécessite une tension plus faible et des durées d’impulsion plus courtes. L'argent est hautement réfléchissant et conducteur thermique. La machine a besoin d'une puissance de crête plus élevée, généralement de 100 joules ou plus, pour réussir la fusion de l'argent.
La profondeur de pénétration dépend entièrement de l'énergie d'impulsion maximale de la machine et de l'alliage spécifique. Une unité de bureau standard de 60J à 80J peut facilement atteindre une profondeur de soudure de 0,5 mm à 1,5 mm dans l'or et le platine. Les systèmes de fibre haute puissance peuvent pénétrer jusqu'à 3,0 mm à 4,0 mm en un seul passage. Les opérateurs peuvent biseauter les bords de pièces plus épaisses et réaliser la soudure en plusieurs couches pour des joints structurels profonds.
Bien que cela ne soit pas strictement obligatoire pour chaque point de soudure rapide, l'utilisation de gaz argon est fortement recommandée pour des résultats structurels professionnels. L'argon agit comme un gaz de protection inerte qui inonde la zone pour repousser l'oxygène ambiant. Cela empêche l'oxydation et la formation de suie pendant le processus de fusion. Il en résulte un joint propre et brillant qui nécessite beaucoup moins de limage par la suite.
La maintenance dépend du type de technologie. Les systèmes YAG traditionnels nécessitent que l'eau de refroidissement soit changée tous les six mois et que le filtre à eau interne soit remplacé chaque année. Les lampes flash au xénon se dégradent avec le temps et doivent être remplacées tous les 3 à 5 millions de prises de vue. Les systèmes modernes de fibres à semi-conducteurs ne nécessitent pratiquement aucun entretien sur la source lumineuse elle-même, nécessitant uniquement un nettoyage standard des lentilles de protection extérieures.
Il existe une première courbe d’apprentissage, notamment en ce qui concerne l’ergonomie de la coordination œil-main tout en regardant à travers un stéréomicroscope à fort grossissement. Les opérateurs doivent apprendre à composer la tension et la durée d'impulsion correctes pour différents alliages. Cependant, le processus est généralement considéré comme beaucoup plus facile à maîtriser que le soudage au chalumeau traditionnel. La plupart des bijoutiers d’établi deviennent très compétents après quelques semaines de pratique quotidienne constante.


