
Language
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-29 Origine : Site


L’ampleur de l’industrie manufacturière moderne diminue à un rythme sans précédent. Les exigences de production repoussent constamment les limites des matériaux dans l’usine. Nous le constatons quotidiennement dans le secteur de l’ingénierie. Des composants internes microscopiques de la microélectronique aux écrans incurvés et élégants des smartphones avancés, les tolérances sont plus strictes que jamais. Les outils de coupe mécaniques traditionnels dépendent fortement de la friction et de la force physique. Ils ne peuvent tout simplement plus suivre le rythme de ces exigences géométriques strictes. Lorsqu’elles sont chargées de traiter des matériaux fragiles ou très sensibles à la chaleur, comme des plaquettes de verre ultra-fines ou des plaquettes semi-conductrices, les anciennes méthodes échouent. Ils entraînent fréquemment des micro-fractures indésirables, de graves écailles de bords et des défaillances catastrophiques des matériaux.
De plus, les méthodologies thermiques conventionnelles induisent souvent une fusion, une déformation et une brûlure localisées. Cela rend les pièces délicates totalement inutilisables et détruit les rendements de production. Entrez dans le laser picoseconde. Cette technologie transformatrice et sans contact offre un traitement de très haute précision pour les environnements industriels les plus exigeants. Dans ce guide complet, nous explorerons exactement la précision de cet équipement avancé. Nous le comparerons aux systèmes plus anciens du marché et démontrerons pourquoi il reste la référence incontestée pour réaliser des coupes impeccables et prêtes à l'usine.
Impulsions ultra-courtes : fonctionnant à un billionième de seconde, cette technologie permet un phénomène connu sous le nom d'ablation à froid. Le faisceau vaporise instantanément le matériau avant que la chaleur résiduelle ne puisse se propager.
Précision au niveau du micron : les systèmes optiques avancés atteignent régulièrement des précisions de coupe et des tailles de points focalisés allant jusqu'aux micromètres à un chiffre.
Zéro zone affectée par la chaleur : contrairement aux lasers thermiques traditionnels, les systèmes à impulsions ultra-courtes ne laissent pratiquement aucun bord fondu, aucune déformation ou microfissure. Ils préservent complètement l’intégrité des matériaux.
L'outil Premier Glass : il est largement considéré comme la solution ultime pour le traitement des substrats fragiles. Cela en fait un atout essentiel pour la fabrication d’appareils électroniques grand public et de dispositifs médicaux.
Qualité de bord supérieure : lorsqu'ils sont évalués par rapport aux anciennes technologies nanosecondes, les systèmes picoseconde démontrent une précision dimensionnelle bien supérieure. Ils éliminent complètement le besoin de polissage secondaire des bords.
Pour vraiment comprendre la précision de cette machinerie, il faut d’abord comprendre la physique régissant ses impulsions lumineuses. Une picoseconde est une unité de temps égale exactement à un billionième de seconde standard. Dans le domaine de l'optique industrielle, la durée de l'impulsion dicte directement la manière dont un laser interagit avec un substrat cible. Il détermine le classement officiel du matériel. Un hautement calibré Le découpeur laser picoseconde émet une lumière concentrée dans ces rafales incroyablement rapides. Cela modifie fondamentalement la mécanique de la séparation des matériaux.
La caractéristique déterminante et le principal avantage opérationnel de cette technologie spécifique sont un processus connu sous le nom d’ablation à froid. Dans le traitement laser traditionnel, un faisceau continu chauffe le substrat jusqu'à ce qu'il fonde et finisse par bouillir. À l’inverse, une impulsion ultra-courte est délivrée si rapidement que la puissance maximale atteint des niveaux extraordinaires presque instantanément. Cette intense explosion d’énergie optique brise les liaisons moléculaires au contact. Il transforme directement le matériau solide en un état de plasma gazeux. Étant donné que cette vaporisation rapide se produit beaucoup plus rapidement que le temps de relaxation thermique du matériau, les zones environnantes restent totalement insensibles aux pertes de chaleur destructrices.
En photonique, des impulsions plus courtes équivalent universellement à des dommages thermiques nettement inférieurs. Les lasers à ondes continues chauffent lentement les matériaux. Les lasers à impulsions plus longues, tels que les systèmes millisecondes ou microsecondes, font que la chaleur résiduelle s'infiltre profondément dans le réseau moléculaire environnant. En utilisant une durée d'impulsion de l'ordre de la picoseconde, les fabricants empêchent complètement ce transfert thermique. Cette fourniture d'énergie précise préserve l'intégrité structurelle des composants microscopiques. Les opérateurs obtiennent une séparation des matériaux beaucoup plus propre, sans déformation, ébavurage ou décoloration typique des méthodologies plus anciennes.
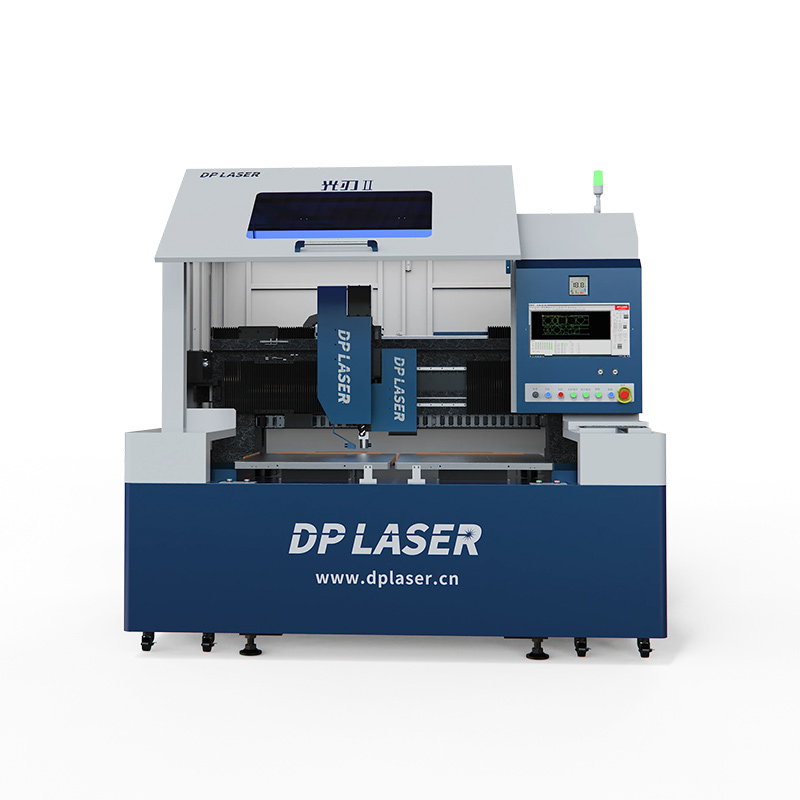
Lorsque les responsables d’installations et les ingénieurs d’approvisionnement évaluent la précision, ils regardent au-delà des affirmations marketing. Nous nous concentrons fortement sur les données empiriques et les mesures physiques exactes directement à partir de l'atelier.
La précision de tout système optique commence par la focalisation de son faisceau. Grâce à une optique avancée de mise en forme du faisceau, ces machines concentrent leur énergie dans un point incroyablement restreint. Celui-ci ne mesure souvent que 10 à 20 micromètres, soit une simple fraction de la largeur d’un cheveu humain. Plus précisément, la précision du positionnement mécanique des plates-formes industrielles de premier plan atteint régulièrement plus ou moins 2 micromètres. Cette précision dépend de l'intégration de moteurs linéaires sans contact et d'un portique mécanique robuste. Un tel alignement mécanique et optique extrême permet aux opérateurs d'exécuter des motifs géométriques microscopiques très complexes qui seraient physiquement impossibles à réaliser avec des routeurs mécaniques.
En métallurgie et en science des matériaux, la zone affectée par la chaleur est la zone localisée qui n'a pas fondu mais dont la microstructure interne a été modifiée par l'exposition thermique. Une grande zone thermique ruine les tolérances dimensionnelles en provoquant une déformation, une fusion des bords ou une brûlure localisée. Grâce au mécanisme d'ablation à froid, un produit haut de gamme La découpe laser de précision réduit cette zone à moins de 5 micromètres. Dans de nombreux polymères sensibles à la température ou métaux ultra-fins, cela réduit la zone à pratiquement zéro. La séparation des matériaux se produit exactement là où le faisceau focalisé interagit avec la surface. Cela garantit absolument aucun dommage thermique collatéral sur le substrat adjacent.
La découpe thermique standard crée souvent un bord effilé. Cette section transversale en forme de V est provoquée par la perte de densité d’énergie du faisceau à mesure qu’il pénètre plus profondément dans le profil du matériau. Cette diminution réduit considérablement la précision géométrique de la pièce finale fabriquée, en particulier dans les substrats plus épais. Cependant, en utilisant des modules de faisceaux Bessel spécialisés et une distribution d'énergie précise couche par couche, les systèmes picosecondes modifient la distribution spatiale de la lumière. Cela crée des bords verticaux parfaitement droits, perpendiculaires et lisses. L’équipement élimine entièrement l’effet effilé et garantit que les composants s’emboîtent sans problème de tolérance zéro.
Les équipes d’approvisionnement des installations évaluent fréquemment les avantages des différents systèmes d’impulsions ultra-courtes. La comparaison industrielle la plus courante oppose la technologie picoseconde moderne à son prédécesseur immédiat.
Un typique Le découpeur laser nanoseconde fonctionne avec des durées d'impulsion mesurées en milliardièmes de seconde. Bien qu’ils soient rapides et très efficaces pour le marquage de surfaces, une impulsion nanoseconde est encore environ mille fois plus longue qu’une rafale picoseconde. En raison de cette durée comparativement plus longue, les systèmes nanosecondes dépendent encore fortement d’un processus photothermique. Ils doivent fondre et expulser la matière, laissant inévitablement de la chaleur résiduelle sur la pièce de production.
Lorsque l’on compare objectivement la qualité des bords, la différence entre les deux technologies est frappante. Nous pouvons décomposer directement les mesures de performance.
| Caractéristique Laser | nanoseconde | Laser picoseconde |
|---|---|---|
| Durée d'impulsion | 10-9 secondes (milliardièmes) | 10-12 secondes (milliardièmes) |
| Enlèvement de matière | Photothermique (fusion/ébullition) | Ablation à froid (vaporisation instantanée) |
| Qualité des bords | Sujet aux microfissures et bavures | Impeccable, lisse, zéro microfissure |
| Post-traitement | Nécessite souvent un meulage ou un polissage | Aucun requis |
| Matériaux idéaux | Métaux standards, plastiques robustes | Verre ultra fin, semi-conducteurs, polymères délicats |
Étant donné que les lasers nanosecondes induisent une réaction thermique, ils laissent souvent derrière eux une couche refondue de matériau resolidifié, de légères bavures métalliques et des fissures microscopiques le long du bord coupé. En revanche, le système picoseconde remporte la confrontation d’ultra-précision car il saute complètement la phase de fusion. En vaporisant instantanément la matière, il garantit des bords nets et impeccables sans induire de micro-déformations structurelles.
Il est vrai que la technologie picoseconde nécessite un investissement initial plus élevé que les alternatives nanosecondes. Cependant, le retour sur investissement opérationnel devient indéniable lorsqu’on évalue l’ensemble du cycle de vie de production. Étant donné que les lasers nanosecondes provoquent des dommages thermiques, les pièces fabriquées nécessitent souvent des étapes de post-traitement secondaires coûteuses. Ceux-ci incluent le ponçage mécanique, la gravure chimique ou le polissage des bords. Les systèmes picoseconde éliminent complètement ces exigences de post-traitement, ce qui les rend beaucoup plus rentables pour la fabrication de gros volumes et de haute précision au fil du temps.
Le traitement du verre représente l'un des défis les plus exigeants de la fabrication moderne. Il nécessite le plus haut niveau de finesse technologique actuellement disponible sur le marché.
Le verre est un matériau intrinsèquement fragile et non conducteur, très sensible aux chocs thermiques. Un chauffage inégal ou un refroidissement rapide provoquent une expansion et une contraction soudaines. Cela conduit souvent à des destructions immédiates et catastrophiques. Les outils de coupe mécaniques traditionnels, tels que les meules diamantées, induisent des contraintes physiques qui génèrent de graves écailles de bord et s'usent rapidement. De même, les lasers à ondes continues standards créent des pools de chaleur localisés qui provoquent des fissures imprévisibles des panneaux de verre pendant la phase de séparation.
Le mécanisme d'ablation à froid évite les contraintes thermiques sévères qui endommagent les composants en verre délicats. Lorsque les impulsions ultra-courtes frappent la surface, le matériau est instantanément vaporisé couche par couche sans transférer de chaleur au réseau environnant. Cela empêche le verre de se briser pendant le processus de découpe actif et arrête complètement la formation de microfissures structurelles invisibles. Par conséquent, les bords résultants sont incroyablement solides, très résistants à la flexion et structurellement solides pour une utilisation par le consommateur.
En raison de la qualité irréprochable de ses bords, cette technologie est largement utilisée comme outil hautement fiable. Machine de découpe laser du verre en milieu industriel. Il s’agit de l’outil standard pour fabriquer des écrans de smartphones modernes, des cadrans de montres intelligentes, des filtres optiques pour appareils photo et le verre flexible ultra-mince requis pour les écrans pliables avancés. De plus, la technologie constitue un outil de mesure exceptionnellement précis Perceur de verre laser . Dans les emballages de semi-conducteurs et la microélectronique, les fabricants l'utilisent pour percer rapidement des trous microscopiques dans des substrats de verre sans fracturer la délicate bande de matériau située entre les vias étroitement espacés.
Nous devons examiner la trajectoire actuelle de la fabrication de pointe pour comprendre l’immense valeur de cette précision. Des analyses récentes de l'industrie mettent en évidence un changement de paradigme massif vers le traitement laser ultra-rapide. La demande mondiale d’électronique miniaturisée, de composants de communication 5G et d’appareils médicaux avancés monte en flèche. Par conséquent, les fabricants constatent que les lasers thermiques traditionnels ne peuvent plus respecter les tolérances dimensionnelles strictes requises pour les produits de nouvelle génération. Les données du marché indiquent un taux d'adoption croissant des technologies picosecondes, en particulier dans le conditionnement avancé des semi-conducteurs et la fabrication d'écrans micro-LED. Cette tendance est motivée non seulement par le besoin de formats plus petits, mais également par la volonté d'une fabrication durable. L'ablation à froid produit des dégagements gazeux moins toxiques et nécessite moins de bains de post-traitement chimiques agressifs que la gravure acide traditionnelle. Les installations qui adoptent ces systèmes ultra-rapides se positionnent à l'avant-garde de la prochaine révolution industrielle.
Bien que très appréciés pour leurs matériaux transparents et cassants, l'extrême précision de ces lasers s'étend à un large éventail de substrats industriels avancés.
Dans l’industrie moderne des semi-conducteurs, les tolérances de coupe ne laissent absolument aucune place à l’erreur. Les lasers picoseconde sont régulièrement déployés pour découper des tranches de silicium délicates, traiter des cartes de circuits imprimés complexes et isoler des micropuces avancées. Même un simple micromètre de déviation ou une infime quantité de débris thermiques peuvent court-circuiter un composant microélectronique très coûteux. Ces lasers à impulsions ultra-courtes garantissent des coupes nettes et sans débris qui protègent les circuits intégrés, garantissant ainsi des rendements de production parfaits dans des environnements de salle blanche stricts.
Le secteur des dispositifs médicaux exige une perfection absolue, car la qualité de pointe a un impact direct sur la sécurité des patients et la biocompatibilité. Les fabricants s'appuient sur des lasers à impulsions ultra-courtes pour usiner des stents cardiovasculaires délicats, des lames chirurgicales et des puces de diagnostic microfluidiques complexes. Lors du traitement de polymères spécialisés ou d'alliages à mémoire de forme comme le nickel-titane, le laser ne doit pas altérer les propriétés métallurgiques ni laisser de bavures dangereuses susceptibles d'endommager les tissus humains. Le système picoseconde gère parfaitement ces tâches vitales.
Le secteur des énergies renouvelables s’appuie également fortement sur la technologie des impulsions ultra-courtes pour le traitement des cellules solaires à couches minces. La fabrication de panneaux solaires hautement efficaces nécessite un traçage, qui consiste en l’élimination sélective de couches conductrices ultrafines avec une précision incroyable. Le contrôle précis de la profondeur fourni par les impulsions picosecondes permet aux opérateurs d’ablation des couches microscopiques nécessaires tout en laissant le substrat sensible sous-jacent en verre ou en polymère complètement intact. Cela augmente directement l’efficacité énergétique globale des panneaux.
Pour les gestionnaires d’installations et les ingénieurs d’approvisionnement qui évaluent activement les équipements, il est essentiel de comprendre les spécifications techniques spécifiques qui garantissent la précision. Tous les systèmes ne sont pas construits selon les mêmes normes rigoureuses. Voici ce que vous devez vérifier sur la fiche technique.
La précision de la découpe est directement corrélée à la qualité optique du faisceau laser. En physique optique, cette métrique est officiellement mesurée par le facteur M au carré. Un facteur M au carré de 1,0 représente un faisceau théoriquement parfait et limité par la diffraction. Lors de la sélection d'une machine, les ingénieurs doivent rechercher une valeur aussi proche que possible de 1, généralement inférieure à 1,2. Un facteur inférieur garantit que le faisceau peut être focalisé sur la taille de spot la plus petite possible, maximisant ainsi la densité d'énergie et la précision de coupe.
Une source laser impeccable est essentiellement inutile si la plate-forme mécanique qui vibre en dessous est instable. Pour maintenir une précision au micron sur une vaste zone de travail, l’architecture mécanique de la machine est primordiale. Les systèmes haut de gamme utilisent des bases lourdes en granit ou en marbre pour fournir un amortissement supérieur des vibrations industrielles dans l'usine. De plus, ils utilisent des moteurs linéaires sans contact et des codeurs optiques haute résolution sur les axes X et Y. Cela garantit que le mouvement physique de la tête de coupe correspond à la précision parfaite du faisceau laser.
La fabrication moderne de haute précision nécessite une intégration transparente entre le matériel et les logiciels. La compatibilité logicielle avancée permet aux ingénieurs d'importer des micro-géométries complexes directement dans l'interface de la machine sans erreurs de traduction. De plus, les systèmes de vision industrielle intégrés sont absolument essentiels. Ces configurations utilisent des caméras haute résolution pour numériser le matériau, identifier les marqueurs d'alignement microscopiques et ajuster automatiquement la trajectoire du laser pour compenser tout léger déplacement du matériau. Cela garantit une précision absolue à chaque cycle de production.
Les achats d’équipements industriels doivent toujours être justifiés par un fort retour sur investissement et des bénéfices opérationnels à long terme.
Les lasers de haute précision réduisent considérablement les taux de rebut de matériaux en éliminant pratiquement les dommages thermiques et les microfissures pendant la production. Plus important encore, ils suppriment les processus de finition secondaires coûteux et longs, tels que le polissage des bords rugueux du verre ou l'ébavurage des pièces métalliques. Sauter ces étapes augmente considérablement la vitesse de production globale. Cette amélioration du taux de rendement justifie facilement le prix initial plus élevé, réduisant considérablement le coût total de possession sur la durée de vie opérationnelle de la machine.
L’électronique grand public, les composants aérospatiaux et les dispositifs médicaux sont de plus en plus petits et de plus en plus complexes. La demande industrielle en ultra haute précision ne fera que continuer à croître de façon exponentielle au cours de la décennie à venir. Investir dans cette technologie de pointe pérennise vos capacités de fabrication, en garantissant que votre installation est entièrement équipée pour gérer la prochaine génération de composants microscopiques. Cette approche avant-gardiste maintient votre entreprise manufacturière hautement compétitive sur un marché mondial en évolution rapide.
Choisir un fabricant d’équipement fiable est une décision commerciale cruciale qui va bien au-delà de l’achat initial. Recherchez des fournisseurs qui proposent des services complets de tests de matériaux personnalisés, vous permettant de vérifier la qualité de coupe sur vos substrats spécifiques avant de vous engager. Assurez-vous qu'ils offrent des garanties solides, un support technique hautement fiable et des machines spécialisées conçues spécifiquement pour les besoins de votre secteur. Un partenaire fournisseur dédié garantit un succès opérationnel à long terme et une précision durable dans l’usine.
En fin de compte, une découpeuse laser picoseconde offre une précision industrielle inégalée, mesurant sa précision en micromètres et sa vitesse en billionièmes de seconde. En exploitant la puissance de l’ablation à froid, cette technologie permet de manipuler facilement les matériaux les plus délicats sans provoquer de dommages thermiques ni de microfractures. Des plaquettes de verre et de silicium ultrafines aux polymères sensibles à la température, cette méthode est largement supérieure aux anciennes méthodes thermiques. Cela en fait un atout indispensable pour les installations de fabrication modernes. Si vous êtes prêt à élever votre ligne de production, à augmenter vos taux de rendement et à éliminer le post-traitement coûteux, visitez DP Laser pour explorer notre gamme avancée de systèmes laser ultra-rapides. Contactez notre équipe d'ingénierie dès aujourd'hui pour demander un devis personnalisé ou envoyez-nous un échantillon de matériau pour constater par vous-même cette précision incroyable et sans faille sur vos propres produits.
Bien qu’incroyablement précis, ces lasers à impulsions ultra-courtes sont généralement optimisés pour les matériaux fins et les tâches de micro-traitement. Ils excellent dans la texturation de surfaces, l'ablation de couches minces et la découpe de substrats délicats. Pour le traitement de tôles d'acier de construction très épaisses ou de métaux industriels lourds, les lasers à fibre haute puissance ou les découpeurs plasma restent le choix le plus approprié et le plus efficace.
Le système utilise des éclats de lumière ultra-courts pour exécuter un processus appelé ablation à froid. Au lieu de faire fondre le matériau, l’énergie optique intense vaporise instantanément le verre couche par couche. Ce changement de phase rapide évite les chocs thermiques sévères et la dilatation inégale qui provoquent généralement l'éclatement ou la fissuration des matériaux fragiles.
Les deux sont officiellement classés comme lasers industriels à impulsions ultra-courtes. Un laser femtoseconde est encore plus rapide, fonctionnant à des quadrillions de seconde, et offre une précision légèrement supérieure pour les applications de micro-usinage les plus extrêmes. Cependant, les lasers picoseconde offrent généralement un bien meilleur équilibre entre haute précision, taux d'enlèvement de matière globaux plus rapides et coût d'investissement inférieur pour les environnements de fabrication industrielle standard.
Dans la grande majorité des scénarios de fabrication industrielle, aucun post-polissage n’est requis. Le processus d'ablation à froid garantit une qualité de coupe exceptionnellement élevée et le bord obtenu reste parfaitement lisse et exempt de microfissures. Cela élimine complètement le besoin de meulage ou de polissage secondaire, ce qui permet d'économiser beaucoup de temps, de main d'œuvre et de coûts opérationnels.
En fonction de la configuration optique et de la puissance du laser, ces systèmes excellent généralement dans la découpe de verre ultra fin de 0,03 millimètres à 3 millimètres d'épaisseur. Les têtes de coupe à faisceau Bessel spécialisées peuvent traiter des substrats plus épais en modifiant la profondeur focale, bien que les vitesses de traitement s'ajustent en conséquence en fonction de l'épaisseur du matériau.
La largeur de saignée, qui correspond à la quantité de matière enlevée lors de la coupe, est exceptionnellement étroite. Elle se situe souvent entre 2 et 10 micromètres en fonction du matériau spécifique et de la focalisation du faisceau. Cette perte de matière minimale est cruciale pour maximiser le rendement des plaquettes semi-conductrices et des métaux précieux très coûteux.


