
Language
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-14 Origine : Site


Rendez-vous aujourd’hui dans n’importe quel atelier de fabrication très fréquenté et vous verrez les mêmes goulots d’étranglement opérationnels. Les directeurs d’usines sont confrontés à de graves pénuries de main-d’œuvre qualifiée. Les coûts des matières premières augmentent rapidement. Parallèlement, le marché exige des vitesses de production plus élevées et une précision absolue. Les méthodes de fabrication traditionnelles reposent en grande partie sur la dextérité manuelle et l’endurance physique du soudeur. Ces méthodes plus anciennes ont tout simplement du mal à suivre le rythme des pressions industrielles croissantes.
La solution ultime pour augmenter la production sans sacrifier la qualité des composants est le Soudeur laser robotisé . Passer des processus d'arc manuels à des systèmes robotiques hautement automatisés n'est plus un luxe réservé aux grandes usines automobiles. Il s’agit d’une nécessité fondamentale pour rester compétitif dans le paysage industriel en évolution rapide d’aujourd’hui.
Ce guide complet explore exactement les processus, les matériaux et les flux de travail complexes qu'une configuration robotique peut automatiser avec succès. Nous verrons comment cette technologie s’intègre de manière transparente dans des réseaux d’usines plus larges. Enfin, nous présenterons le retour sur investissement net que les fabricants peuvent raisonnablement espérer en effectuant la mise à niveau.
Automatisation polyvalente : une configuration automatisée gère bien plus que la simple soudure physique elle-même. Il rationalise activement la manipulation des pièces, le suivi des joints en temps réel et l'inspection de la qualité après soudage sur l'ensemble du sol.
Maîtrise des matériaux : les systèmes optiques avancés associent automatiquement des métaux complexes, hautement réfléchissants et différents que les méthodes traditionnelles MIG ou TIG déforment ou détruisent généralement.
Intégration transparente : les contrôleurs intelligents d'aujourd'hui se synchronisent facilement avec des écosystèmes de fabrication plus larges. Ils communiquent efficacement avec les convoyeurs, les capteurs optiques et autres cellules robotiques.
Retour sur investissement élevé : l'investissement initial en capital est rapidement compensé par une réduction drastique des déchets de matériaux, l'absence de meulage après soudage et des temps de cycle exponentiellement plus rapides.
Pour évaluer l'impact de l'automatisation sur un atelier de fabrication, vous devez d'abord comprendre l'architecture fondamentale de l'équipement. Un système de soudage laser robotisé est une intégration hautement technique de plusieurs composants principaux travaillant à l’unisson. Il se compose principalement d'un bras articulé multi-axes, d'une source laser à fibre solide de haute puissance, d'une tête de soudage spécialisée dotée d'une optique de focalisation et d'une technologie d'oscillation, ainsi que d'un contrôleur industriel centralisé.
Comment cela se compare-t-il à une machine manuelle autonome ? Les différences de débit sont stupéfiantes. Le traitement manuel améliore certainement la vitesse par rapport au soudage TIG traditionnel. Cependant, l’ajout d’un bras robotique introduit les éléments essentiels d’un mouvement reproductible, d’une disponibilité continue de la machine et d’un positionnement spatial avancé. Un robot ne subit pas de fatigue de l'opérateur. Il n’a pas les mains instables. Par conséquent, la première soudure exécutée au début d'un quart de travail du lundi est métallurgiquement identique à la soudure finale réalisée un vendredi soir.
Au cœur de ce système se trouve la commande numérique par ordinateur. Le logiciel utilise des parcours numériques préprogrammés et très précis pour exécuter des articulations complexes sans intervention humaine. En dictant la puissance du laser, la position focale et la vitesse de déplacement en temps réel, le contrôleur assure une fourniture d'énergie optimale à chaque millimètre de l'articulation.
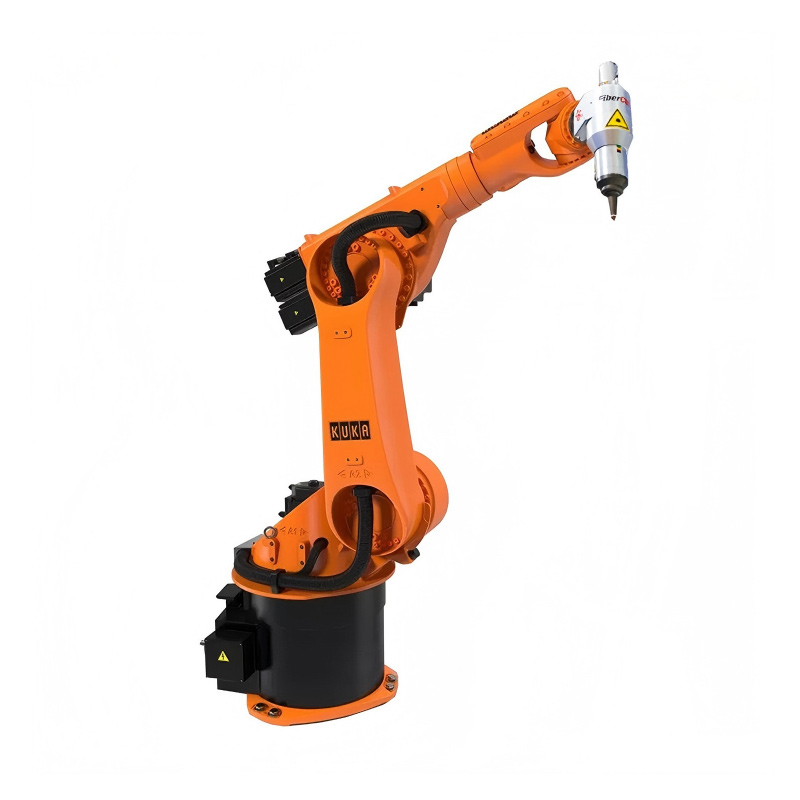
L’un des avantages les plus immédiats de l’automatisation est l’exécution de soudures longues et continues sur de gros composants. Pensez aux réservoirs de stockage industriels, aux enceintes CVC ou aux panneaux structurels. Les robots peuvent automatiser ces coutures étendues à des vitesses de déplacement jusqu'à dix fois plus rapides que le soudage manuel TIG ou MIG. Parce que le bras mécanique maintient une vitesse constante et inébranlable, il empêche l'accumulation de chaleur localisée. Cela évite les brûlures et garantit un aspect de cordon uniforme sur toute la longueur du métal.
Dans la fabrication de tôles, des points de soudure rapides et répétitifs sont fréquemment nécessaires pour maintenir les assemblages ensemble avant la finition finale. Un système robotique automatise ce processus en remplaçant le soudage par points par résistance traditionnel par une précision sans contact. La tête laser saute entre les points de coordonnées en fractions de seconde. Étant donné que le faisceau ne touche jamais physiquement la pièce, il n'y a pas à s'inquiéter de l'usure de l'outil ou de la dégradation de l'électrode en cuivre. Le résultat est un processus de pointage hautement automatisé et sans entretien.
Les opérateurs humains ont souvent du mal à maintenir des angles de torche optimaux lorsqu’ils manipulent des pièces cylindriques ou de forme irrégulière. Cela conduit à une pénétration incohérente. Un bras robotique à six axes, cependant, manœuvre sans effort autour de structures tridimensionnelles complexes. En coordonnant le mouvement du robot avec des positionneurs externes tels que des tables rotatives, le système automatise le soudage de cadres tubulaires et de systèmes d'échappement complexes. La poutre reste à tout moment parfaitement perpendiculaire au joint.
L'industrie automobile s'appuie fortement sur l'assemblage de feuilles plates de différentes épaisseurs, qualités ou matériaux avant qu'elles ne soient estampillées pour obtenir des formes finales. Ce processus est connu sous le nom d’ébauches soudées sur mesure. L’automatisation est ici absolument essentielle. Les systèmes robotiques joignent de manière transparente ces différentes feuilles avec une soudure à haute résistance et à profil bas. Cela permet aux ingénieurs automobiles de concevoir des composants de châssis plus épais dans les zones porteuses et plus fins ailleurs. Il optimise le poids du véhicule sans compromettre les performances en cas de collision.
Travailler manuellement avec des matériaux ultra-fins est une tâche qui fait transpirer. Il faut d’immenses compétences pour gérer l’apport de chaleur et éviter la déformation. UN Precision Laser Welder automatise entièrement cela en fournissant une énergie hautement concentrée avec une zone microscopique affectée par la chaleur. Le contrôleur module avec précision la fréquence d'impulsion et la vitesse de déplacement. Cela permet au système d'assembler l'acier inoxydable de faible épaisseur et l'aluminium sans brûlure ni déformation thermique, éliminant ainsi complètement le besoin d'une gestion manuelle de la chaleur.
À mesure que des secteurs tels que la fabrication de batteries et l’électronique évoluent rapidement, le besoin d’assembler des métaux ayant des points de fusion et des conductivités thermiques très différents s’est accru. L'automatisation robotique contrôle strictement la thermodynamique requise pour souder des métaux différents, tels que le cuivre à l'aluminium. En gérant la profondeur exacte du bain de fusion, le système crée de solides liaisons mécaniques et électriques. Il évite la formation de composés intermétalliques fragiles souvent observés dans les processus manuels à l’arc.
Historiquement, les matériaux hautement réfléchissants comme l'aluminium, le cuivre et le laiton représentaient un danger important pour les équipements optiques en raison de la rétroréflexion du faisceau. Aujourd'hui, les lasers à fibre automatisés modernes sont équipés d'isolateurs optiques avancés et d'une technologie à tête oscillante. Cette oscillation du faisceau disperse l'énergie en toute sécurité. De plus, cela permet au système automatisé de traiter les métaux réfléchissants en continu sans endommager le générateur de source ni nécessiter une intervention manuelle.
Pour qu’une cellule robotique atteigne un débit maximal, elle doit être alimentée en continu. Ces systèmes fonctionnent rarement de manière isolée. Au lieu de cela, ils sont conçus pour fonctionner dans un environnement synchronisé. Ligne de production automatisée . En travaillant en tandem avec des robots de prélèvement et de placement, des changeurs de palettes automatisés et des bandes transporteuses, les matériaux sont continuellement introduits dans les dispositifs de serrage. Pendant que le laser traite une pièce, une automatisation externe décharge simultanément le produit fini et serre le suivant. Cela entraîne des taux d’utilisation des machines proches de cent pour cent.
Même avec un usinage de haute précision, les pièces peuvent présenter de légères variations dimensionnelles ou des écarts d'ajustement. L'automatisation n'est efficace que si elle peut s'adapter à ces incohérences du monde réel. Les caméras de vision intégrées et les capteurs tactiles automatisent le processus d'alignement. En scannant le joint avant et pendant la soudure proprement dite, le robot ajuste automatiquement sa trajectoire en temps réel pour compenser la distorsion thermique ou les imprécisions mineures de l'outillage. La poutre reste exactement centrée sur la couture.
Le contrôle qualité est traditionnellement un goulot d’étranglement manuel et chronophage. Dans une configuration moderne, la cellule robotique peut être intégrée directement à des outils d’inspection optique automatisés ou à des scanners de profils tridimensionnels. Ces capteurs vérifient l'intégrité de la soudure, mesurent la largeur du cordon et vérifient la porosité de la surface immédiatement après la fin du cycle. En automatisant l’assurance qualité, les fabricants peuvent identifier et isoler instantanément les pièces défectueuses, les empêchant ainsi de se déplacer plus loin dans la chaîne.
Si l’on examine le paysage manufacturier actuel, un changement massif est en cours dans les usines du monde entier. L’industrie s’éloigne rapidement d’une exécution aveugle et répétitive vers des écosystèmes de fabrication adaptatifs et intelligents. Poussée par la croissance explosive des méga-usines de véhicules électriques et la modernisation de l’aérospatiale, la demande d’assemblages impeccables et à grande vitesse n’a jamais été aussi forte. Nous observons une tendance distincte selon laquelle même les ateliers de taille moyenne adoptent l’automatisation simplement pour survivre à de graves pénuries de main-d’œuvre. De plus, l’intelligence artificielle commence à jouer un rôle tangible. Les algorithmes d’IA analysent désormais les données acoustiques et thermiques en temps réel pour ajuster de manière autonome les paramètres de soudage à la volée. Cette capacité prédictive prévient les défauts avant qu’ils ne surviennent, ce qui représente la prochaine frontière majeure de la technologie de fabrication.
La pénurie mondiale de soudeurs manuels hautement qualifiés constitue un goulot d’étranglement majeur pour la croissance de la production dans le secteur manufacturier. L'automatisation résout directement ce problème. Au lieu de nécessiter un maître artisan pour chaque station, un seul opérateur qualifié peut superviser plusieurs cellules robotiques automatisées simultanément. Cela réduit considérablement les coûts de main-d’œuvre directs par pièce. Cela garantit également que les calendriers de production sont respectés quelles que soient les fluctuations du marché du travail local.
Le soudage à l’arc traditionnel laisse souvent des éclaboussures et des perles volumineuses et inesthétiques qui nécessitent un meulage et un polissage manuels fastidieux avant de peindre. Parce qu'un La machine de soudage laser produit des joints très ciblés et propres, elle automatise le besoin de ces processus de finition secondaires. Cela élimine le temps considérable consacré aux retouches. Cela réduit également considérablement les dépenses en consommables abrasifs tels que les meules et les disques à lamelles.
L’erreur humaine conduit inévitablement à un apport de chaleur incohérent, entraînant des pièces déformées et des assemblages rejetés. La répétabilité absolue d'une configuration robotique garantit un résultat parfait à chaque fois, à condition que les pièces soient correctement fixées. En maintenant un contrôle strict sur l’apport d’énergie cycle après cycle, l’automatisation réduit les taux de rebut à près de zéro. Cela permet d'économiser un capital substantiel sur les matières premières gaspillées. Soudage
| métrique | manuel TIG et MIG | Soudage laser robotisé |
|---|---|---|
| Vitesse de traitement | Modéré à lent | Jusqu'à 10 fois plus rapide |
| Meulage après soudure | Fortement requis | Rarement nécessaire |
| Zone affectée par la chaleur | Grand | Minimal |
| Dépendance au travail | Nécessite des artisans hautement qualifiés | Un opérateur supervise plusieurs cellules |
| Taux de rebut | Variable | Près de zéro |
La sélection du bon bras robotique est une question de physique et de planification des installations. Les directeurs d'usine doivent évaluer la capacité de charge utile pour s'assurer que le bras peut supporter en toute sécurité le poids de la lourde tête optique et de tout capteur de vision intégré. Recherchez un robot industriel à six axes avec une portée allant de 1 400 millimètres à 2 000 millimètres. Cela garantit que le bras peut accéder à tous les joints de vos plus grandes pièces fabriquées. De plus, l'empreinte physique de l'enceinte de sécurité de classe 1 doit être adaptée à votre espace au sol disponible sans perturber le flux actuel des matériaux.
La puissance du laser dicte directement la vitesse de traitement et la profondeur de pénétration. Une source de fibre à onde continue de 1 500 W est généralement suffisante pour automatiser des tôles de faible épaisseur jusqu'à 2 millimètres d'épaisseur et des biens de consommation cosmétiques. À l’inverse, pour une pénétration profonde dans les composants automobiles lourds ou les matériaux hautement réfléchissants comme le cuivre, les fabricants devraient opter pour des sources d’alimentation de 3 000 W ou plus. En adaptant la puissance à votre matériau, vous garantissez d'atteindre les temps de cycle requis sans surcharger l'équipement.
Le matériel est aussi efficace que le logiciel qui le contrôle. Lors de la création d’une nouvelle ligne, la facilité de programmation est un facteur essentiel. Les installations doivent donner la priorité aux logiciels de programmation intuitifs hors ligne. Cela permet aux ingénieurs de simuler et de générer des chemins à partir de modèles de conception assistée par ordinateur sur un PC sans arrêter la machine physique. Les boîtiers d'apprentissage modernes dotés d'interfaces graphiques et conviviales permettent au personnel d'étage d'effectuer beaucoup plus rapidement des micro-ajustements à la volée.
L'intégration de l'automatisation robotique offre des avantages bien au-delà de la simple assemblage de deux pièces de métal. Il automatise l'efficacité, applique un contrôle qualité strict et garantit finalement la rentabilité à long terme. En éliminant les goulots d'étranglement du travail manuel, en éradiquant le meulage après soudage et en réduisant considérablement les rebuts, les fabricants peuvent adapter leur production pour répondre aux demandes modernes du marché.
Que votre installation produise des dispositifs médicaux microscopiques ou des composants de châssis automobiles lourds, l'intégration d'un La soudeuse laser CNC dans un flux de production synchronisé est la voie la plus claire pour pérenniser votre entreprise.
Arrêtez de laisser les pénuries de main-d’œuvre et la lenteur des cycles de production limiter votre croissance. Il est temps de moderniser votre atelier avec une automatisation de qualité industrielle. Visitez DP Laser pour découvrir notre série AP hautes performances et nos solutions de lignes de production automatisées. Contactez notre équipe d'ingénierie dès aujourd'hui pour demander un calcul de retour sur investissement personnalisé adapté à votre installation spécifique et faites le premier pas vers une fabrication intelligente et hautement rentable.
Absolument. Alors que la robotique est traditionnellement associée à la production de masse, les logiciels de programmation hors ligne modernes et les outils modulaires à changement rapide rendent très efficace l'automatisation même des petites séries. Les opérateurs peuvent basculer entre différents programmes de pièces en quelques secondes, ce qui le rend idéal pour les ateliers de travaux personnalisés.
La dépense d’investissement initiale pour un système robotique est plus élevée que pour des machines manuelles autonomes. Cependant, l’investissement est tout à fait justifiable. En raison de l'augmentation exponentielle du débit, de l'élimination du post-traitement et de la réduction de la dépendance directe en matière de main-d'œuvre, le retour sur investissement est généralement réalisé dans un délai de 12 à 24 mois pour la plupart des installations.
Non. Les interfaces robotiques modernes et les boîtiers d'apprentissage avancés ont considérablement simplifié le processus de programmation. Les installations n’ont pas besoin d’embaucher des ingénieurs robotiques spécialisés. Le personnel de soudage ou les opérateurs de machines existants peuvent être formés rapidement pour utiliser, gérer et ajuster le système automatisé.
Oui, lorsqu'il est correctement intégré. Les systèmes automatisés sont hébergés dans des enceintes de sécurité de classe 1 équipées de verrouillages de sécurité stricts. Ces enceintes protègent complètement les travailleurs des rayonnements nocifs, des éclairs lumineux et des fumées dangereuses, créant ainsi un environnement d'usine global nettement plus sûr et plus propre.
Bien que les lasers à fibre soient incroyablement polyvalents, certains matériaux posent des défis. Les matériaux à teneur extrêmement élevée en carbone, comme la fonte, sont sujets à la fissuration en raison des vitesses de refroidissement rapides associées au traitement laser. De plus, les métaux à bas point d’ébullition comme le zinc ou le magnésium nécessitent un contrôle de paramètres hautement spécialisé pour éviter les éclaboussures et la porosité excessives.
Grâce à un logiciel de programmation hors ligne moderne, une toute nouvelle pièce peut être programmée dans un environnement virtuel en quelques heures seulement sans arrêter la production. Une fois le programme transféré sur la machine, le réglage précis du chemin physique dans l'atelier prend généralement moins de trente minutes.


