
Language
Просмотры: 0 Автор: Редактор сайта Время публикации: 29.10.2026 Происхождение: Сайт


Масштабы современного производства сокращаются беспрецедентными темпами. Производственные потребности постоянно расширяют возможности использования материалов в заводских цехах. Мы видим это ежедневно в машиностроительном секторе. От микроскопических внутренних компонентов микроэлектроники до гладких изогнутых дисплеев современных смартфонов — допуски ужесточаются, как никогда. Традиционные механические режущие инструменты в значительной степени полагаются на трение и физическую силу. Они просто больше не могут идти в ногу с этими строгими геометрическими требованиями. При обработке хрупких или высокочувствительных к нагреву материалов, таких как ультратонкое стекло или полупроводниковые пластины, старые устаревшие методы не работают. Они часто приводят к нежелательным микротрещинам, серьезным сколам кромок и катастрофическому разрушению материала.
Кроме того, традиционные термические методы часто вызывают локальное плавление, деформацию и горение. Это делает хрупкие детали полностью непригодными для использования и снижает производительность производства. Введите пикосекундный лазер. Эта революционная бесконтактная технология обеспечивает сверхточную обработку для самых требовательных промышленных условий. В этом подробном руководстве мы узнаем, насколько на самом деле точно это современное оборудование. Мы сравним ее со старыми системами, представленными на рынке, и продемонстрируем, почему она остается бесспорным золотым стандартом для достижения безупречной резки, готовой к использованию на заводе.
Сверхкороткие импульсы: эта технология, работающая с частотой в одну триллионную долю секунды, обеспечивает явление, известное как холодная абляция. Луч мгновенно испаряет материал, прежде чем остаточное тепло сможет распространиться.
Точность на микронном уровне: передовые оптические системы обычно обеспечивают точность резки и размер пятна до однозначных микрометров.
Нулевая зона теплового воздействия: в отличие от традиционных тепловых лазеров, системы ультракоротких импульсов практически не оставляют оплавленных краев, короблений или микротрещин. Они полностью сохраняют целостность материала.
Инструмент Premier Glass Tool: широко считается лучшим решением для обработки хрупких материалов. Это делает его важнейшим активом для производства бытовой электроники и медицинского оборудования.
Превосходное качество кромок: при сравнении со старыми наносекундными технологиями пикосекундные системы демонстрируют значительно более высокую точность размеров. Они полностью исключают необходимость вторичной полировки кромок.
Чтобы по-настоящему понять точность этого механизма, нужно сначала понять физику, управляющую его световыми импульсами. Пикосекунда — единица времени, равная ровно одной триллионной стандартной секунды. В области промышленной оптики длительность импульса напрямую определяет, как лазер взаимодействует с целевой подложкой. Он определяет официальную классификацию оборудования. Высоко калиброванный Пикосекундный лазерный резак излучает концентрированный свет этими непостижимо быстрыми вспышками. Это фундаментально меняет механику разделения материалов.
Определяющей характеристикой и основным эксплуатационным преимуществом этой конкретной технологии является процесс, известный как холодная абляция. При традиционной лазерной обработке непрерывный луч нагревает подложку до тех пор, пока она не расплавится и, в конечном итоге, не выкипит. И наоборот, ультракороткий импульс передается настолько быстро, что пиковая мощность почти мгновенно достигает необычайного уровня. Этот интенсивный всплеск оптической энергии разрывает молекулярные связи при контакте. Он превращает твердый материал непосредственно в газообразное состояние плазмы. Поскольку это быстрое испарение происходит намного быстрее, чем время термической релаксации материала, окружающие области остаются совершенно не затронутыми разрушительным выделением тепла.
В фотонике более короткие импульсы обычно означают значительно меньшее тепловое повреждение. Лазеры непрерывного действия нагревают материалы медленно. Лазеры с более длинными импульсами, такие как миллисекундные или микросекундные системы, вызывают утечку остаточного тепла глубоко в окружающую молекулярную решетку. Используя длительность импульса в пикосекундном диапазоне, производители полностью предотвращают тепловую передачу. Такая точная доставка энергии сохраняет структурную целостность микроскопических компонентов. Операторы достигают более чистого разделения материала без деформации, заусенцев или изменения цвета, типичных для старых методик.
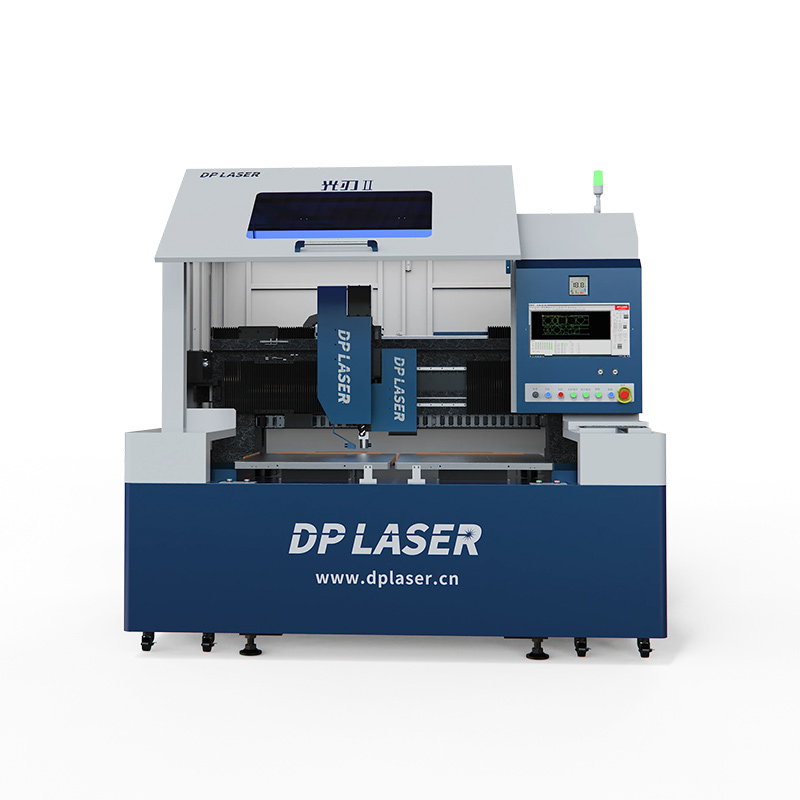
Когда руководители предприятий и инженеры по снабжению оценивают точность, они выходят за рамки маркетинговых заявлений. Мы уделяем большое внимание эмпирическим данным и точным физическим измерениям непосредственно в цехе.
Точность любой оптической системы начинается с фокусировки луча. Благодаря усовершенствованной оптике формирования луча эти машины фокусируют свою энергию в пятне невероятно узкого размера. Часто он составляет всего от 10 до 20 микрометров, что составляет лишь долю ширины человеческого волоса. В частности, точность механического позиционирования промышленных платформ высшего уровня обычно составляет плюс-минус 2 микрометра. Эта точность зависит от интеграции бесконтактных линейных двигателей и мощного механического портала. Такое экстремальное механическое и оптическое выравнивание позволяет операторам создавать очень сложные микроскопические геометрические узоры, которых физически невозможно достичь с помощью механических фрезерных станков.
В металлургии и материаловедении зона термического влияния — это локализованная область, которая не расплавилась, но внутренняя микроструктура которой изменилась под воздействием термического воздействия. Большая термическая зона нарушает допуски на размеры, вызывая коробление, плавление кромок или локальное возгорание. Благодаря механизму холодной абляции, высококачественный Прецизионный лазерный резак уменьшает эту зону до менее 5 микрометров. Во многих термочувствительных полимерах или ультратонких металлах зона сводится практически к нулю. Разделение материала происходит именно там, где сфокусированный луч взаимодействует с поверхностью. Это гарантирует абсолютное отсутствие побочных термических повреждений прилегающей подложки.
Стандартная термическая резка часто создает коническую кромку. Это V-образное поперечное сечение вызвано потерей плотности энергии луча по мере его более глубокого проникновения в профиль материала. Такое сужение резко снижает геометрическую точность конечной изготовленной детали, особенно на более толстых подложках. Однако, используя специализированные лучевые модули Бесселя и точную послойную доставку энергии, пикосекундные системы изменяют пространственное распределение света. Это создает идеально прямые, перпендикулярные и гладкие вертикальные края. Оборудование полностью устраняет эффект сужения и обеспечивает совместимость компонентов с нулевым допуском.
Группы закупок объектов часто взвешивают преимущества различных систем сверхкоротких импульсов. Чаще всего в отрасли сравнивают современную пикосекундную технологию с ее непосредственным предшественником.
Типичный Наносекундный лазерный резак работает с длительностью импульса, измеряемой миллиардными долями секунды. Хотя они быстры и очень эффективны для маркировки поверхности, наносекундный импульс все же примерно в тысячу раз длиннее пикосекундного импульса. Из-за такой сравнительно большей продолжительности наносекундные системы по-прежнему в значительной степени полагаются на фототермический процесс. Они должны расплавить и вытеснить материал, неизбежно оставляя остаточное тепло на производственной части.
При объективном сравнении качества кромок разница между этими двумя технологиями очевидна. Мы можем напрямую разбить показатели производительности.
| Особенность | Наносекундного лазера | Пикосекундного лазера |
|---|---|---|
| Длительность импульса | 10-9 секунды (миллиардные доли) | 10-12 секунды (триллионные доли) |
| Удаление материала | Фототермический (плавление/кипение) | Холодная абляция (мгновенная вапоризация) |
| Качество края | Склонен к микротрещинам и заусенцам. | Безупречная, гладкая, без микротрещин. |
| Постобработка | Часто требует шлифовки или полировки. | Ничего не требуется |
| Идеальные материалы | Стандартные металлы, прочный пластик | Ультратонкое стекло, полупроводники, деликатные полимеры |
Поскольку наносекундные лазеры вызывают тепловую реакцию, они часто оставляют после себя слой повторно затвердевшего материала, небольшие металлические заусенцы и микроскопические трещины вдоль кромки разреза. Напротив, пикосекундная система выигрывает в борьбе со сверхточностью, поскольку она полностью пропускает фазу плавления. Мгновенно испаряя материал, он гарантирует безупречные, чистые края, не вызывая структурных микродеформаций.
Это правда, что пикосекундная технология требует более высоких первоначальных капиталовложений по сравнению с наносекундными альтернативами. Однако операционная рентабельность инвестиций становится неоспоримой при оценке всего жизненного цикла производства. Поскольку наносекундные лазеры оставляют термические повреждения, изготовленные детали часто требуют дорогостоящих этапов вторичной постобработки. К ним относятся механическое шлифование, химическое травление или полировка кромок. Пикосекундные системы полностью устраняют эти требования к постобработке, что со временем делает их гораздо более экономически эффективными для крупносерийного и высокоточного производства.
Обработка стекла представляет собой одну из самых сложных задач в современном производстве. Это требует высочайшего уровня технологического совершенства, доступного в настоящее время на рынке.
Стекло — это хрупкий, непроводящий материал, который очень чувствителен к тепловому удару. Неравномерный нагрев или быстрое охлаждение вызывают внезапное расширение и сжатие. Это часто приводит к немедленному катастрофическому разрушению. Традиционные механические режущие инструменты, такие как алмазные подрезные круги, вызывают физическую нагрузку, которая приводит к сильному сколу кромки и быстрому износу. Аналогичным образом, стандартные лазеры непрерывного действия создают локализованные тепловые бассейны, которые приводят к непредсказуемому растрескиванию стеклянных панелей на этапе разделения.
Механизм холодной абляции предотвращает серьезную термическую нагрузку, которая разрушает хрупкие стеклянные детали. Когда ультракороткие импульсы попадают на поверхность, материал мгновенно испаряется слой за слоем, не передавая тепло окружающей решетке. Это предотвращает разрушение стекла во время активного процесса резки и полностью предотвращает образование невидимых структурных микротрещин. В результате получаемые кромки получаются невероятно прочными, устойчивыми к изгибу и структурно прочными для потребительского использования.
Благодаря безупречному качеству кромок эта технология широко используется в качестве высоконадежной технологии. Станок для лазерной резки стекла в промышленных условиях. Это стандартный инструмент для изготовления современных экранов смартфонов, циферблатов умных часов, оптических фильтров для камер и ультратонкого гибкого стекла, необходимого для современных складных дисплеев. Кроме того, эта технология служит исключительно точным Лазерная дрель для стекла . В полупроводниковой упаковке и микроэлектронике производители используют его для быстрого сверления микроскопических отверстий в стеклянных подложках, не разрушая при этом тонкую паутину материала между близко расположенными отверстиями.
Мы должны взглянуть на текущую траекторию передового производства, чтобы понять огромную ценность этой точности. Недавний отраслевой анализ подчеркивает масштабный сдвиг парадигмы в сторону сверхбыстрой лазерной обработки. Мировой спрос на миниатюрную электронику, компоненты связи 5G и современные носимые медицинские устройства стремительно растет. Следовательно, производители обнаруживают, что традиционные термические лазеры больше не могут соответствовать строгим допускам по размерам, необходимым для продуктов следующего поколения. Рыночные данные указывают на рост темпов внедрения пикосекундных технологий, особенно в области современной упаковки полупроводников и производства микросветодиодных дисплеев. Эта тенденция обусловлена не только потребностью в меньших форм-факторах, но и стремлением к устойчивому производству. Холодная абляция приводит к менее токсичным выделениям газов и требует меньше жестких химических ванн для последующей обработки, чем традиционное кислотное травление. Предприятия, переходящие на эти сверхбыстрые системы, оказываются в авангарде следующей промышленной революции.
Несмотря на то, что эти лазеры высоко ценятся за прозрачные и хрупкие материалы, исключительная точность этих лазеров распространяется на широкий спектр современных промышленных материалов.
В современной полупроводниковой промышленности допуски на снижение абсолютно не оставляют места для ошибок. Пикосекундные лазеры обычно используются для нарезки тонких кремниевых пластин, обработки сложных печатных плат и изоляции современных микрочипов. Даже один микрометр отклонения или небольшое количество теплового мусора могут привести к короткому замыканию очень дорогого микроэлектронного компонента. Эти ультракороткоимпульсные лазеры обеспечивают чистую резку без мусора, защищая интегральные схемы и гарантируя отличную производительность в условиях строгих чистых помещений.
Сектор медицинского оборудования требует абсолютного совершенства, поскольку качество кромок напрямую влияет на безопасность пациентов и биосовместимость. Производители полагаются на ультракороткие импульсные лазеры для изготовления хрупких сердечно-сосудистых стентов, хирургических лезвий и сложных микрофлюидных диагностических чипов. При обработке специализированных полимеров или сплавов с памятью формы, таких как никель-титан, лазер не должен изменять металлургические свойства или оставлять опасные заусенцы, которые могут повредить ткани человека. Пикосекундная система безупречно справляется с этими жизненно важными задачами.
Сектор возобновляемых источников энергии также в значительной степени полагается на технологию ультракоротких импульсов для обработки тонкопленочных солнечных элементов. Производство высокоэффективных солнечных панелей требует скрайбирования, то есть избирательного удаления ультратонких проводящих слоев с невероятной точностью. Точный контроль глубины, обеспечиваемый пикосекундными импульсами, позволяет операторам удалять необходимые микроскопические слои, оставляя при этом чувствительную подложку из стекла или полимера совершенно неповрежденной. Это напрямую увеличивает общую энергоэффективность панелей.
Для руководителей предприятий и инженеров по снабжению, активно оценивающих оборудование, критически важно понимать конкретные технические характеристики, гарантирующие точность. Не все системы построены по одним и тем же строгим стандартам. Вот что вам нужно проверить в спецификации.
Точность реза напрямую зависит от оптического качества лазерного луча. В оптической физике эта метрика официально измеряется коэффициентом М в квадрате. Коэффициент M в квадрате, равный 1,0, представляет собой теоретически идеальный пучок с дифракционным ограничением. При выборе машины инженеры должны искать значение, максимально близкое к 1, обычно ниже 1,2. Более низкий коэффициент гарантирует, что луч может быть сфокусирован до минимально возможного размера пятна, что обеспечивает максимальную плотность энергии и точность резки.
Безупречный лазерный источник по сути бесполезен, если вибрирующая под ним механическая платформа нестабильна. Для поддержания микронной точности на большой рабочей площади механическая архитектура машины имеет первостепенное значение. В системах премиум-класса используются тяжелые гранитные или мраморные основания, обеспечивающие превосходное гашение промышленных вибраций в цехах. Кроме того, они используют бесконтактные линейные двигатели и оптические энкодеры высокого разрешения по осям X и Y. Это гарантирует, что физическое движение режущей головки будет соответствовать идеальной точности лазерного луча.
Современное высокоточное производство требует плавной интеграции аппаратного и программного обеспечения. Расширенная совместимость программного обеспечения позволяет инженерам импортировать сложную микрогеометрию непосредственно в интерфейс машины без ошибок перевода. Кроме того, абсолютно необходимы интегрированные системы машинного зрения. В этих установках используются камеры высокого разрешения для сканирования материала, определения микроскопических маркеров выравнивания и автоматической регулировки траектории лазера для компенсации любого незначительного смещения материала. Это гарантирует абсолютную точность в каждом производственном цикле.
Покупки промышленного оборудования всегда должны быть оправданы высокой рентабельностью инвестиций и долгосрочными эксплуатационными выгодами.
Высокоточные лазеры значительно снижают процент брака материалов, практически исключая термические повреждения и микротрещины в процессе производства. Что еще более важно, они устраняют дорогостоящие и трудоемкие процессы вторичной отделки, такие как полировка неровных кромок стекла или удаление заусенцев с металлических деталей. Пропуск этих шагов существенно увеличивает общую скорость производства. Такое повышение производительности легко оправдывает более высокую первоначальную цену, резко снижая общую стоимость владения на протяжении всего срока службы машины.
Бытовая электроника, компоненты аэрокосмической отрасли и медицинские устройства постоянно уменьшаются в размерах и усложняются. Промышленный спрос на сверхвысокую точность в ближайшее десятилетие будет только расти в геометрической прогрессии. Инвестиции в эту передовую технологию гарантируют будущее ваших производственных возможностей, гарантируя, что ваше предприятие будет полностью оборудовано для работы с микроскопическими компонентами следующего поколения. Такой дальновидный подход обеспечивает высокую конкурентоспособность вашего производственного бизнеса на быстро развивающемся мировом рынке.
Выбор надежного производителя оборудования — важнейшее деловое решение, выходящее далеко за рамки первоначальной покупки. Ищите поставщиков, которые предлагают комплексные услуги по индивидуальному тестированию материалов, что позволит вам проверить качество резки на конкретных носителях перед принятием решения. Убедитесь, что они предоставляют надежные гарантии, надежную техническую поддержку и специализированное оборудование, разработанное специально для нужд вашей отрасли. Преданный партнер-поставщик обеспечивает долгосрочный успех работы и постоянную точность в заводских условиях.
В конечном счете, пикосекундный лазерный резак обеспечивает непревзойденную промышленную точность: его точность измеряется микрометрами, а скорость — триллионными долями секунды. Используя возможности холодной абляции, эта технология легко обрабатывает самые деликатные материалы, не вызывая термических повреждений или микротрещин. От ультратонких стеклянных и кремниевых пластин до термочувствительных полимеров — этот метод значительно превосходит старые термические методы. Это делает его незаменимым активом для современных производственных предприятий. Если вы готовы модернизировать свою производственную линию, повысить производительность и исключить дорогостоящую постобработку, посетите DP Laser , чтобы изучить наш передовой портфель сверхбыстрых лазерных систем. Свяжитесь с нашей командой инженеров сегодня, чтобы запросить индивидуальное предложение, или отправьте образец материала, чтобы воочию убедиться в этой невероятной, безупречной точности на ваших собственных продуктах.
Несмотря на невероятную точность, эти ультракороткоимпульсные лазеры обычно оптимизированы для работы с тонкими материалами и задачами микрообработки. Они превосходно справляются с текстурированием поверхности, тонкопленочной абляцией и резкой деликатных материалов. Для обработки очень толстых листов конструкционной стали или тяжелых промышленных металлов более подходящим и эффективным выбором остаются мощные волоконные лазеры или плазменные резаки.
Система использует ультракороткие вспышки света для выполнения процесса, называемого холодной абляцией. Вместо того, чтобы плавить материал, интенсивная оптическая энергия мгновенно испаряет стекло слой за слоем. Этот быстрый фазовый переход предотвращает сильный тепловой удар и неравномерное расширение, которые обычно приводят к разрушению или растрескиванию хрупких материалов.
Оба официально классифицируются как промышленные лазеры ультракоротких импульсов. Фемтосекундный лазер работает еще быстрее, работает за квадриллионные доли секунды и обеспечивает немного более высокую точность для самых экстремальных применений микрообработки. Однако пикосекундные лазеры обычно обеспечивают гораздо лучший баланс высокой точности, более высокой общей скорости удаления материала и более низких капитальных затрат для стандартных промышленных производственных сред.
В подавляющем большинстве сценариев промышленного производства дополнительная полировка не требуется. Процесс холодной абляции обеспечивает исключительно высокое качество реза, а полученная кромка остается идеально гладкой и без микротрещин. Это полностью исключает необходимость вторичной шлифовки или полировки, экономя значительное время, трудовые и эксплуатационные затраты.
В зависимости от оптической установки и мощности лазера эти системы обычно превосходно режут ультратонкое стекло толщиной от 0,03 до 3 миллиметров. Специализированные режущие головки Бесселя могут обрабатывать более толстые подложки, изменяя фокусную глубину, хотя скорость обработки будет соответствующим образом регулироваться в зависимости от толщины материала.
Ширина пропила, то есть количество материала, удаляемого во время резки, исключительно узкая. Часто он составляет от 2 до 10 микрометров в зависимости от конкретного материала и фокуса луча. Эти минимальные потери материала имеют решающее значение для максимизации выхода при производстве очень дорогих полупроводниковых пластин и драгоценных металлов.


