
Language
Просмотры: 0 Автор: Редактор сайта Время публикации: 14.10.2026 Происхождение: Сайт


Зайдите сегодня на любой загруженный производственный цех, и вы увидите те же узкие места в работе. Руководители предприятий сталкиваются с острой нехваткой квалифицированной рабочей силы. Затраты на сырье стремительно растут. Между тем, рынок требует более высоких скоростей производства и абсолютной точности. Традиционные методы изготовления во многом полагаются на ловкость рук и физическую выносливость сварщика. Эти старые методы просто изо всех сил пытаются идти в ногу с растущим промышленным давлением.
Оптимальным решением для масштабирования производства без ущерба для качества компонентов является Роботизированный лазерный сварщик . Переход от ручных дуговых процессов к высокоавтоматизированным роботизированным системам больше не является роскошью, присущей крупным автомобильным заводам. Это фундаментальная необходимость для сохранения конкурентоспособности в сегодняшней быстро меняющейся промышленной среде.
В этом подробном руководстве рассказывается, какие именно процессы, материалы и сложные рабочие процессы можно успешно автоматизировать с помощью роботизированной установки. Мы посмотрим, как эта технология легко интегрируется в более широкие заводские сети. Наконец, мы опишем чистую прибыль от инвестиций, которую производители могут реально ожидать от обновления.
Универсальная автоматизация. Автоматизированная установка позволяет выполнять гораздо больше, чем просто саму физическую сварку. Он активно оптимизирует обработку деталей, отслеживание швов в реальном времени и контроль качества после сварки по всему полу.
Владение материалами: передовые оптические системы автоматически соединяют сложные, высокоотражающие и разнородные металлы, которые традиционные методы MIG или TIG обычно деформируют или разрушают.
Бесшовная интеграция. Современные интеллектуальные контроллеры легко синхронизируются с более широкими производственными экосистемами. Они эффективно взаимодействуют с конвейерами, оптическими датчиками и другими роботизированными ячейками.
Высокая рентабельность инвестиций: первоначальные капитальные вложения быстро окупаются за счет резкого сокращения отходов материала, отсутствия необходимости в послесварочной шлифовке и экспоненциально более короткого времени цикла.
Чтобы оценить влияние автоматизации на производственный цех, необходимо сначала понять базовую архитектуру оборудования. Роботизированная система лазерной сварки представляет собой высокотехнологичную интеграцию нескольких основных компонентов, работающих в унисон. В основном он состоит из многоосного шарнирного рычага, мощного источника твердотельного волоконного лазера, специализированной сварочной головки с фокусирующей оптикой и технологией качания, а также централизованного промышленного контроллера.
Чем это отличается от автономной машины с ручным управлением? Разница в пропускной способности ошеломляет. Ручная обработка, безусловно, повышает скорость по сравнению с традиционной сваркой TIG. Однако добавление роботизированной руки вводит важные элементы повторяемости движений, непрерывной работы машины и улучшенного пространственного позиционирования. Робот не испытывает усталости оператора. У него нет неустойчивых рук. Следовательно, первый сварной шов, выполненный в начале смены в понедельник, металлургически идентичен окончательному сварному шву, выполненному в пятницу вечером.
В основе этой системы лежит компьютерное числовое управление. Программное обеспечение использует заранее запрограммированные высокоточные цифровые траектории для выполнения сложных соединений без вмешательства человека. Определяя мощность лазера, положение фокуса и скорость перемещения в режиме реального времени, контроллер обеспечивает оптимальную подачу энергии на каждый миллиметр сустава.
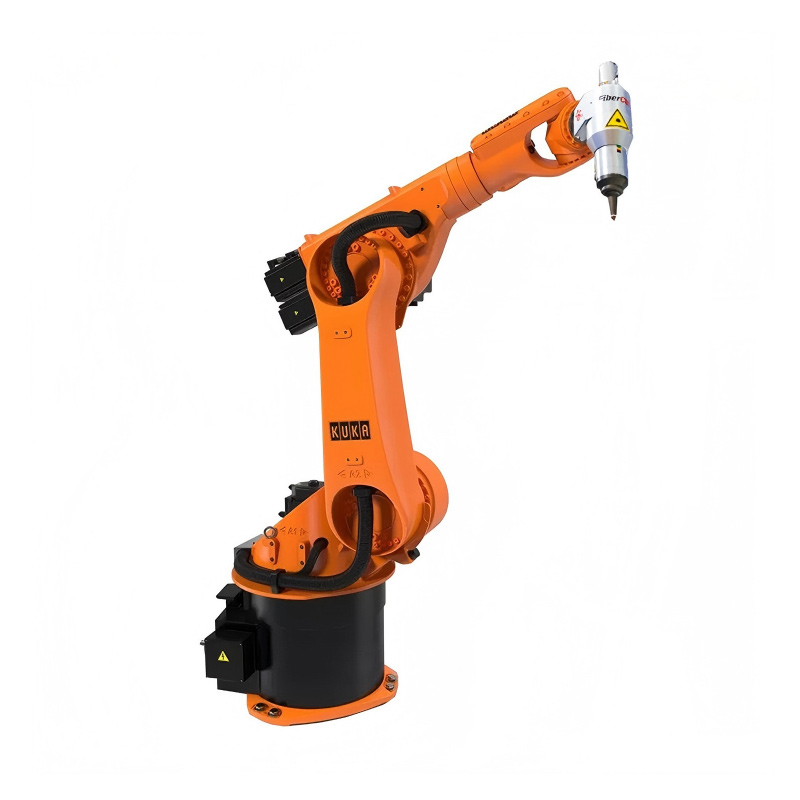
Одним из наиболее непосредственных преимуществ автоматизации является выполнение длинных непрерывных сварных швов на крупных компонентах. Подумайте о промышленных резервуарах для хранения, системах отопления, вентиляции и кондиционирования воздуха или структурных панелях. Роботы могут автоматизировать эти протяженные швы со скоростью, в десять раз превышающей скорость ручной сварки TIG или MIG. Поскольку механическая рука поддерживает постоянную, непоколебимую скорость, она предотвращает локальное накопление тепла. Это позволяет избежать прожога и обеспечивает равномерный внешний вид валика по всей длине металла.
При изготовлении листового металла часто требуется быстрая и повторяющаяся точечная сварка для скрепления сборок перед окончательной отделкой. Роботизированная система автоматизирует этот процесс, заменяя традиционную точечную сварку бесконтактной точностью. Лазерная головка прыгает между точками координат за доли секунды. Поскольку луч никогда физически не касается детали, нет необходимости беспокоиться об износе инструмента или деградации медного электрода. Результатом является высокоавтоматизированный и не требующий обслуживания процесс прихватывания.
Операторам часто сложно поддерживать оптимальные углы резака при работе с деталями цилиндрической или неправильной формы. Это приводит к неравномерному проникновению. Однако шестиосная роботизированная рука легко маневрирует вокруг сложных трехмерных структур. Координируя движение робота с помощью внешних позиционеров, таких как поворотные столы, система автоматизирует сварку сложных трубчатых рам и выхлопных систем. Балка всегда остается идеально перпендикулярной стыку.
Автомобильная промышленность в значительной степени полагается на соединение плоских листов разной толщины, марок или материалов перед тем, как им будет придана окончательная форма. Этот процесс известен как сварка заготовок по индивидуальному заказу. Автоматизация здесь абсолютно важна. Роботизированные системы легко соединяют эти различные листы высокопрочным низкопрофильным сварным швом. Это позволяет автомобильным инженерам проектировать компоненты шасси, которые толще в несущих зонах и тоньше в других местах. Это оптимизирует вес автомобиля без ущерба для аварийных характеристик.
Работа с ультратонкими материалами вручную — трудоемкая задача. Чтобы управлять тепловыделением и предотвращать деформацию, требуются огромные навыки. А Precision Laser Welder полностью автоматизирует этот процесс, подавая высококонцентрированную энергию с микроскопической зоной термического воздействия. Контроллер точно модулирует частоту импульсов и скорость движения. Это позволяет системе соединять тонкостенную нержавеющую сталь и алюминий без прожога или термической деформации, полностью устраняя необходимость ручного регулирования тепла.
По мере быстрого развития таких отраслей, как производство аккумуляторов и электроники, резко возросла потребность в соединении металлов с совершенно разными температурами плавления и теплопроводностью. Роботизированная автоматизация строго контролирует термодинамику, необходимую для сварки разнородных металлов, таких как медь и алюминий. Управляя точной глубиной ванны расплава, система создает прочные механические и электрические связи. Это позволяет избежать образования хрупких интерметаллических соединений, часто наблюдаемых при ручных дуговых процессах.
Исторически сложилось так, что материалы с высокой отражающей способностью, такие как алюминий, медь и латунь, представляли значительную опасность для оптического оборудования из-за обратного отражения луча. Сегодня современные автоматизированные волоконные лазеры оснащены современными оптическими изоляторами и технологией качающейся головки. Это колебание луча безопасно рассеивает энергию. Кроме того, это позволяет автоматизированной системе непрерывно обрабатывать отражающие металлы, не повреждая генератор источника и не требуя ручного вмешательства.
Чтобы роботизированная ячейка достигла максимальной производительности, ее необходимо непрерывно кормить. Эти системы редко работают изолированно. Вместо этого они предназначены для функционирования в рамках синхронизированного Автоматизированная производственная линия . Работая в тандеме с роботами-перекладчиками, автоматическими устройствами смены поддонов и ленточными конвейерами, материалы непрерывно подаются в зажимные приспособления. Пока лазер обрабатывает одну деталь, внешняя автоматика одновременно выгружает готовое изделие и зажимает следующее. Это приводит к тому, что коэффициент использования оборудования приближается к ста процентам.
Даже при высокоточной обработке детали могут иметь небольшие отклонения в размерах или посадочные зазоры. Автоматизация эффективна только в том случае, если она может адаптироваться к этим несоответствиям реального мира. Встроенные видеокамеры и тактильные датчики автоматизируют процесс выравнивания. Сканируя соединение до и во время фактической сварки, робот автоматически корректирует свою траекторию в режиме реального времени, чтобы компенсировать тепловые искажения или незначительные неточности инструмента. Луч остается точно по центру шва.
Контроль качества традиционно является узким местом, требующим ручного управления и отнимающим много времени. В современной установке роботизированная ячейка может быть напрямую интегрирована с автоматическими инструментами оптического контроля или трехмерными сканерами профиля. Эти датчики проверяют целостность сварного шва, измеряют ширину шва и проверяют наличие пористости поверхности сразу после завершения цикла. Автоматизируя контроль качества, производители могут мгновенно выявлять и изолировать дефектные детали, предотвращая их дальнейшее перемещение по технологической линии.
Глядя на текущую ситуацию в производстве, можно увидеть, что на заводах по всему миру происходят масштабные изменения. Отрасль быстро переходит от слепого, повторяющегося выполнения к адаптивным, интеллектуальным производственным экосистемам. Благодаря взрывному росту производства электромобилей и модернизации аэрокосмической отрасли спрос на безупречное и высокоскоростное соединение никогда не был таким высоким. Мы наблюдаем отчетливую тенденцию, когда даже предприятия среднего размера внедряют автоматизацию только для того, чтобы пережить острую нехватку рабочей силы. Кроме того, искусственный интеллект начинает играть ощутимую роль. Алгоритмы искусственного интеллекта теперь анализируют акустические и тепловые данные в режиме реального времени, чтобы автономно регулировать параметры сварки на лету. Эта возможность прогнозирования предотвращает дефекты до их возникновения, что представляет собой следующий важный этап в технологии производства.
Глобальная нехватка высококвалифицированных ручных сварщиков является основным препятствием для роста производства в производственном секторе. Автоматизация напрямую решает эту проблему. Вместо того, чтобы требовать мастера для каждой отдельной станции, один обученный оператор может одновременно контролировать несколько автоматизированных роботизированных ячеек. Это радикально снижает прямые затраты на рабочую силу на деталь. Это также обеспечивает соблюдение производственных графиков независимо от колебаний местного рынка труда.
Традиционная дуговая сварка часто оставляет брызги и громоздкие неприглядные шарики, которые перед покраской требуют трудоемкой ручной шлифовки и полировки. Потому что Лазерный сварочный аппарат производит высокоточные и чистые соединения, он автоматизирует необходимость вторичных процессов отделки. Это позволяет избежать огромных затрат времени на доработку. Это также существенно снижает затраты на абразивные материалы, такие как шлифовальные круги и лепестковые круги.
Человеческая ошибка неизбежно приводит к неравномерному поступлению тепла, что приводит к деформации деталей и бракованию сборок. Абсолютная повторяемость роботизированной установки каждый раз обеспечивает идеальный результат при условии правильной фиксации деталей. Поддерживая строгий контроль над потреблением энергии цикл за циклом, автоматизация снижает процент брака практически до нуля. Это позволяет существенно сэкономить капитал на потраченном впустую сырье.
| Метрическая | ручная сварка TIG и MIG | Роботизированная лазерная сварка |
|---|---|---|
| Скорость обработки | От умеренного до медленного | До 10 раз быстрее |
| Послесварочное шлифование | Очень требуется | Редко требуется |
| Зона термического влияния | Большой | Минимальный |
| Трудовая зависимость | Требуются высококвалифицированные мастера | Один оператор контролирует несколько ячеек |
| Скорость лома | Переменная | Около нуля |
Выбор правильной роботизированной руки — это вопрос физики и планирования объекта. Руководители предприятий должны оценить грузоподъемность, чтобы убедиться, что манипулятор может безопасно выдержать вес тяжелой оптической головки и любых встроенных датчиков технического зрения. Ищите промышленного шестиосного робота с радиусом действия от 1400 до 2000 миллиметров. Это гарантирует, что рычаг сможет получить доступ ко всем соединениям самых крупных изготовленных вами деталей. Кроме того, физическая площадь защитного ограждения класса 1 должна соответствовать имеющейся у вас площади без нарушения текущего потока материалов.
Мощность лазера напрямую влияет на скорость обработки и глубину проникновения. Источника непрерывного волокна мощностью 1500 Вт обычно достаточно для автоматизации обработки тонкого листового металла толщиной до 2 миллиметров и косметических потребительских товаров. И наоборот, для глубокого проникновения в тяжелые автомобильные компоненты или материалы с высокой отражающей способностью, такие как медь, производителям следует выбирать источники питания мощностью 3000 Вт или выше. Подбор мощности в соответствии с вашим материалом гарантирует достижение требуемого времени цикла без перегрузки оборудования.
Аппаратное обеспечение настолько эффективно, насколько эффективно управляющее им программное обеспечение. При настройке новой линии решающим фактором является простота программирования. Предприятия должны отдавать предпочтение интуитивно понятному программному обеспечению для автономного программирования. Это позволяет инженерам моделировать и генерировать пути на основе моделей автоматизированного проектирования на ПК без остановки физической машины. Современные обучающие пульты с графическим и удобным интерфейсом позволяют персоналу гораздо быстрее вносить микрорегулировки на лету.
Интеграция роботизированной автоматизации дает преимущества, выходящие далеко за рамки простого соединения двух кусков металла. Оно автоматизирует эффективность, обеспечивает строгий контроль качества и в конечном итоге обеспечивает долгосрочную прибыльность. Устранив узкие места ручного труда, устранив послесварочную шлифовку и радикально сократив количество отходов, производители могут масштабировать свою продукцию в соответствии с требованиями современного рынка.
Независимо от того, производит ли ваше предприятие микроскопические медицинские устройства или компоненты тяжелого автомобильного шасси, интеграция Использование лазерной сварки с ЧПУ в синхронизированном производственном процессе — это самый очевидный путь к обеспечению будущего вашего бизнеса.
Не позволяйте нехватке рабочей силы и медленным производственным циклам ограничивать ваш рост. Пришло время модернизировать ваш цех с помощью автоматизации промышленного уровня. Посетите DP Laser, чтобы ознакомиться с нашей высокопроизводительной серией AP и решениями для автоматизированных производственных линий. Свяжитесь с нашей командой инженеров сегодня, чтобы запросить индивидуальный расчет рентабельности инвестиций, адаптированный к вашему конкретному предприятию, и сделайте первый шаг к интеллектуальному и высокорентабельному производству.
Абсолютно. Хотя робототехника традиционно ассоциируется с массовым производством, современное программное обеспечение для автономного программирования и быстросменные модульные инструменты делают его высокоэффективным для автоматизации даже небольших серийных партий. Операторы могут переключаться между различными программами обработки деталей за считанные секунды, что делает их идеальными для специализированных мастерских.
Первоначальные капитальные затраты на роботизированную систему выше, чем на автономные ручные машины. Однако инвестиции вполне оправданы. Благодаря экспоненциальному увеличению производительности, исключению постобработки и снижению прямой зависимости от рабочей силы, окупаемость инвестиций для большинства предприятий обычно достигается в течение 12–24 месяцев.
Нет. Современные роботизированные интерфейсы и усовершенствованные обучающие пульты значительно упростили процесс программирования. Предприятиям не нужно нанимать специализированных инженеров-роботов. Существующий сварочный персонал или операторы станков могут быть быстро обучены работе, управлению и настройке автоматизированной системы.
Да, при правильной интеграции. Автоматизированные системы размещаются в корпусах безопасности класса 1, оборудованных строгими блокировками безопасности. Эти кожухи полностью защищают рабочих от вредного излучения, ярких вспышек и опасных паров, создавая значительно более безопасную и чистую производственную среду.
Хотя волоконные лазеры невероятно универсальны, некоторые материалы создают проблемы. Материалы с чрезвычайно высоким содержанием углерода, такие как чугун, склонны к растрескиванию из-за высоких скоростей охлаждения, связанных с лазерной обработкой. Кроме того, металлы с низкой температурой кипения, такие как цинк или магний, требуют узкоспециализированного контроля параметров, чтобы предотвратить чрезмерное разбрызгивание и пористость.
Благодаря современному программному обеспечению для автономного программирования совершенно новую деталь можно запрограммировать в виртуальной среде всего за несколько часов, не останавливая производство. После того как программа перенесена на машину, точная настройка физического пути в цехе обычно занимает менее тридцати минут.


