
Language
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-05 الأصل: موقع


تخيل أنك تحاول دمج سلك مستشعر رفيع الورق في طرف نحاسي دون ذوبان المجموعة بأكملها. لقد أدى الربط المعدني الدقيق إلى تحويل التصنيع الحديث بالكامل. إنه يحل المعضلة طويلة الأمد حيث تؤدي الطرق التقليدية في كثير من الأحيان إلى تدمير الأجزاء الحساسة من خلال الحرارة المفرطة.
أداء عالي يعمل جهاز Laser Spot Welder على حل هذه المشكلة الحرارية بالضبط. إنه يوفر حلاً فائق الدقة وغير متصل لمهام التجميع المهمة. في هذا الدليل الهندسي الشامل، سوف نستكشف التطبيقات الأساسية لهذه التقنية، ونقوم بتحليل الفيزياء الأساسية لحوض الذوبان، ونقدم نصائح عملية بشأن اختيار المعدات الدقيقة التي تناسب احتياجاتك التشغيلية المحددة.
تطبيقات متعددة الاستخدامات: هذه التكنولوجيا ضرورية للصناعات التي تتطلب دقة متناهية الصغر. وتشمل القطاعات المشتركة تصنيع المجوهرات المخصصة، والأطراف الاصطناعية للأسنان، والإلكترونيات الدقيقة، وتجميع السيارات المتقدمة.
التحكم الحراري الفائق: على عكس أنظمة القوس التقليدية، ينتج اللحام البصري منطقة مجهرية متأثرة بالحرارة. تمنع هذه الإدارة الحرارية الصارمة تزييف المعادن الأساسية الحساسة وتشويهها وتغير لونها.
تصميمات الآلات المتنوعة: اعتمادًا على النطاق المادي للتطبيق، يمكن لمتاجر التصنيع الاختيار من بين وحدات الحقائب المبردة بالهواء للمهام المعقدة، أو النماذج المحمولة باليد من أجل القدرة على المناورة الهيكلية الكبيرة، أو الأنظمة الآلية شديدة التحمل.
عائد مرتفع على الاستثمار: على الرغم من أن النفقات الرأسمالية الأولية أعلى بشكل ملحوظ من إعداد غاز التنغستن الخامل القياسي، إلا أن سرعة الدورة غير المسبوقة والدقة الدقيقة والتخفيض الكبير في تنظيف ما بعد اللحام توفر عائدًا ماليًا سريعًا.
تكشف تحليلات الصناعة الحديثة عن تحول عالمي هائل نحو التصغير والوزن الخفيف في جميع قطاعات التصنيع. ومع استمرار انكماش الأجهزة الإلكترونية الاستهلاكية، وتزايد الطلب على مكونات الفضاء الجوي لسبائك هيكلية أخف وزنا، فقد اختفى عمليا هامش الخطأ الحراري. تشير بيانات السوق إلى أن النمو الهائل لقطاع السيارات الكهربائية يعتمد بشكل كبير على تكنولوجيا الربط البصري. يتطلب تجميع حزمة البطارية ربط الآلاف من ألسنة النحاس والألومنيوم عالية التوصيل بسرعة دون الإضرار بخلايا الليثيوم الحساسة.
علاوة على ذلك، تعمل صناعة الأجهزة الطبية على تجاوز حدود اللحام الجزئي. تتطلب الأجهزة مثل أجهزة تنظيم ضربات القلب المصنوعة من التيتانيوم وأدوات التنظير الداخلي أختامًا محكمة لا يمكن للحام التقليدي تحقيقها دون ترك بقايا تدفق سامة. وبالتالي، فإن الوظيفة الأساسية للحام البصري الحديث هي حل هذه المتطلبات الدقيقة المتعلقة بالحرارة والنظافة. ومن خلال تقديم دفعة هائلة من الطاقة المركزة في جزء من المللي ثانية، تقوم الآلة بإذابة المعدن المستهدف وتسمح له بالتصلد قبل أن تمتص المنطقة المحيطة الحرارة الضارة بالهيكل.
يتطلب فهم كيفية عمل هذه المعدات نظرة عملية على الفيزياء والديناميكيات الحرارية الأساسية. وعلى وجه التحديد، يقوم النظام بتحويل الطاقة الكهربائية إلى طاقة ضوئية مركزة. ويتحول هذا الضوء بعد ذلك إلى طاقة حرارية مكثفة في اللحظة المحددة التي يتفاعل فيها مع قطعة العمل المعدنية.
عندما يقوم المشغل بتشغيل الآلة، يقوم المصدر الداخلي بتوليد شعاع كثيف من الفوتونات. ينتقل هذا الشعاع عبر سلسلة من العدسات البصرية عالية المعايرة التي تعمل على تكثيف الضوء وتركيزه في نقطة محددة. في تطبيقات اللحام الجزئي، يتراوح هذا القطر البؤري عادةً من مجرد 0.2 مم إلى 2.0 مم. عند اصطدامها بالسطح المعدني، تمتص المادة الفوتونات. ويعتمد معدل الامتصاص بشكل كبير على انعكاسية سطح المعدن والطول الموجي المحدد للشعاع. بمجرد امتصاصها، تتحول الطاقة الضوئية على الفور إلى حرارة شديدة، مما يجعل المنطقة شديدة التركيز تصل إلى نقطة الانصهار في لمح البصر.
يتم التنفيذ الفعلي للحام البقعي بتسلسل زمني محدد. أولاً، ينظر المشغل من خلال مجهر مجسم عالي التكبير أو يراقب شاشة رقمية، مما يؤدي إلى محاذاة الشعيرات المتصالبة بدقة فوق التماس المجهري. بنقرة لطيفة على دواسة القدم أو الزناد، تطلق الآلة نبضة واحدة من الطاقة. تخلق الحرارة الشديدة بركة ذوبان مجهرية حيث تسيل قطعتان من المعدن وتختلطان بسلاسة. ونظرًا لأن مدة النبضة قصيرة للغاية، فإن المعدن البارد المحيط يعمل كمشتت طبيعي للحرارة. يتصلب حوض الذوبان على الفور تقريبًا، مما يشكل رابطة معدنية عالية القوة لا تشوبها شائبة.
وبالإضافة إلى ذلك، فإن أحد أهم المزايا التشغيلية لهذه التكنولوجيا هو اللحام الذاتي. وهذا يعني أن العملية تعتمد كليًا على صهر المواد الأم لتكوين المفصل، دون الحاجة إلى سلك حشو ثانوي. تحافظ هذه الديناميكية على المفاصل الناتجة نظيفة بشكل لا يصدق وخالية تمامًا من التراكم الضخم المرتبط عادةً بالنحاس التقليدي.
نظرًا لقدرتها الفريدة على التحكم بإحكام في مدخلات الحرارة، أصبحت هذه التقنية حجر الزاوية عبر العديد من القطاعات التي تعتمد على الدقة. وفيما يلي نظرة متعمقة على التطبيقات الصناعية في العالم الحقيقي.
في صناعة المجوهرات، يمثل العمل باستخدام معادن ثمينة عالية التوصيل مثل الذهب والفضة والبلاتين مجموعة فريدة من التحديات. يتطلب اللحام التقليدي تسخين القطعة بأكملها، مما يؤدي بسهولة إلى تشقق الأحجار الكريمة الحساسة للحرارة مثل الزمرد أو الأوبال. اليوم، يمكن للحرفي الماهر الاستفادة من لحام المجوهرات بالليزر لتجاوز هذا الخطر تماماً. يستطيع الصائغ تغيير حجم الخواتم، وإعادة ترتيب الشوكات البالية، وإصلاح تصميمات التخريم المعقدة أثناء حمل القطعة بيديه العاريتين. تكون الحرارة موضعية للغاية بحيث يمكن إجراء اللحام على بعد ملليمترات فقط من الحجر الكريم دون نقل درجات حرارة ضارة.
يتطلب تصنيع الأطراف الاصطناعية للأسنان مواد متوافقة حيوياً ودقة مجهرية. تعمل مختبرات طب الأسنان بشكل متكرر مع التيتانيوم والكوبالت والكروم والفولاذ المقاوم للصدأ. تعتبر هذه التقنية مفيدة في بيئات المختبرات السريرية لأنها تسمح للفنيين بإصلاح أطقم الأسنان المصنوعة من التيتانيوم دون إدخال مواد لحام أجنبية يمكن أن تسبب ردود فعل تحسسية لدى المرضى. تضمن الدقة الدقيقة بقاء الأبعاد الهيكلية لجسر الأسنان دون تغيير تمامًا أثناء عملية الربط.
مع تصغير الأجهزة الإلكترونية الاستهلاكية والأجهزة الطبية، ارتفع الطلب على اللحام الدقيق. داخل الهاتف الذكي الحديث، يتم تعبئة المكونات الكهربائية بكثافة على لوحات الدوائر المطبوعة. يستخدم المصنعون هذه الحزم المركزة لتوصيل أجهزة الاستشعار الدقيقة وتأمين مكونات لوحة الدائرة. في هذه التطبيقات الحساسة، الحرارة المفرطة هي العدو النهائي. تضمن القدرة على إنشاء اتصال ميكانيكي وكهربائي قوي في جزء من الثانية عدم تأثر الإلكترونيات الدقيقة الداخلية تمامًا.
في حين أن المجوهرات والإلكترونيات تتطلب دقة متناهية الصغر، فإن قطاعات السيارات والفضاء تتطلب الدقة جنبًا إلى جنب مع المتانة القصوى. تعتمد محركات السيارات الحديثة بشكل متزايد على مواد خفيفة الوزن مثل سبائك الألومنيوم والتيتانيوم لتحسين كفاءة استهلاك الوقود. تلعب طريقة اللحام الموضعية هذه دورًا حيويًا في ربط المواد ذات القياس الرقيق لحاقن الوقود وأجهزة استشعار العادم وعلب نشر الوسائد الهوائية. يوفر اختراقًا عميقًا وقوة شد عالية دون إضافة الوزن الزائد لمواد الحشو.
يوفر الانتقال من اللحام القوسي التقليدي إلى التكنولوجيا البصرية العديد من الفوائد القابلة للقياس والتي تؤثر بشكل مباشر على جودة الإنتاج وكفاءة أرضية المتجر.
المقياس الأكثر تحديدًا لأي عملية ربط حراري هو المنطقة المتأثرة بالحرارة. هذه هي منطقة المادة الأساسية التي لم يتم صهرها ولكن تم تغيير خواصها الميكانيكية بسبب الحرارة المشتتة. تخلق الطرق التقليدية بصمة حرارية هائلة، مما يؤدي حتمًا إلى تشوه المعادن الرقيقة وإضعافها الهيكلي. وفي المقابل، ينتج اللحام البصري بصمة حرارية مجهرية. ومن خلال الحفاظ على برودة المعدن المحيط، فإنه يمنع التشوه الحراري الذي يدمر المواد الحساسة.
في بيئة التصنيع التجارية، الوقت يملي الربحية. يتطلب اللحام التقليدي إعدادًا مكثفًا مسبقًا للحام، وتثبيتًا مملًا، وتشغيلًا يدويًا بطيئًا. وعلى العكس من ذلك، يتم قياس النبضات الضوئية بالمللي ثانية. يمكن للآلات الحديثة إطلاق نبضات متعددة في الثانية، مما يقلل بشكل كبير من أوقات الدورة. علاوة على ذلك، لا يتعين على المشغلين الانتظار حتى تبرد الأجزاء قبل التعامل معها بأيديهم العارية، وبالتالي التخلص من اختناقات الإنتاج الكبيرة.
غالبًا ما يتطلب اللحام التقليدي استخدام التدفقات الكيميائية لمنع الأكسدة. تطلق هذه التدفقات أبخرة سامة وتترك وراءها بقايا مسببة للتآكل يجب تنظيفها بدقة باستخدام الأحماض القاسية. اللحام البصري هو عملية أنظف بشكل أساسي. إنه يلغي تمامًا الحاجة إلى التدفق السام ويقلل بشكل كبير من انبعاث أبخرة المعادن الخطرة. اللحام الذاتي سلس للغاية لدرجة أنه يلغي فعليًا الحاجة إلى طحن ما بعد اللحام، مما يوفر تكاليف المواد الاستهلاكية الكاشطة.
| ميزة العملية: | البقعي البصري التقليدي TIG/MIG | اللحام |
|---|---|---|
| خطر التشوه الحراري | ارتفاع خطر تزييفها على المعادن الرقيقة | الحد الأدنى من التشويه إلى الصفر |
| سرعة معالجة الدورة | بطيئة إلى معتدلة | سريع للغاية |
| تبعية سلك الحشو | مطلوب عادة للسلامة الهيكلية | معيار التنفيذ الذاتي |
| تنظيف ما بعد اللحام | هناك حاجة إلى طحن وتلميع ثقيل | لمسة نهائية ناعمة، نادرًا ما تحتاج إلى طحن |
| التأثير البيئي | أبخرة عالية، المواد الكيميائية التدفق المطلوبة | عملية نظيفة، الحد الأدنى من استخراج الدخان المطلوب |
يقدم السوق الصناعي تكوينات مختلفة لهذه التكنولوجيا، تم تصميم كل منها لخدمة بيئات تشغيلية محددة. يعد اختيار التصميم المعماري المناسب أمرًا بالغ الأهمية لزيادة كفاءة سير العمل لديك.
بالنسبة للعمليات التي تتطلب أقصى قدر من المرونة والقدرة على المناورة، فإن التكوين المحمول هو الحل النهائي. على عكس الأنظمة المغلقة التقليدية حيث يجب أن تتناسب قطعة العمل داخل الحجرة، أ يسمح جهاز اللحام بالليزر المحمول للمشغل بإحضار الأداة مباشرة إلى الافتراءات الثقيلة. يعد هذا مفيدًا جدًا للحاويات المعدنية كبيرة الحجم، أو ألواح هياكل السيارات المخصصة، أو تجهيزات الأنابيب الصناعية الثقيلة. غالبًا ما توفر الوحدات المحمولة الحديثة إمكانات موجة مستمرة إلى جانب الوظائف الموضعية، مما يؤدي إلى دمج المرونة الهائلة في ورشة التصنيع.
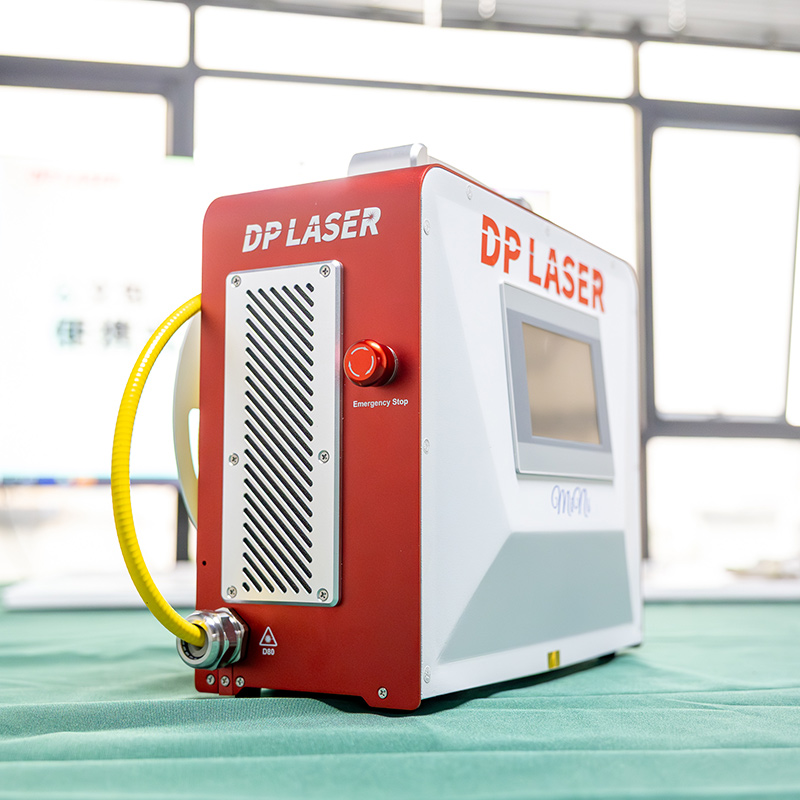
غالبًا ما تكون المساحة باهظة الثمن في متاجر المجوهرات بالتجزئة وورش الإصلاح الإلكترونية الصغيرة. بالنسبة لهذه البيئات المحصورة، أ ماكينة اللحام بالليزر المدمجة هي الخيار المثالي. الطرازات المبتكرة على شكل حقيبة هي وحدات قائمة بذاتها تدمج بذكاء مصدر الطاقة ونظام تبريد الهواء في هيكل قابل للحمل للغاية ويزن ما بين 30 إلى 40 كجم. على الرغم من صغر حجمها، إلا أنها توفر الطاقة القصوى اللازمة للمهام الصغيرة دون استخدام مبردات المياه الضخمة للأجيال الأكبر سناً.
عندما يتطلب التطبيق أداءً صناعيًا عالي التحمل واختراقًا هيكليًا عميقًا، فإن ماكينة لحام الألياف بالليزر هي المعيار بلا منازع. تقوم أنظمة الحالة الصلبة هذه بتوليد الشعاع مباشرة داخل ألياف ضوئية نادرة. توفر هذه التقنية جودة شعاع لا مثيل لها وكفاءة تحويل كهروضوئية أعلى بكثير. إنها تستهلك قدرًا أقل من الكهرباء ولا تتطلب أي صيانة تقريبًا نظرًا لعدم وجود مرايا بصرية لمحاذاتها بدقة. يمكن لوحدات الألياف التي تدفع من 1500 واط إلى 3000 واط أن تحقق بسهولة اختراقًا عميقًا لثقب المفتاح على ألواح الفولاذ المقاوم للصدأ السميكة.
يتطلب اختيار المعدات المثالية إجراء تقييم منهجي لبيئة الإنتاج لديك ومتطلبات المواد. إن اتخاذ قرار تجريبي قائم على البيانات يضمن عائدًا سريعًا على استثمار رأس المال الخاص بك.
تتمثل الخطوة الأولى في إجراء تحليل شامل للسبائك المحددة التي تقوم بمعالجتها بشكل متكرر. تتفاعل مصادر الضوء المختلفة بشكل فريد مع المواد المختلفة بناءً على انعكاس السطح والتوصيل الحراري. بالنسبة للمعادن الثمينة شديدة الانعكاس، غالبًا ما يتم تفضيل مصادر عقيق الألومنيوم الإيتريوم التقليدية المطلية بالنيوديميوم لنبضاتها عالية الطاقة. ومع ذلك، إذا كانت عملياتك تتضمن ربط الفولاذ الهيكلي أو الألومنيوم أو التيتانيوم، فإن مصدر الألياف ذات الحالة الصلبة يكون متفوقًا إلى حد كبير. تستخدم تقنية الألياف مخرجات موجة مستمرة لتوفير نقطة بؤرية أكثر إحكامًا، مما يجعلها مثالية لتصنيع السيارات حيث تكون السلامة الهيكلية العميقة أمرًا بالغ الأهمية.
يحدد خرج الطاقة الحد الأقصى لعمق الاختراق. من المهم التمييز بين قوة الذروة والقدرة المتوسطة المستمرة. تم تصميم الآلات في نطاق 60 وات إلى 150 وات للحام الدقيق، مما يوفر طاقة ذروة كافية لإذابة المفاصل الصغيرة مع منع الضرر الحراري لأجهزة الاستشعار المحيطة. تعمل وحدات القوة الكهربائية المتوسطة على سد الفجوة في التصنيع الخفيف. وعلى العكس من ذلك، تتطلب التطبيقات الصناعية طاقة مستمرة عالية. تعمل وحدات الألياف شديدة التحمل بقدرة 1500 وات إلى 3000 وات في هذه الطبقة العليا، وهي قادرة على تنفيذ عمليات لحام ثقب المفتاح السريعة على المقاطع المعدنية السميكة.
من الناحية المالية، يجب على مديري المتاجر تقييم التكلفة الإجمالية للملكية بعناية. عادةً ما تكون تكلفة الشراء الأولية للأنظمة القديمة المعتمدة على الكريستال أقل ولكنها تتطلب صيانة مجدولة، مثل استبدال المصابيح اليدوية وتغييرات المياه منزوعة الأيونات. وفي تناقض صارخ، تمثل تكنولوجيا الألياف الضوئية حلاً للحالة الصلبة. في حين أن الاستثمار الأولي أعلى، فإن النظام المعتمد على الألياف يتميز بعمر صيانة يقترب من الصفر وتكاليف تشغيلية منخفضة بشكل كبير على المدى الطويل.
في حين أن هذا الجهاز يوفر دقة لا مثيل لها، فإنه يقدم مخاطر محددة في مكان العمل تختلف بشكل كبير عن اللحام القوسي التقليدي. نظرًا لأن هذه الآلات تستخدم حزمًا مركزة من ضوء الأشعة تحت الحمراء القريبة غير المرئية، فإن الالتزام الصارم ببروتوكولات السلامة أمر غير قابل للتفاوض.
الخطر الأكثر خطورة هو احتمال حدوث ضرر لا رجعة فيه في شبكية العين. ضوء الأشعة تحت الحمراء القريبة غير مرئي تمامًا للعين البشرية، مما يعني أن منعكس الوميض الطبيعي لن يحمي المشغل من الانعكاس الشارد. بالنسبة لأنظمة سطح المكتب المغلقة، تم دمج السلامة في التصميم عبر مصاريع بصرية تغلق تلقائيًا قبل انطلاق النبض. ومع ذلك، عند تشغيل نظام محمول ذو شعاع مفتوح، فإن خوذات اللحام القياسية تكون غير كافية على الإطلاق. يجب على المشغلين ارتداء نظارات أمان مصنفة خصيصًا بكثافة بصرية عالية تتناسب مع الطول الموجي الدقيق للآلة.
على الرغم من أن اللحام البصري ينتج دخانًا أقل بكثير من الطرق التقليدية، إلا أن الحرارة الشديدة تؤدي إلى تبخير المعدن على المستوى المجهري. يمكن لسبائك اللحام مثل الفولاذ المجلفن أو المعادن التي تحتوي على البريليوم أن تطلق مركبات سامة. للتخفيف من مخاطر الجهاز التنفسي، يجب على المنشآت تنفيذ أنظمة تهوية العادم المحلية المجهزة بمرشحات هواء جسيمات عالية الكفاءة موضوعة مباشرة بالقرب من منطقة اللحام.
يوفر اللحام البصري الدقيق التحكم الحراري الدقيق لمهام التصنيع والإصلاح الحديثة. من خلال التخفيف الكامل للانتشار الحراري المدمر المرتبط بطرق القوس التقليدية، فإنه يحسن بشكل كبير سرعات الدورة وجودة المفاصل في قطاعات المجوهرات والأجهزة الطبية والصناعات الثقيلة.
يؤدي اختيار المعدات المناسبة إلى تحويل مخرجات الإنتاج اليومية بالكامل. سواء كنت تحتاج إلى وحدة حقيبة مدمجة يتم تبريدها بالهواء لإجراء الإصلاحات الدقيقة أو نظام ألياف محمول عالي الطاقة لتصنيع الصفائح المعدنية على نطاق واسع، فإن ترقية التكنولوجيا الخاصة بك ستؤدي بشكل فعال إلى القضاء على اختناقات التصنيع. قم بتقييم متطلباتك من المواد ومساحة العمل التشغيلية للعثور على أفضل آلة لمنشأتك اليوم. استكشف نماذج محددة وتكوينات فنية في DP Laser لطلب عرض أسعار تفصيلي أو عرض توضيحي شخصي.
ج: نعم، إحدى أهم المزايا المعدنية لهذه التقنية هي قدرتها الاستثنائية على دمج أنواع مختلفة من المعادن بنجاح، مثل النحاس مع الفولاذ المقاوم للصدأ، أو الذهب مع التيتانيوم. يعد ربط المعادن المتباينة أمرًا صعبًا للغاية مع اللحام القوسي التقليدي بسبب اختلاف نقاط الانصهار وارتفاع خطر تكوين مركبات بين المعادن هشة أثناء مرحلة التبريد البطيئة. تتغلب التكنولوجيا البصرية على هذه التحديات من خلال مدخلات الحرارة المحلية للغاية ومعدلات التبريد السريعة بشكل لا يصدق. ونظرًا لأن الشعاع يذيب المادتين المتميزتين في جزء من الثانية، فإنه يقلل من الوقت المتاح لتكوين المراحل الهشة.
ج: لا، منحنى التعلم قصير بشكل مدهش مقارنة بتقنيات لحام المقاعد المعقدة. تم تصميم معظم الآلات المدمجة المعاصرة بواجهات رقمية سهلة الاستخدام للغاية. يمكن للمشغلين بسهولة تحديد المعلمات المبرمجة مسبقًا لمعادن معينة، وضبط الجهد الكهربي، ومدة النبض، وحجم النقطة باستخدام شاشة لمس بسيطة. يتم توجيه العملية الفعلية بواسطة مجهر مجسم عالي الدقة يتميز بعلامة تصويب داخلية. نظرًا لأن الآلة تتعامل مع الديناميكيات الحرارية المعقدة، يمكن للمبتدئين إنتاج لحامات نظيفة وقوية بشكل مستمر خلال ساعات قليلة من التدريب المناسب.
ج: يكمن الاختلاف الأساسي في كيفية إنشاء الشعاع وتسليمه. يستخدم النظام البلوري التقليدي قضيبًا صلبًا يتم تحفيزه بواسطة مصابيح فلاش عالية الكثافة. تعتبر هذه التقنية ممتازة لتوليد نبضات عالية الطاقة للمعادن الثمينة العاكسة، على الرغم من أنها تتطلب صيانة منتظمة. وعلى العكس من ذلك، يقوم نظام الألياف بتوليد الشعاع بالكامل داخل ألياف ضوئية مرنة مُطعمة بعناصر أرضية نادرة، مُثارة بواسطة ثنائيات أشباه الموصلات. يلغي هذا التصميم ذو الحالة الصلبة الحاجة إلى المصابيح الوامضة والمرايا، مما يؤدي إلى نظام لا يتطلب أي صيانة تقريبًا ويعمل بكفاءة كهربائية أعلى بكثير.
ج: في حين أنه من الممكن تقنيًا إجراء اللحام الذاتي على بعض المكونات غير الحرجة بدون غاز، فإن استخدام غاز درع خامل مثل الأرجون يعتبر ممارسة قياسية في جميع الصناعات المهنية. عندما ينصهر المعدن، يكون تجمع السائل الناتج عرضة للغاية للتلوث الجوي. إذا تفاعل الأكسجين والنيتروجين مع المعدن السائل، فإنه يسبب أكسدة سريعة، مما يؤدي إلى تغير شديد في اللون، ومسامية، وهشاشة المفاصل. يعمل الأرجون كغطاء واقي غير مرئي، مما يضمن أن اللحام النهائي سليم من الناحية المعدنية ونظيف بصريًا.
ج: يعتمد عمق الاختراق بشكل كبير على القوة الكهربائية المستمرة للآلة والتوصيل الحراري للمادة المحددة. يمكن لنظام الألياف المحمول الحديث بقدرة 1500 وات إلى 2000 وات أن يخترق عادةً ما يصل إلى 3 مم إلى 5 مم من الفولاذ المقاوم للصدأ أو 2 مم إلى 3 مم من الألومنيوم في تمريرة واحدة باستخدام وضع ثقب المفتاح. بالنسبة لمهام اللحام الدقيقة المتخصصة، يقتصر الاختراق عمدًا على أجزاء من المليمتر لحماية المكونات الإلكترونية الأساسية.
ج: على الرغم من أن الأنظمة البصرية توفر سرعة فائقة ومدخلات حرارية أقل بكثير، إلا أنها لن تحل محل TIG تمامًا في كل سيناريو. تظل TIG فعالة من حيث التكلفة للغاية بالنسبة للعوارض الفولاذية الهيكلية السميكة للغاية أو الإصلاحات الميدانية الخارجية حيث يكون تركيب المفاصل الأصلي مستحيلًا. ومع ذلك، بالنسبة للتصنيع الدقيق، وتصنيع الصفائح المعدنية الرقيقة، وخطوط الإنتاج كبيرة الحجم، أصبحت التكنولوجيا البصرية هي المعيار السائد بسرعة بسبب سرعتها الهائلة ونقص التنظيف بعد اللحام.


