
Language
Visualizações: 0 Autor: Editor do site Horário de publicação: 05/10/2026 Origem: Site


Imagine tentar fundir um fio de sensor fino como papel a um terminal de cobre sem derreter todo o conjunto. A união metálica de precisão transformou completamente a fabricação moderna. Resolve o dilema de longa data em que os métodos tradicionais muitas vezes destroem peças delicadas através do calor excessivo.
Um alto desempenho O Laser Spot Welder resolve exatamente esse problema térmico. Ele oferece uma solução ultraprecisa e sem contato para tarefas críticas de montagem. Neste guia de engenharia abrangente, exploraremos as principais aplicações desta tecnologia, dissecaremos a física subjacente da poça de fusão e forneceremos conselhos práticos sobre a escolha do equipamento exato para suas necessidades operacionais específicas.
Aplicações versáteis: Esta tecnologia é essencial para indústrias que exigem microprecisão. Os setores comuns incluem fabricação de joias personalizadas, próteses dentárias, microeletrônica e montagem automotiva avançada.
Controle térmico superior: Ao contrário dos sistemas de arco tradicionais, a soldagem óptica produz uma zona microscópica afetada pelo calor. Esse gerenciamento térmico rigoroso evita empenamento, distorção e descoloração de metais básicos delicados.
Diversas arquiteturas de máquinas: Dependendo da escala física da aplicação, as oficinas de fabricação podem selecionar entre unidades de maletas resfriadas a ar para tarefas complexas, modelos portáteis para grande capacidade de manobra estrutural ou sistemas automatizados de serviço pesado.
Alto retorno sobre o investimento: Embora o gasto de capital inicial seja notavelmente maior do que uma configuração padrão de gás inerte de tungstênio, a velocidade do ciclo sem precedentes, a precisão exata e a redução drástica na limpeza pós-soldagem proporcionam um rápido retorno financeiro.
Análises recentes da indústria revelam uma enorme mudança global em direção à miniaturização e à redução de peso em todos os setores industriais. À medida que os produtos eletrónicos de consumo continuam a diminuir e os componentes aeroespaciais exigem ligas estruturais mais leves, a margem de erro térmico praticamente desapareceu. Os dados de mercado indicam que o crescimento explosivo do sector dos veículos eléctricos depende fortemente da tecnologia de união óptica. A montagem da bateria requer que milhares de abas de cobre e alumínio altamente condutoras sejam unidas rapidamente, sem degradar as sensíveis células de lítio.
Além disso, a indústria de dispositivos médicos está ultrapassando os limites da microssoldagem. Dispositivos como marca-passos de titânio e ferramentas endoscópicas exigem vedações herméticas que a soldagem tradicional simplesmente não consegue obter sem deixar resíduos de fluxo tóxico. Conseqüentemente, a principal função da soldagem óptica moderna é resolver exatamente essas exigências térmicas e de limpeza. Ao fornecer um pico massivo de energia concentrada em uma fração de milissegundo, a máquina derrete o metal alvo e permite que ele se solidifique antes que a área circundante absorva o calor que causa danos estruturais.
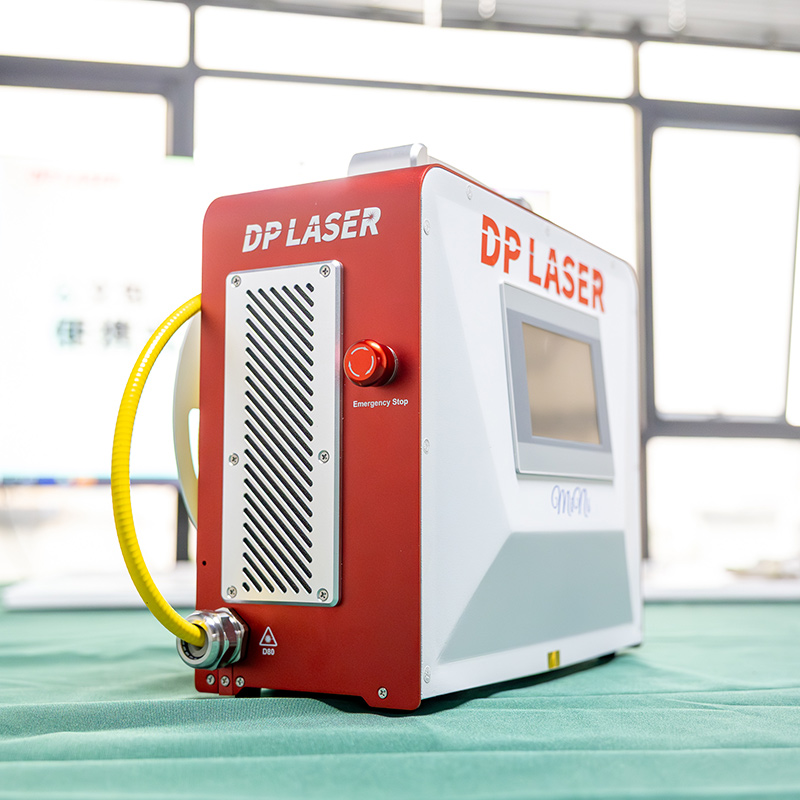
Compreender como este equipamento funciona requer uma visão prática da física subjacente e da dinâmica térmica. Especificamente, o sistema converte energia elétrica em energia luminosa focada. Esta luz é posteriormente transformada em intensa energia térmica no exato momento em que interage com a peça metálica.
Quando o operador aciona a máquina, a fonte interna gera um denso feixe de fótons. Este feixe viaja através de uma série altamente calibrada de lentes ópticas que condensam e focam a luz em um ponto preciso. Em aplicações de microssoldagem, esse diâmetro focal geralmente varia de apenas 0,2 mm a 2,0 mm. Ao atingir a superfície metálica, o material absorve os fótons. A taxa de absorção depende muito da refletividade da superfície metálica e do comprimento de onda específico do feixe. Uma vez absorvida, a energia luminosa converte-se instantaneamente em calor intenso, levando a área altamente localizada ao seu ponto de fusão num piscar de olhos.
A execução real de uma solda por pontos ocorre em uma sequência precisamente cronometrada. Primeiro, o operador observa através de um estereomicroscópio de alta ampliação ou monitora um display digital, alinhando a mira com precisão sobre uma costura microscópica. Com um toque suave no pedal ou gatilho, a máquina dispara um único pulso de energia. O calor intenso cria uma poça de fusão microscópica onde as duas peças de metal se liquefazem e se misturam perfeitamente. Como a duração do pulso é extremamente breve, o metal frio circundante atua como um dissipador de calor natural. A poça de fusão solidifica quase instantaneamente, formando uma ligação metalúrgica perfeita e de alta resistência.
Além disso, uma das vantagens operacionais mais significativas desta tecnologia é a soldagem autógena. Isto significa que o processo depende inteiramente da fusão dos materiais originais para formar a junta, não necessitando de arame de enchimento secundário. Essa dinâmica mantém as juntas resultantes incrivelmente limpas e totalmente livres do acúmulo volumoso comumente associado à brasagem tradicional.
Devido à sua capacidade única de controlar rigorosamente a entrada de calor, esta tecnologia tornou-se uma pedra angular em vários setores orientados para a precisão. Abaixo está uma visão aprofundada das aplicações industriais do mundo real.
Na indústria joalheira, trabalhar com metais preciosos altamente condutores, como ouro, prata e platina, apresenta um conjunto único de desafios. A soldagem tradicional requer o aquecimento de toda a peça, o que quebra facilmente pedras preciosas sensíveis ao calor, como esmeraldas ou opalas. Hoje, um mestre artesão pode utilizar um Soldador a laser de joias para contornar totalmente esse risco. Um joalheiro pode redimensionar anéis, retirar pontas desgastadas e reparar desenhos de filigrana intrincados enquanto segura a peça com as próprias mãos. O calor é tão localizado que uma solda pode ser realizada a poucos milímetros de distância de uma pedra preciosa, sem transferir temperaturas prejudiciais.
A fabricação de próteses dentárias requer materiais biocompatíveis e precisão microscópica. Os laboratórios dentários frequentemente trabalham com titânio, cromo-cobalto e aço inoxidável. Esta tecnologia é fundamental em ambientes de laboratórios clínicos porque permite aos técnicos reparar próteses de titânio sem introduzir materiais de solda estranhos que possam causar reações alérgicas nos pacientes. A precisão extrema garante que as dimensões estruturais de uma ponte dentária permaneçam completamente inalteradas durante o processo de união.
À medida que os produtos eletrônicos de consumo e os dispositivos médicos se miniaturizam, a demanda por microssoldagem dispara. Dentro de um smartphone moderno, os componentes elétricos são compactados densamente em placas de circuito impresso. Os fabricantes usam esses feixes focados para conectar microssensores e proteger componentes de placas de circuito. Nestas aplicações delicadas, o calor excessivo é o inimigo final. A capacidade de criar uma forte conexão mecânica e elétrica em uma fração de segundo garante que a microeletrônica interna permaneça completamente inalterada.
Enquanto as joias e a eletrónica exigem microprecisão, os setores automóvel e aeroespacial exigem precisão combinada com extrema durabilidade. Os motores dos veículos modernos dependem cada vez mais de materiais leves, como ligas de alumínio e titânio, para melhorar a eficiência do combustível. Este método de soldagem localizada desempenha um papel vital na união de materiais de espessura fina para injetores de combustível, sensores de escapamento e recipientes de implantação de airbag. Proporciona penetração profunda e alta resistência à tração sem adicionar o excesso de peso dos materiais de enchimento.
A transição da soldagem a arco tradicional para a tecnologia óptica oferece uma infinidade de benefícios mensuráveis que impactam diretamente a qualidade da produção e a eficiência do chão de fábrica.
A métrica mais definidora de qualquer processo de união térmica é a sua zona afetada pelo calor. Esta é a área do material base que não foi derretida, mas teve suas propriedades mecânicas alteradas pela dispersão do calor. Os métodos tradicionais criam uma enorme pegada térmica, que inevitavelmente leva à deformação e ao enfraquecimento estrutural dos metais finos. Em contraste, a soldagem óptica produz uma pegada térmica microscópica. Ao manter o metal circundante fresco, evita a distorção térmica que destrói materiais delicados.
Num ambiente de produção comercial, o tempo dita a rentabilidade. A soldagem tradicional requer extensa configuração de pré-soldagem, fixação tediosa e operação manual lenta. Por outro lado, os pulsos ópticos são medidos em milissegundos. As máquinas modernas podem disparar vários pulsos por segundo, reduzindo drasticamente os tempos de ciclo. Além disso, os operadores não precisam esperar que as peças esfriem antes de manuseá-las com as mãos nuas, eliminando assim gargalos significativos na produção.
A soldagem tradicional geralmente exige o uso de fluxos químicos para evitar a oxidação. Esses fluxos liberam vapores tóxicos e deixam resíduos corrosivos que devem ser meticulosamente limpos com ácidos agressivos. A soldagem óptica é um processo fundamentalmente mais limpo. Elimina completamente a necessidade de fluxo tóxico e reduz drasticamente a emissão de vapores metálicos perigosos. A solda autógena é tão suave que praticamente elimina a necessidade de retificação pós-soldagem, economizando custos com consumíveis abrasivos.
| Característica do processo | Soldagem TIG/MIG tradicional | Soldagem óptica por pontos |
|---|---|---|
| Risco de distorção térmica | Alto risco de empenamento em metais finos | Distorção mínima a zero |
| Velocidade de processamento do ciclo | Lento a moderado | Extremamente rápido |
| Dependência de fio de preenchimento | Geralmente necessário para integridade estrutural | Padrão de execução autógena |
| Limpeza pós-solda | Necessário lixamento e polimento pesado | Acabamento liso, raramente precisa de lixamento |
| Impacto Ambiental | Altos vapores, produtos químicos de fluxo necessários | Processo limpo, necessidade mínima de extração de fumos |
O mercado industrial oferece diversas configurações dessa tecnologia, cada uma projetada para atender ambientes operacionais específicos. Escolher o projeto arquitetônico certo é fundamental para maximizar a eficiência do seu fluxo de trabalho.
Para operações que exigem máxima flexibilidade e manobrabilidade, a configuração portátil é a solução definitiva. Ao contrário dos sistemas fechados tradicionais onde a peça deve caber dentro de uma câmara, um O soldador a laser portátil permite que o operador leve a ferramenta diretamente para fabricações pesadas. Isso é altamente vantajoso para gabinetes metálicos de grandes dimensões, painéis de carroceria automotiva personalizados ou conexões de tubos industriais pesados. As unidades portáteis modernas geralmente oferecem recursos de ondas contínuas juntamente com funções pontuais, integrando imensa flexibilidade em uma oficina de fabricação.
O espaço costuma ser escasso em joalherias e pequenas oficinas de conserto de eletrônicos. Para esses ambientes confinados, um O soldador a laser compacto é a escolha ideal. Modelos inovadores em formato de pasta são unidades independentes que integram de forma inteligente a fonte de energia e o sistema de refrigeração de ar em um chassi altamente portátil, pesando de 30 a 40 kg. Apesar de ocuparem pouco espaço, eles fornecem a potência de pico exata necessária para microtarefas sem os volumosos refrigeradores de água das gerações anteriores.
Quando a aplicação exige desempenho industrial pesado e penetração estrutural profunda, o Soldador a laser de fibra é o padrão indiscutível. Esses sistemas de estado sólido geram o feixe diretamente dentro de uma fibra óptica dopada com terras raras. Esta tecnologia fornece qualidade de feixe incomparável e eficiência de conversão eletro-óptica muito maior. Eles consomem significativamente menos eletricidade e praticamente não exigem manutenção, pois não há espelhos ópticos para alinhar meticulosamente. Unidades de fibra que aumentam de 1.500 W a 3.000 W podem facilmente alcançar penetração profunda em placas espessas de aço inoxidável.
A seleção do equipamento ideal requer uma avaliação sistemática do seu ambiente de produção e dos requisitos de materiais. Tomar uma decisão empírica e baseada em dados garante um rápido retorno do seu investimento de capital.
O primeiro passo é analisar minuciosamente as ligas específicas que você processa com mais frequência. Diferentes fontes de luz interagem exclusivamente com vários materiais com base na refletividade da superfície e na condutividade térmica. Para metais preciosos altamente reflexivos, as fontes tradicionais de granada de ítrio-alumínio dopadas com neodímio são frequentemente preferidas por seus pulsos de alta potência de pico. Entretanto, se suas operações envolvem união de aço estrutural, alumínio ou titânio, uma fonte de fibra de estado sólido é muito superior. A tecnologia de fibra utiliza saídas de ondas contínuas para fornecer um ponto focal mais estreito, tornando-a ideal para a fabricação automotiva, onde a integridade estrutural profunda é fundamental.
A potência de saída determina a profundidade máxima de penetração. É crucial diferenciar entre potência de pico e potência média contínua. As máquinas na faixa de 60 W a 150 W são adaptadas para microssoldagem, oferecendo potência de pico suficiente para derreter pequenas juntas, evitando danos térmicos aos sensores circundantes. Unidades de potência média preenchem a lacuna para a fabricação leve. Por outro lado, as aplicações industriais requerem alta potência contínua. Unidades de fibra resistentes de 1.500 W a 3.000 W operam nesta camada superior, capazes de executar soldas rápidas em seções de metal espessas.
Do ponto de vista financeiro, os gestores de loja devem avaliar cuidadosamente o Custo Total de Propriedade. Os sistemas mais antigos baseados em cristais normalmente têm um custo inicial de aquisição mais baixo, mas exigem manutenção programada, como substituição de lâmpadas flash e trocas de água deionizada. Em total contraste, a tecnologia de fibra óptica representa uma solução de estado sólido. Embora o investimento inicial seja maior, um sistema baseado em fibra apresenta uma vida útil de manutenção quase nula e custos operacionais de longo prazo substancialmente mais baixos.
Embora este equipamento ofereça uma precisão incomparável, ele apresenta riscos específicos no local de trabalho que diferem significativamente da soldagem a arco tradicional. Como essas máquinas utilizam feixes concentrados de luz infravermelha invisível, a adesão estrita aos protocolos de segurança não é negociável.
O perigo mais crítico é o potencial de danos irreversíveis à retina. A luz infravermelha próxima é completamente invisível ao olho humano, o que significa que o reflexo natural de piscar não protegerá o operador de um reflexo perdido. Para sistemas de mesa fechados, a segurança é integrada ao projeto por meio de obturadores ópticos que fecham automaticamente antes do pulso disparar. No entanto, ao operar um sistema portátil de feixe aberto, os capacetes de soldagem padrão são totalmente insuficientes. Os operadores devem usar óculos de segurança especificamente classificados com alta densidade óptica para o comprimento de onda exato da máquina.
Embora a soldagem óptica produza significativamente menos fumaça do que os métodos tradicionais, o calor intenso ainda vaporiza o metal em nível microscópico. Ligas de soldagem como aço galvanizado ou metais contendo berílio podem liberar compostos tóxicos. Para mitigar os riscos respiratórios, as instalações devem implementar sistemas de ventilação de exaustão local equipados com filtros de ar particulado de alta eficiência posicionados diretamente adjacentes à zona de soldagem.
A soldagem óptica de precisão fornece controle térmico exato para tarefas modernas de fabricação e reparo. Ao mitigar completamente a propagação térmica destrutiva associada aos métodos de arco tradicionais, melhora drasticamente a velocidade do ciclo e a qualidade das juntas nos setores de joalheria, dispositivos médicos e indústria pesada.
A seleção do equipamento adequado transforma completamente sua produção diária. Quer você precise de uma maleta compacta refrigerada a ar para micro-reparos ou de um sistema de fibra portátil de alta potência para fabricação de chapas metálicas em grande escala, a atualização de sua tecnologia eliminará efetivamente os gargalos de fabricação. Avalie seus requisitos de materiais e espaço de trabalho operacional para encontrar a melhor máquina para suas instalações hoje. Explore modelos específicos e configurações técnicas na DP Laser para solicitar um orçamento detalhado ou uma demonstração presencial.
R: Sim, uma das vantagens metalúrgicas mais significativas desta tecnologia é sua excepcional capacidade de fundir com sucesso diferentes tipos de metais, como cobre com aço inoxidável ou ouro com titânio. A união de metais diferentes é notoriamente difícil com a soldagem a arco tradicional devido aos diferentes pontos de fusão e ao alto risco de formação de compostos intermetálicos frágeis durante a fase de resfriamento lento. A tecnologia óptica supera esses desafios por meio de entrada de calor altamente localizada e taxas de têmpera incrivelmente rápidas. Como o feixe derrete os dois materiais distintos em uma fração de segundo, ele minimiza o tempo disponível para a formação de fases frágeis.
R: Não, a curva de aprendizado é surpreendentemente curta em comparação com técnicas complexas de soldagem de bancada. A maioria das máquinas compactas contemporâneas são projetadas com interfaces digitais altamente intuitivas. Os operadores podem selecionar facilmente parâmetros pré-programados para metais específicos, ajustando a tensão, a duração do pulso e o tamanho do ponto com uma simples tela sensível ao toque. O processo real é guiado por um estereomicroscópio de alta definição com uma mira interna. Como a máquina lida com a complexa dinâmica térmica, um iniciante pode produzir consistentemente soldas limpas e fortes em apenas algumas horas de treinamento adequado.
R: A diferença fundamental está em como o feixe é gerado e entregue. Um sistema de cristal tradicional utiliza uma haste sólida excitada por lâmpadas de flash de alta intensidade. Esta tecnologia é excelente para gerar pulsos de alta potência de pico para metais preciosos reflexivos, embora exija manutenção regular. Por outro lado, um sistema de fibra gera o feixe inteiramente dentro de uma fibra óptica flexível dopada com elementos de terras raras, excitada por diodos semicondutores. Este design de estado sólido elimina a necessidade de lâmpadas de flash e espelhos, resultando em um sistema que praticamente não requer manutenção e opera com eficiência elétrica muito maior.
R: Embora seja tecnicamente possível realizar soldagem autógena em determinados componentes não críticos sem gás, o uso de um gás de proteção inerte como o argônio é considerado uma prática padrão em todos os setores profissionais. Quando o metal derrete, a poça líquida resultante é extremamente suscetível à contaminação atmosférica. Se o oxigênio e o nitrogênio reagirem com o metal líquido, causará oxidação rápida, resultando em descoloração severa, porosidade e juntas quebradiças. O argônio atua como uma manta protetora invisível, garantindo que a solda final seja metalurgicamente sólida e visualmente limpa.
R: A profundidade de penetração depende muito da potência contínua da máquina e da condutividade térmica do material específico. Um sistema de fibra portátil moderno de 1.500 W a 2.000 W normalmente pode penetrar até 3 mm a 5 mm de aço inoxidável ou 2 mm a 3 mm de alumínio em uma única passagem usando o modo buraco de fechadura. Para tarefas especializadas de microssoldagem, a penetração é deliberadamente limitada a frações de milímetro para proteger os componentes eletrônicos subjacentes.
R: Embora os sistemas ópticos ofereçam velocidade superior e entrada térmica muito menor, eles não substituirão completamente o TIG em todos os cenários. O TIG permanece altamente econômico para vigas de aço estruturais extremamente espessas ou reparos externos em campo, onde o ajuste perfeito das juntas é impossível. No entanto, para fabricação de precisão, fabricação de chapas metálicas de espessura fina e linhas de produção de alto volume, a tecnologia óptica está rapidamente se tornando o padrão dominante devido à sua velocidade e à falta de limpeza pós-soldagem.


