
Language
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-05 Origen: Sitio


Imagínese intentar fusionar un cable de sensor fino como el papel a un terminal de cobre sin derretir todo el conjunto. La unión de metales de precisión ha transformado por completo la fabricación moderna. Resuelve el antiguo dilema en el que los métodos tradicionales a menudo destruyen piezas delicadas debido al calor excesivo.
Un alto rendimiento Laser Spot Welder resuelve este problema térmico exacto. Ofrece una solución ultraprecisa y sin contacto para tareas de montaje críticas. En esta completa guía de ingeniería, exploraremos las aplicaciones principales de esta tecnología, analizaremos la física subyacente del baño de fusión y brindaremos consejos prácticos para elegir el equipo exacto para sus necesidades operativas específicas.
Aplicaciones versátiles: esta tecnología es esencial para industrias que requieren microprecisión. Los sectores comunes incluyen la fabricación de joyería personalizada, prótesis dentales, microelectrónica y ensamblaje automotriz avanzado.
Control térmico superior: a diferencia de los sistemas de arco tradicionales, la soldadura óptica produce una zona microscópica afectada por el calor. Esta estricta gestión térmica evita la deformación, la distorsión y la decoloración de los metales base delicados.
Diversas arquitecturas de máquinas: Dependiendo de la escala física de la aplicación, los talleres de fabricación pueden seleccionar entre unidades tipo maletín enfriadas por aire para tareas complejas, modelos portátiles de mano para una gran maniobrabilidad estructural o sistemas automatizados de alta resistencia.
Alto retorno de la inversión: aunque el gasto de capital inicial es notablemente mayor que el de una configuración estándar de gas inerte de tungsteno, la velocidad del ciclo sin precedentes, la precisión milimétrica y la reducción drástica de la limpieza posterior a la soldadura brindan un rápido retorno financiero.
Análisis recientes de la industria revelan un cambio global masivo hacia la miniaturización y el aligeramiento en todos los sectores manufactureros. A medida que la electrónica de consumo continúa reduciéndose y los componentes aeroespaciales exigen aleaciones estructurales más ligeras, el margen de error térmico prácticamente ha desaparecido. Los datos del mercado indican que el crecimiento explosivo del sector de los vehículos eléctricos depende en gran medida de la tecnología de unión óptica. El ensamblaje del paquete de baterías requiere que miles de lengüetas de cobre y aluminio altamente conductoras se unan rápidamente sin degradar las sensibles celdas de litio.
Además, la industria de dispositivos médicos está superando los límites de la microsoldadura. Dispositivos como marcapasos de titanio y herramientas endoscópicas requieren sellos herméticos que la soldadura tradicional simplemente no puede lograr sin dejar residuos de fundente tóxicos. En consecuencia, la función principal de la soldadura óptica moderna es resolver estos requisitos térmicos y de limpieza exactos. Al entregar un pico masivo de energía concentrada en una fracción de milisegundo, la máquina funde el metal objetivo y permite que se solidifique antes de que el área circundante absorba el calor que daña la estructura.
Comprender cómo funciona este equipo requiere una mirada práctica a la física y la dinámica térmica subyacentes. Específicamente, el sistema convierte la energía eléctrica en energía luminosa enfocada. Posteriormente, esta luz se transforma en intensa energía térmica en el momento exacto en que interactúa con la pieza metálica.
Cuando el operador activa la máquina, la fuente interna genera un denso haz de fotones. Este haz viaja a través de una serie de lentes ópticas altamente calibradas que condensan y enfocan la luz en un punto puntual. En aplicaciones de microsoldadura, este diámetro focal suele oscilar entre 0,2 mm y 2,0 mm. Al golpear la superficie del metal, el material absorbe los fotones. La tasa de absorción depende en gran medida de la reflectividad de la superficie del metal y de la longitud de onda específica del haz. Una vez absorbida, la energía luminosa se convierte instantáneamente en calor intenso, llevando el área altamente localizada a su punto de fusión en un instante.
La ejecución real de un punto de soldadura se produce en una secuencia sincronizada con precisión. Primero, el operador mira a través de un microscopio estereoscópico de gran aumento o monitorea una pantalla digital, alineando la mira con precisión sobre una costura microscópica. Con un suave toque del pedal o del gatillo, la máquina dispara un único pulso de energía. El intenso calor crea un charco microscópico de fusión donde las dos piezas de metal se licuan y se mezclan perfectamente. Debido a que la duración del pulso es extremadamente breve, el metal frío circundante actúa como un disipador de calor natural. El baño de fusión se solidifica casi instantáneamente, formando una unión metalúrgica impecable y de alta resistencia.
Además, una de las ventajas operativas más importantes de esta tecnología es la soldadura autógena. Esto significa que el proceso se basa completamente en fundir los materiales originales para formar la unión, sin necesidad de alambre de relleno secundario. Esta dinámica mantiene las uniones resultantes increíblemente limpias y completamente libres de la acumulación voluminosa comúnmente asociada con la soldadura fuerte tradicional.
Debido a su capacidad única para controlar estrictamente el aporte de calor, esta tecnología se ha convertido en la piedra angular de múltiples sectores impulsados por la precisión. A continuación se muestra una mirada en profundidad a las aplicaciones industriales del mundo real.
En la industria de la joyería, trabajar con metales preciosos altamente conductores como el oro, la plata y el platino presenta un conjunto único de desafíos. La soldadura tradicional requiere calentar toda la pieza, lo que rompe fácilmente las piedras preciosas sensibles al calor como las esmeraldas u ópalos. Hoy en día, un maestro artesano puede utilizar un Soldador láser de joyería para evitar este riesgo por completo. Un joyero puede cambiar el tamaño de los anillos, cambiar las puntas desgastadas y reparar diseños intrincados de filigrana mientras sostiene la pieza con sus propias manos. El calor está tan localizado que se puede realizar una soldadura a sólo unos milímetros de distancia de una piedra preciosa sin transferir temperaturas dañinas.
La fabricación de prótesis dentales requiere materiales biocompatibles y precisión microscópica. Los laboratorios dentales suelen trabajar con titanio, cromo cobalto y acero inoxidable. Esta tecnología es fundamental en entornos de laboratorio clínico porque permite a los técnicos reparar dentaduras postizas de titanio sin introducir materiales de soldadura extraños que podrían causar reacciones alérgicas en los pacientes. La precisión milimétrica garantiza que las dimensiones estructurales de un puente dental permanezcan completamente inalteradas durante el proceso de unión.
A medida que la electrónica de consumo y los dispositivos médicos se miniaturizan, la demanda de microsoldadura se dispara. Dentro de un teléfono inteligente moderno, los componentes eléctricos están empaquetados densamente en placas de circuito impreso. Los fabricantes utilizan estos haces enfocados para conectar microsensores y asegurar componentes de placas de circuito. En estas aplicaciones delicadas, el calor excesivo es el enemigo final. La capacidad de crear una fuerte conexión mecánica y eléctrica en una fracción de segundo garantiza que la microelectrónica interna no se vea afectada en absoluto.
Mientras que la joyería y la electrónica requieren microprecisión, los sectores automovilístico y aeroespacial exigen precisión combinada con una durabilidad extrema. Los motores de los vehículos modernos dependen cada vez más de materiales livianos como aleaciones de aluminio y titanio para mejorar la eficiencia del combustible. Este método de soldadura localizado juega un papel vital en la unión de materiales de calibre fino para inyectores de combustible, sensores de escape y recipientes de despliegue de bolsas de aire. Proporciona una penetración profunda y una alta resistencia a la tracción sin agregar el exceso de peso de los materiales de relleno.
La transición de la soldadura por arco tradicional a la tecnología óptica ofrece una multitud de beneficios mensurables que impactan directamente tanto en la calidad de la producción como en la eficiencia del taller.
La métrica más definitoria de cualquier proceso de unión térmica es su zona afectada por el calor. Esta es el área del material base que no se ha fundido pero cuyas propiedades mecánicas han sido alteradas por el calor disperso. Los métodos tradicionales crean una huella térmica masiva, que inevitablemente conduce a la deformación y al debilitamiento estructural de los metales delgados. Por el contrario, la soldadura óptica produce una huella térmica microscópica. Al mantener fresco el metal circundante, se evita la distorsión térmica que arruina los materiales delicados.
En un entorno de fabricación comercial, el tiempo dicta la rentabilidad. La soldadura tradicional requiere una extensa configuración previa a la soldadura, una sujeción tediosa y una operación manual lenta. Por el contrario, los impulsos ópticos se miden en milisegundos. Las máquinas modernas pueden disparar múltiples pulsos por segundo, lo que reduce drásticamente los tiempos de ciclo. Además, los operadores no tienen que esperar a que las piezas se enfríen antes de manipularlas con las manos desnudas, lo que elimina importantes cuellos de botella en la producción.
La soldadura tradicional a menudo exige el uso de fundentes químicos para evitar la oxidación. Estos fundentes liberan vapores tóxicos y dejan residuos corrosivos que deben limpiarse meticulosamente con ácidos fuertes. La soldadura óptica es un proceso fundamentalmente más limpio. Elimina por completo la necesidad de fundentes tóxicos y reduce drásticamente la emisión de vapores metálicos peligrosos. La soldadura autógena es tan suave que prácticamente elimina la necesidad de esmerilado posterior a la soldadura, lo que ahorra costos de consumibles abrasivos.
| Característica del proceso | Soldadura TIG/MIG tradicional | Soldadura por puntos óptica |
|---|---|---|
| Riesgo de distorsión térmica | Alto riesgo de deformación en metales finos | Distorsión mínima a cero |
| Velocidad de procesamiento del ciclo | Lento a moderado | Extremadamente rápido |
| Dependencia del alambre de relleno | Generalmente requerido para la integridad estructural. | Estándar de ejecución autógena |
| Limpieza posterior a la soldadura | Se necesita esmerilado y pulido intensos. | Acabado liso, rara vez necesita pulido. |
| Impacto ambiental | Se requieren altos niveles de humos y productos químicos fundentes. | Proceso limpio, se necesita mínima extracción de humos |
El mercado industrial ofrece varias configuraciones de esta tecnología, cada una diseñada para servir en entornos operativos específicos. Elegir el diseño arquitectónico adecuado es fundamental para maximizar la eficiencia de su flujo de trabajo.
Para operaciones que requieren máxima flexibilidad y maniobrabilidad, la configuración portátil es la solución definitiva. A diferencia de los sistemas cerrados tradicionales donde la pieza de trabajo debe caber dentro de una cámara, un La soldadora láser portátil permite al operador llevar la herramienta directamente a fabricaciones pesadas. Esto es muy ventajoso para recintos metálicos de gran tamaño, paneles de carrocería de automóviles personalizados o accesorios de tuberías industriales pesadas. Las unidades portátiles modernas a menudo ofrecen capacidades de onda continua junto con funciones puntuales, integrando una inmensa flexibilidad en un taller de fabricación.
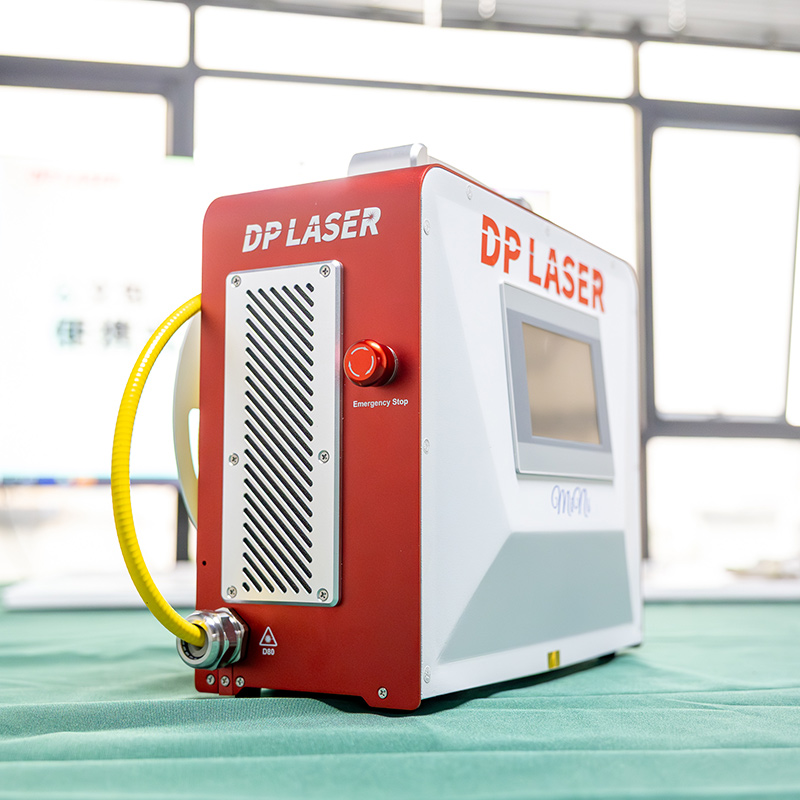
El espacio suele ser escaso en las joyerías minoristas y los pequeños talleres de reparación electrónica. Para estos entornos confinados, un La soldadora láser compacta es la opción ideal. Los innovadores modelos estilo maletín son unidades autónomas que integran inteligentemente la fuente de alimentación y el sistema de refrigeración por aire en un chasis muy portátil que pesa tan solo entre 30 y 40 kg. A pesar de su tamaño reducido, ofrecen la potencia máxima exacta necesaria para microtareas sin los voluminosos enfriadores de agua de las generaciones anteriores.
Cuando la aplicación exige un rendimiento industrial de servicio pesado y una penetración estructural profunda, el La soldadora láser de fibra es el estándar indiscutible. Estos sistemas de estado sólido generan el haz directamente dentro de una fibra óptica dopada con tierras raras. Esta tecnología proporciona una calidad de haz inigualable y una eficiencia de conversión electroóptica mucho mayor. Consumen significativamente menos electricidad y prácticamente no requieren mantenimiento, ya que no hay espejos ópticos que alinear meticulosamente. Las unidades de fibra de 1500W a 3000W pueden lograr fácilmente una penetración profunda en placas gruesas de acero inoxidable.
Seleccionar el equipo óptimo requiere una evaluación sistemática de su entorno de producción y de los requisitos de materiales. Tomar una decisión empírica basada en datos garantiza un rápido retorno de su inversión de capital.
El primer paso es analizar minuciosamente las aleaciones específicas que procesa con más frecuencia. Las diferentes fuentes de luz interactúan de forma única con diversos materiales en función de la reflectividad de la superficie y la conductividad térmica. Para metales preciosos altamente reflectantes, las fuentes tradicionales de granate de itrio y aluminio dopado con neodimio suelen ser las preferidas por sus pulsos de alta potencia máxima. Sin embargo, si sus operaciones implican unir acero estructural, aluminio o titanio, una fuente de fibra de estado sólido es muy superior. La tecnología de fibra utiliza salidas de onda continua para proporcionar un punto focal más estrecho, lo que la hace ideal para la fabricación de automóviles donde la integridad estructural profunda es primordial.
La potencia de salida dicta la profundidad máxima de penetración. Es fundamental diferenciar entre potencia máxima y potencia media continua. Las máquinas en el rango de 60W a 150W están diseñadas para microsoldadura y ofrecen suficiente potencia máxima para derretir juntas pequeñas y al mismo tiempo evitan daños térmicos a los sensores circundantes. Las unidades de potencia media cierran la brecha en la fabricación ligera. Por el contrario, las aplicaciones industriales requieren una alta potencia continua. En este nivel superior operan unidades de fibra de alta resistencia de 1500 W a 3000 W, capaces de ejecutar soldaduras rápidas en secciones de metal gruesas.
Desde una perspectiva financiera, los gerentes de taller deben evaluar cuidadosamente el costo total de propiedad. Los sistemas más antiguos basados en cristales suelen tener un costo de adquisición inicial más bajo, pero requieren un mantenimiento programado, como reemplazos de lámparas de flash y cambios de agua desionizada. En marcado contraste, la tecnología de fibra óptica representa una solución de estado sólido. Si bien la inversión inicial es mayor, un sistema basado en fibra cuenta con una vida útil de mantenimiento casi nula y costos operativos a largo plazo sustancialmente más bajos.
Si bien este equipo ofrece una precisión incomparable, presenta riesgos específicos en el lugar de trabajo que difieren significativamente de la soldadura por arco tradicional. Debido a que estas máquinas utilizan haces concentrados de luz infrarroja cercana invisible, el estricto cumplimiento de los protocolos de seguridad no es negociable.
El peligro más crítico es la posibilidad de daño irreversible a la retina. La luz infrarroja cercana es completamente invisible para el ojo humano, lo que significa que el reflejo natural de parpadeo no protegerá al operador de un reflejo perdido. Para los sistemas de escritorio cerrados, la seguridad está integrada en el diseño a través de obturadores ópticos que se cierran automáticamente antes de que se dispare el pulso. Sin embargo, cuando se utiliza un sistema portátil de haz abierto, los cascos de soldadura estándar son totalmente insuficientes. Los operadores deben usar gafas de seguridad específicamente clasificadas con una alta densidad óptica para la longitud de onda exacta de la máquina.
Aunque la soldadura óptica produce significativamente menos humo que los métodos tradicionales, el intenso calor aún vaporiza el metal a un nivel microscópico. Las aleaciones de soldadura como el acero galvanizado o los metales que contienen berilio pueden liberar compuestos tóxicos. Para mitigar los riesgos respiratorios, las instalaciones deben implementar sistemas de ventilación de escape local equipados con filtros de aire de partículas de alta eficiencia ubicados directamente adyacentes a la zona de soldadura.
La soldadura óptica de precisión proporciona un control térmico exacto para las tareas modernas de fabricación y reparación. Al mitigar completamente la propagación térmica destructiva asociada con los métodos de arco tradicionales, mejora drásticamente las velocidades de los ciclos y la calidad de las juntas en los sectores de joyería, dispositivos médicos e industria pesada.
Seleccionar el equipo adecuado transforma completamente su producción diaria. Ya sea que necesite una unidad de maletín compacta refrigerada por aire para microreparaciones o un sistema de fibra portátil de alta potencia para la fabricación de chapa metálica a gran escala, actualizar su tecnología eliminará de manera efectiva los cuellos de botella en la fabricación. Evalúe sus requisitos de materiales y su espacio de trabajo operativo para encontrar la mejor máquina para sus instalaciones hoy. Explore modelos específicos y configuraciones técnicas en DP Laser para solicitar una cotización detallada o una demostración en persona.
R: Sí, una de las ventajas metalúrgicas más importantes de esta tecnología es su capacidad excepcional para fusionar con éxito diferentes tipos de metales, como cobre con acero inoxidable u oro con titanio. Unir metales diferentes es muy difícil con la soldadura por arco tradicional debido a los diferentes puntos de fusión y al alto riesgo de formar compuestos intermetálicos quebradizos durante la fase de enfriamiento lento. La tecnología óptica supera estos desafíos mediante un aporte de calor altamente localizado y velocidades de enfriamiento increíblemente rápidas. Debido a que el haz funde los dos materiales distintos en una fracción de segundo, minimiza el tiempo disponible para que se formen fases frágiles.
R: No, la curva de aprendizaje es sorprendentemente corta en comparación con las complejas técnicas de soldadura de banco. La mayoría de las máquinas compactas contemporáneas están diseñadas con interfaces digitales altamente intuitivas. Los operadores pueden seleccionar fácilmente parámetros preprogramados para metales específicos, ajustando el voltaje, la duración del pulso y el tamaño del punto con una simple pantalla táctil. El proceso real es guiado por un microscopio estereoscópico de alta definición con una mira interna. Debido a que la máquina maneja la compleja dinámica térmica, un principiante puede producir soldaduras limpias y fuertes de manera consistente con solo unas pocas horas de capacitación adecuada.
R: La diferencia fundamental radica en cómo se genera y entrega el haz. Un sistema de cristal tradicional utiliza una varilla sólida excitada por lámparas de destellos de alta intensidad. Esta tecnología es excelente para generar pulsos de alta potencia máxima para metales preciosos reflectantes, aunque requiere un mantenimiento regular. Por el contrario, un sistema de fibras genera el haz íntegramente dentro de una fibra óptica flexible dopada con elementos de tierras raras, excitada por diodos semiconductores. Este diseño de estado sólido elimina la necesidad de lámparas de destellos y espejos, lo que da como resultado un sistema que prácticamente no requiere mantenimiento y opera con una eficiencia eléctrica mucho mayor.
R: Si bien es técnicamente posible realizar soldadura autógena en ciertos componentes no críticos sin gas, el uso de un gas protector inerte como el argón se considera una práctica estándar en todas las industrias profesionales. Cuando el metal se funde, la acumulación de líquido resultante es extremadamente susceptible a la contaminación atmosférica. Si el oxígeno y el nitrógeno reaccionan con el metal líquido, se produce una oxidación rápida, lo que provoca una decoloración grave, porosidad y una unión quebradiza. El argón actúa como una manta protectora invisible, asegurando que la soldadura final sea metalúrgicamente sólida y visualmente limpia.
R: La profundidad de penetración depende en gran medida de la potencia continua de la máquina y de la conductividad térmica del material específico. Un sistema de fibra portátil moderno de 1500 W a 2000 W normalmente puede penetrar hasta 3 mm a 5 mm de acero inoxidable o de 2 mm a 3 mm de aluminio en una sola pasada utilizando el modo de ojo de cerradura. Para tareas especializadas de microsoldadura, la penetración se limita deliberadamente a fracciones de milímetro para proteger los componentes electrónicos subyacentes.
R: Si bien los sistemas ópticos ofrecen una velocidad superior y una entrada térmica mucho menor, no reemplazarán completamente a TIG en todos los escenarios. TIG sigue siendo altamente rentable para vigas de acero estructurales extremadamente gruesas o reparaciones en exteriores donde es imposible un ajuste impecable de las juntas. Sin embargo, para la fabricación de precisión, la fabricación de láminas metálicas de calibre fino y las líneas de producción de gran volumen, la tecnología óptica se está convirtiendo rápidamente en el estándar dominante debido a su gran velocidad y la falta de limpieza posterior a la soldadura.


