
Language
Просмотры: 0 Автор: Редактор сайта Время публикации: 5 октября 2026 г. Происхождение: Сайт


Представьте себе, что вы пытаетесь приварить тонкий, как бумага, провод датчика к медной клемме, не расплавив при этом всю сборку. Прецизионное соединение металлов полностью изменило современное производство. Это решает давнюю дилемму, когда традиционные методы часто разрушают хрупкие детали из-за чрезмерного нагрева.
Высокопроизводительный Лазерная точечная сварка решает именно эту тепловую проблему. Он предлагает бесконтактное сверхточное решение для критических задач сборки. В этом подробном инженерном руководстве мы рассмотрим основные области применения этой технологии, проанализируем основную физику ванны расплава и дадим практические советы по выбору точного оборудования для ваших конкретных эксплуатационных потребностей.
Универсальное применение: эта технология необходима для отраслей, требующих микроточности. Общие отрасли включают производство ювелирных изделий на заказ, зубное протезирование, микроэлектронику и передовую сборку автомобилей.
Превосходный термоконтроль: в отличие от традиционных дуговых систем, оптическая сварка создает микроскопическую зону термического воздействия. Такой строгий температурный контроль предотвращает деформацию, искажение и изменение цвета хрупких недрагоценных металлов.
Разнообразные машинные архитектуры. В зависимости от физического масштаба применения производственные цеха могут выбирать между портфельными устройствами с воздушным охлаждением для сложных задач, портативными портативными моделями для обеспечения большой структурной маневренности или мощными автоматизированными системами.
Высокая рентабельность инвестиций: хотя первоначальные капитальные затраты значительно выше, чем при стандартной установке с вольфрамовым инертным газом, беспрецедентная скорость цикла, высокая точность и резкое сокращение затрат на очистку после сварки обеспечивают быструю финансовую отдачу.
Недавние отраслевые анализы показывают масштабный глобальный сдвиг в сторону миниатюризации и облегчения во всех секторах производства. Поскольку бытовая электроника продолжает сокращаться, а компоненты аэрокосмической отрасли требуют более легких конструкционных сплавов, вероятность тепловой погрешности практически исчезла. Рыночные данные показывают, что взрывной рост сектора электромобилей во многом зависит от технологии оптического соединения. Сборка аккумуляторной батареи требует быстрого соединения тысяч высокопроводящих медных и алюминиевых контактов без повреждения чувствительных литиевых элементов.
Кроме того, индустрия медицинского оборудования расширяет границы микросварки. Такие устройства, как титановые кардиостимуляторы и эндоскопические инструменты, требуют герметичных уплотнений, которых традиционная пайка просто не может обеспечить, не оставляя после себя токсичных остатков флюса. Следовательно, основной функцией современной оптической сварки является соблюдение именно этих требований к температуре и чистоте. Выдавая мощный всплеск концентрированной энергии за долю миллисекунды, машина плавит целевой металл и позволяет ему затвердеть до того, как окружающая область поглотит разрушающее конструкцию тепло.
Понимание того, как работает это оборудование, требует практического взгляда на основную физику и тепловую динамику. В частности, система преобразует электрическую энергию в сфокусированную световую энергию. Этот свет впоследствии преобразуется в интенсивную тепловую энергию в тот момент, когда он взаимодействует с металлической заготовкой.
Когда оператор запускает машину, внутренний источник генерирует плотный пучок фотонов. Этот луч проходит через тщательно откалиброванную серию оптических линз, которые конденсируют и фокусируют свет в точечную точку. При микросварке этот фокусный диаметр обычно составляет всего от 0,2 мм до 2,0 мм. При ударе о металлическую поверхность материал поглощает фотоны. Скорость поглощения сильно зависит от отражательной способности поверхности металла и конкретной длины волны луча. После поглощения световая энергия мгновенно преобразуется в интенсивное тепло, мгновенно доводя высоко локализованную область до точки плавления.
Фактическое выполнение точечной сварки происходит в точно рассчитанной последовательности. Сначала оператор смотрит в стереомикроскоп с большим увеличением или контролирует цифровой дисплей, точно выравнивая перекрестие по микроскопическому шву. При легком нажатии на педаль или триггер машина выдает одиночный импульс энергии. Сильное тепло создает микроскопическую ванну расплава, в которой два куска металла плавно смешиваются и плавно смешиваются. Поскольку продолжительность импульса чрезвычайно коротка, окружающий холодный металл действует как естественный теплоотвод. Ванна расплава затвердевает почти мгновенно, образуя безупречную высокопрочную металлургическую связь.
Кроме того, одним из наиболее существенных эксплуатационных преимуществ данной технологии является автогенная сварка. Это означает, что процесс полностью основан на плавлении исходных материалов для формирования соединения и не требует вторичной присадочной проволоки. Эта динамика сохраняет полученные соединения невероятно чистыми и полностью свободными от громоздких наростов, обычно связанных с традиционной пайкой.
Благодаря своей уникальной способности жестко контролировать тепловложение, эта технология стала краеугольным камнем во многих секторах, ориентированных на точность. Ниже приводится подробный обзор реальных промышленных применений.
В ювелирной промышленности работа с драгоценными металлами с высокой проводимостью, такими как золото, серебро и платина, представляет собой уникальный комплекс проблем. Традиционная пайка требует нагрева всего изделия, что легко раскалывает термочувствительные драгоценные камни, такие как изумруды или опалы. Сегодня мастер-ремесленник может использовать Лазерная сварка ювелирных изделий позволяет полностью избежать этого риска. Ювелир может изменять размер колец, перенаправлять изношенные зубцы и ремонтировать сложные филигранные узоры, держа изделие голыми руками. Тепло настолько локализовано, что сварку можно выполнить всего в миллиметрах от драгоценного камня, не передавая вредных температур.
Изготовление зубных протезов требует биосовместимых материалов и микроскопической точности. Стоматологические лаборатории часто работают с титаном, кобальт-хромом и нержавеющей сталью. Эта технология полезна в клинических лабораторных условиях, поскольку позволяет техникам ремонтировать титановые протезы без использования посторонних припоев, которые могут вызвать аллергические реакции у пациентов. Высочайшая точность гарантирует, что структурные размеры зубного моста остаются абсолютно неизменными в процессе соединения.
По мере миниатюризации бытовой электроники и медицинских устройств спрос на микросварку стремительно растет. Внутри современного смартфона электрические компоненты плотно упакованы на печатных платах. Производители используют эти сфокусированные лучи для крепления микродатчиков и компонентов печатной платы. В таких деликатных случаях чрезмерное тепло является злейшим врагом. Возможность создания прочного механического и электрического соединения за доли секунды гарантирует, что внутренняя микроэлектроника останется полностью нетронутой.
В то время как ювелирные изделия и электроника требуют микроточности, автомобильная и аэрокосмическая отрасли требуют точности в сочетании с исключительной долговечностью. В современных автомобильных двигателях все чаще используются легкие материалы, такие как алюминиевые сплавы и титан, для повышения топливной эффективности. Этот метод локализованной сварки играет жизненно важную роль в соединении тонких материалов для топливных форсунок, датчиков выхлопных газов и контейнеров для раскрытия подушек безопасности. Обеспечивает глубокое проникновение и высокую прочность на разрыв без добавления лишнего веса наполнителей.
Переход от традиционной дуговой сварки к оптической технологии предлагает множество измеримых преимуществ, которые напрямую влияют как на качество производства, так и на эффективность цеха.
Наиболее определяющим показателем любого процесса термического соединения является зона термического воздействия. Это область основного материала, которая не была расплавлена, но механические свойства которой были изменены в результате рассеяния тепла. Традиционные методы создают огромный тепловой след, который неизбежно приводит к короблению и структурному ослаблению тонких металлов. Напротив, оптическая сварка оставляет микроскопический тепловой след. Сохраняя окружающий металл прохладным, он предотвращает термическую деформацию, которая портит хрупкие материалы.
В коммерческой производственной среде время диктует прибыльность. Традиционная сварка требует обширной предварительной настройки, утомительного зажима и медленной ручной работы. И наоборот, оптические импульсы измеряются в миллисекундах. Современные машины могут выдавать несколько импульсов в секунду, что значительно сокращает время цикла. Кроме того, операторам не нужно ждать, пока детали остынут, прежде чем обращаться с ними голыми руками, что устраняет серьезные узкие места в производстве.
Традиционная пайка часто требует использования химических флюсов для предотвращения окисления. Эти флюсы выделяют токсичные пары и оставляют после себя коррозийные остатки, которые необходимо тщательно очищать агрессивными кислотами. Оптическая сварка — это принципиально более чистый процесс. Это полностью исключает необходимость использования токсичного флюса и значительно снижает выбросы опасных металлических паров. Автогенный сварной шов настолько гладкий, что практически исключает необходимость шлифовки после сварки, что позволяет сэкономить затраты на абразивные материалы.
| Особенности процесса | Традиционная сварка TIG/MIG | Оптическая точечная сварка |
|---|---|---|
| Риск термической деформации | Высокий риск деформации тонких металлов. | От минимального до нулевого искажения |
| Скорость обработки цикла | От медленного до умеренного | Чрезвычайно быстро |
| Зависимость присадочной проволоки | Обычно требуется для структурной целостности | Стандарт автоматического исполнения |
| Очистка после сварки | Требуется глубокая шлифовка и полировка. | Гладкая поверхность, редко требует шлифовки |
| Воздействие на окружающую среду | Требуется большое количество дыма, флюсы. | Чистый процесс, минимальное удаление дыма |
Промышленный рынок предлагает различные конфигурации этой технологии, каждая из которых разработана для обслуживания конкретных операционных сред. Выбор правильного архитектурного проекта имеет решающее значение для максимизации эффективности рабочего процесса.
Для операций, требующих максимальной гибкости и маневренности, портативная конфигурация является идеальным решением. В отличие от традиционных закрытых систем, в которых заготовка должна помещаться внутри камеры, Ручной лазерный сварочный аппарат позволяет оператору использовать инструмент непосредственно на тяжелом производстве. Это очень выгодно для крупногабаритных металлических корпусов, нестандартных автомобильных кузовных панелей или трубопроводной арматуры для тяжелой промышленности. Современные портативные устройства часто обеспечивают возможность непрерывного излучения наряду с точечными функциями, что обеспечивает огромную гибкость производственного цеха.
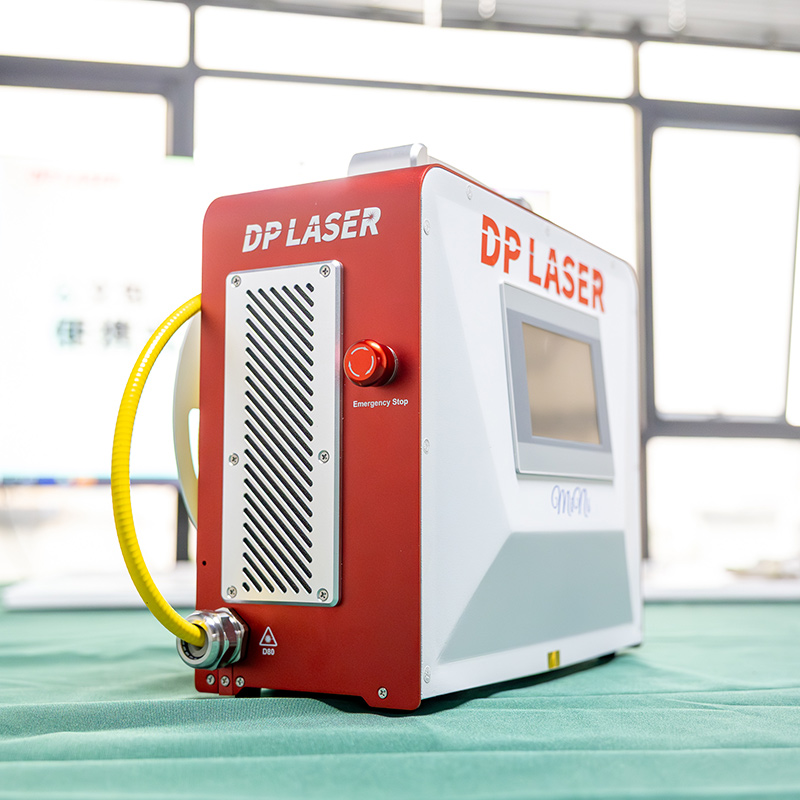
В розничных ювелирных магазинах и небольших мастерских по ремонту электроники пространство часто является дефицитом. Для этих замкнутых сред Компактный лазерный сварочный аппарат – идеальный выбор. Инновационные модели в виде портфеля представляют собой автономные устройства, в которых источник питания и система воздушного охлаждения умело интегрированы в портативное шасси весом всего от 30 до 40 кг. Несмотря на свои небольшие размеры, они обеспечивают именно ту пиковую мощность, необходимую для выполнения микрозадач, без использования громоздких водоохладителей предыдущих поколений.
Когда применение требует тяжелых промышленных характеристик и глубокого проникновения в конструкцию, Волоконный лазерный сварочный аппарат является бесспорным стандартом. Эти твердотельные системы генерируют луч непосредственно внутри оптического волокна, легированного редкоземельными элементами. Эта технология обеспечивает непревзойденное качество луча и гораздо более высокую эффективность электрооптического преобразования. Они потребляют значительно меньше электроэнергии и практически не требуют обслуживания, поскольку в них нет оптических зеркал, требующих тщательной настройки. Оптоволоконные блоки мощностью от 1500 до 3000 Вт могут легко обеспечить глубокое проникновение в толстые пластины из нержавеющей стали.
Выбор оптимального оборудования требует систематической оценки вашей производственной среды и требований к материалам. Принятие эмпирического решения на основе данных гарантирует быструю окупаемость ваших капиталовложений.
Первым шагом является тщательный анализ конкретных сплавов, которые вы обрабатываете чаще всего. Различные источники света уникальным образом взаимодействуют с различными материалами в зависимости от отражательной способности поверхности и теплопроводности. Для драгоценных металлов с высокой отражающей способностью часто предпочтительны традиционные источники на иттрий-алюминиевом гранате, легированном неодимом, из-за их импульсов высокой пиковой мощности. Однако, если ваши операции связаны с соединением конструкционной стали, алюминия или титана, твердотельный источник волокна будет гораздо лучше. Оптоволоконная технология использует выходные сигналы непрерывной волны для обеспечения более узкого фокусного пятна, что делает ее идеальной для производства автомобилей, где глубокая структурная целостность имеет первостепенное значение.
Выходная мощность определяет максимальную глубину проникновения. Крайне важно различать пиковую мощность и постоянную среднюю мощность. Машины мощностью от 60 до 150 Вт предназначены для микросварки и обеспечивают достаточную пиковую мощность для плавления небольших соединений, одновременно предотвращая термическое повреждение окружающих датчиков. Устройства средней мощности заполняют пробел в легкой промышленности. И наоборот, промышленные приложения требуют высокой продолжительной мощности. На этом верхнем ярусе работают сверхмощные оптоволоконные блоки мощностью от 1500 до 3000 Вт, способные выполнять быструю сварку «замочной скважины» на толстых металлических секциях.
С финансовой точки зрения менеджеры магазинов должны тщательно оценить общую стоимость владения. Старые системы на основе кристаллов обычно имеют более низкую первоначальную стоимость приобретения, но требуют планового обслуживания, такого как замена ламп-вспышек и замена деионизированной воды. В противоположность этому, волоконно-оптическая технология представляет собой твердотельное решение. Хотя первоначальные инвестиции выше, система на основе оптоволокна может похвастаться практически нулевым сроком обслуживания и существенно более низкими долгосрочными эксплуатационными расходами.
Хотя это оборудование обеспечивает непревзойденную точность, оно создает на рабочем месте особые опасности, которые существенно отличаются от традиционной дуговой сварки. Поскольку в этих машинах используются концентрированные лучи невидимого ближнего инфракрасного света, строгое соблюдение протоколов безопасности не подлежит обсуждению.
Наиболее серьезной опасностью является возможность необратимого повреждения сетчатки. Ближний инфракрасный свет совершенно невидим для человеческого глаза, а это означает, что естественный рефлекс моргания не защитит оператора от случайного отражения. В закрытых настольных системах безопасность интегрирована в конструкцию с помощью оптических жалюзи, которые автоматически закрываются перед срабатыванием импульса. Однако при работе с переносной системой открытой балки стандартных сварочных масок совершенно недостаточно. Операторы должны носить защитные очки, специально рассчитанные на высокую оптическую плотность для точной длины волны машины.
Хотя оптическая сварка производит значительно меньше дыма, чем традиционные методы, сильный нагрев все равно испаряет металл на микроскопическом уровне. Сварочные сплавы, такие как оцинкованная сталь или металлы, содержащие бериллий, могут выделять токсичные соединения. Для снижения респираторных рисков на предприятиях необходимо внедрить системы местной вытяжной вентиляции, оснащенные высокоэффективными воздушными фильтрами твердых частиц, расположенными непосредственно рядом с зоной сварки.
Прецизионная оптическая сварка обеспечивает точный температурный контроль для современных задач производства и ремонта. Полностью смягчая разрушительное тепловое распространение, связанное с традиционными дуговыми методами, он значительно повышает скорость цикла и качество соединений в ювелирном деле, медицинском оборудовании и тяжелой промышленности.
Выбор подходящего оборудования полностью меняет ежедневную производительность. Требуется ли вам компактный портфельный блок с воздушным охлаждением для микроремонта или мощная портативная волоконно-оптическая система для крупномасштабного производства листового металла, модернизация вашей технологии эффективно устранит узкие места в производстве. Оцените свои потребности в материалах и рабочем пространстве, чтобы сегодня найти лучшую машину для вашего предприятия. Изучите конкретные модели и технические конфигурации в DP Laser, чтобы запросить подробное предложение или личную демонстрацию.
Ответ: Да, одним из наиболее значительных металлургических преимуществ этой технологии является ее исключительная способность успешно сплавлять различные типы металлов, например, медь с нержавеющей сталью или золото с титаном. Соединение разнородных металлов с помощью традиционной дуговой сварки чрезвычайно затруднено из-за разных температур плавления и высокого риска образования хрупких интерметаллических соединений во время фазы медленного охлаждения. Оптическая технология решает эти проблемы за счет высоко локализованного тепловложения и невероятно высокой скорости закалки. Поскольку луч плавит два разных материала за доли секунды, он сводит к минимуму время, необходимое для образования хрупких фаз.
О: Нет, кривая обучения на удивление коротка по сравнению со сложными методами настольной пайки. Большинство современных компактных машин оснащены интуитивно понятными цифровыми интерфейсами. Операторы могут легко выбирать предварительно запрограммированные параметры для конкретных металлов, регулируя напряжение, длительность импульса и размер пятна с помощью простого сенсорного экрана. Сам процесс контролируется стереомикроскопом высокого разрешения с внутренним перекрестием. Поскольку машина справляется со сложной тепловой динамикой, новичок может стабильно получать чистые и прочные сварные швы всего за несколько часов после надлежащего обучения.
Ответ: Фундаментальное различие заключается в том, как генерируется и доставляется луч. Традиционная кристаллическая система использует твердый стержень, возбуждаемый лампами-вспышками высокой интенсивности. Эта технология отлично подходит для генерации импульсов высокой пиковой мощности для отражающих драгоценных металлов, хотя требует регулярного обслуживания. И наоборот, волоконная система генерирует луч полностью внутри гибкого оптического волокна, легированного редкоземельными элементами, возбуждаемого полупроводниковыми диодами. Эта полупроводниковая конструкция устраняет необходимость в фонарях и зеркалах, в результате чего система практически не требует обслуживания и работает с гораздо более высоким электрическим КПД.
Ответ: Хотя технически возможно выполнять автогенную сварку некоторых некритических компонентов без газа, использование инертного защитного газа, такого как аргон, считается стандартной практикой во всех профессиональных отраслях. Когда металл плавится, образующаяся лужа жидкости чрезвычайно восприимчива к атмосферному загрязнению. Если кислород и азот вступают в реакцию с жидким металлом, это вызывает быстрое окисление, что приводит к сильному обесцвечиванию, пористости и хрупкости соединения. Аргон действует как невидимый защитный слой, гарантируя, что окончательный сварной шов будет металлургически прочным и визуально чистым.
Ответ: Глубина проникновения сильно зависит от продолжительной мощности машины и теплопроводности конкретного материала. Современная портативная волоконно-оптическая система мощностью от 1500 до 2000 Вт обычно может проникать на толщину нержавеющей стали от 3 до 5 мм или алюминия от 2 до 3 мм за один проход в режиме «замочной скважины». Для специализированных задач микросварки проникновение намеренно ограничивается долями миллиметра, чтобы защитить основные электронные компоненты.
Ответ: Хотя оптические системы обеспечивают превосходную скорость и значительно более низкую тепловую мощность, они не смогут полностью заменить TIG в каждом отдельном сценарии. TIG остается высокорентабельным для очень толстых конструкционных стальных балок или ремонта на открытом воздухе, где невозможно безупречное соединение соединений. Однако в сфере прецизионного производства, изготовления тонколистового металла и крупносерийных производственных линий оптическая технология быстро становится доминирующим стандартом из-за ее высокой скорости и отсутствия очистки после сварки.


