
Language
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-30 Origen: Sitio


Los talleres de fabricación en crecimiento se enfrentan constantemente a un difícil acto de equilibrio. Quiere ampliar las capacidades de servicio agregando procesamiento de tubos y tuberías, pero debe administrar cuidadosamente el capital y el espacio limitados. Determinar si invertir en una máquina de doble propósito resuelve los cuellos de botella de producción o crea un único punto de falla es una decisión importante. Un único punto de falla puede limitar el rendimiento general, interrumpir las estaciones de soldadura posteriores y perjudicar los tiempos de entrega.
Esta guía proporciona un marco práctico para evaluar el volumen del taller, la combinación de materiales y las limitaciones de las instalaciones. Examinaremos las especificaciones del equipo, trazaremos los requisitos de espacio y resaltaremos los errores de compra comunes. Al analizar estos factores, puede tomar una decisión de compra basada en evidencia que se alinee con sus objetivos de producción y mantenga su taller funcionando de manera eficiente.
Las máquinas integradas suelen ahorrar entre un 30 % y un 40 % de espacio en comparación con las unidades independientes, pero requieren una programación de producción estricta para evitar cuellos de botella en el flujo de trabajo.
La potencia del láser (kW) debe especificarse en función de los materiales más gruesos y procesados con mayor frecuencia, tanto para perfiles planos como estructurales, en lugar de las máximas afirmaciones de marketing.
Las funciones de automatización, específicamente los mandriles neumáticos y la carga semiautomática, son fundamentales para lograr el retorno de la inversión en entornos de fabricación de bajo volumen y alta mezcla.
La calidad de construcción de la máquina, incluida la rigidez del pórtico y la precisión de posicionamiento, dicta la confiabilidad a largo plazo y la consistencia de la tolerancia de las piezas.
Comprender su demanda de producción real es el primer paso. Debe calcular la relación actual entre el procesamiento de láminas planas y el procesamiento de tubos y tuberías. Confíe en datos históricos de producción en lugar de capacidades aspiracionales. Extraiga los datos de enrutamiento de su sistema ERP durante los últimos doce meses. Clasifique las horas exactas de husillo o el tiempo de arco dedicado al procesamiento de láminas planas versus perfiles estructurales. Esta proporción dicta si una máquina de doble propósito tendrá suficiente uso diario para justificar el espacio.
A continuación, identifique los costos difíciles de subcontratar el corte de tubos. Calcule los gastos mensuales pagados a proveedores externos por el procesamiento de perfiles estructurales. Compare estos costos de subcontratación con la captura de margen potencial de realizar el trabajo internamente. Tenga en cuenta la reducción de los plazos de entrega, la eliminación de las tarifas de envío y la reducción del inventario de trabajos en curso. Es necesario establecer un umbral mínimo de utilización. Necesita saber exactamente cuántas horas por semana debe funcionar la máquina para cubrir los gastos del pago mensual del equipo.
El espacio es un activo premium en cualquier taller de fabricación. Una ventaja importante de un La máquina de corte por láser integrada es su tamaño compacto. Compare los pies cuadrados necesarios para un láser de superficie plana independiente más un láser de tubo independiente con una sola unidad combinada. La unidad combinada suele ahorrar una cantidad considerable de espacio. Sin embargo, debe tener en cuenta todo el espacio operativo, no sólo las dimensiones de la máquina.
Planifique cuidadosamente sus flujos de trabajo de manipulación de materiales. Las máquinas de doble formato requieren áreas de preparación complejas. Necesita espacio dedicado para paletas de láminas planas y bastidores cantilever separados para tubos sin procesar. Asegúrese de que el acceso del montacargas no esté obstruido en ambas zonas de carga. Planifique el recorrido de las piezas terminadas. Las piezas cortadas planas y los tubos procesados a menudo siguen diferentes caminos posteriores, como el doblado de prensa plegadora o la soldadura robótica. El diseño de su tienda debe adaptarse a estos flujos de trabajo divergentes sin crear atascos.
| métrica de producción | de corte de tubos subcontratada | Máquina integrada interna |
|---|---|---|
| Plazo de entrega | De 1 a 3 semanas dependiendo del trabajo pendiente del proveedor | Procesamiento bajo demanda (el mismo día o al día siguiente) |
| Control de calidad | Depende de la inspección de terceros | Verificación y ajuste interno inmediato |
| Manejo de materiales | Requiere recepción, desempaque y puesta en escena. | Directo desde el bastidor de materia prima hasta la plataforma de la máquina |
| Captura de margen | Bajo (margen de pago del proveedor) | Alto (capturando el valor total de fabricación) |
Una máquina integrada requiere un gasto de capital inicial menor en comparación con la compra de dos máquinas industriales separadas. Solo compra una fuente láser, un enfriador de agua y un sistema de extracción de polvo. Esta infraestructura compartida genera ganancias de eficiencia inmediatas. Las rutinas de mantenimiento están centralizadas en torno a una única pieza de equipo. Los operadores solo necesitan aprender una interfaz de software y un conjunto de tareas diarias de mantenimiento preventivo.
Estas máquinas encajan perfectamente en talleres que manejan una gran variedad de productos pero un volumen total por formato menor. Si su programa de producción requiere cortar láminas durante cuatro horas y tubos durante cuatro horas diarias, una máquina combinada maximiza la utilización de sus activos. Evita tener un tubo láser dedicado inactivo durante la mitad de la semana.
Los entornos de producción de gran volumen suelen beneficiarse de máquinas independientes. La principal ventaja es la redundancia y la mitigación de riesgos. Si una máquina combinada deja de funcionar para un reemplazo de lentes programado o un mantenimiento inesperado, todas las operaciones de corte se detienen. Máquinas separadas evitan este único punto de falla. Si la plataforma se cae, todavía se pueden procesar perfiles estructurales.
El procesamiento paralelo es otro beneficio importante. Puede ejecutar trabajos de láminas de gran volumen y grandes lotes de tubos simultáneamente sin conflictos de programación. Las máquinas separadas también permiten flujos de trabajo de operadores dedicados. Los operadores pueden optimizar sus configuraciones para formatos de material específicos sin cambiar constantemente los accesorios o las mordazas del portabrocas.
Al seleccionar un Cortadora láser de láminas y tubos , la seguridad y la configuración dictan el diseño de su taller. Las configuraciones de plataforma abierta ofrecen un acceso más fácil para cargar materiales de tamaños impares mediante una grúa puente. Sin embargo, exponen a los operadores a radiación dispersa y humos de corte peligrosos. Las cabinas de seguridad completamente cerradas son el estándar de la industria para entornos de alta producción.
Estos gabinetes suelen contar con mesas de intercambio para la sección de plataforma. Las mesas de intercambio permiten a los operadores descargar piezas terminadas mientras la máquina corta la siguiente hoja, lo que reduce drásticamente el tiempo de inactividad. Para maximizar la eficiencia de un sistema cerrado, siga estos pasos del flujo de trabajo:
Coloque los paquetes de materia prima directamente adyacentes a la zona de carga antes de que comience el turno.
Programe el software de anidamiento para alternar entre nidos de láminas de larga duración y trabajos rápidos de tubos para equilibrar los tiempos de descarga del operador.
Asigne un manipulador de materiales exclusivo para limpiar las mesas de intercambio mientras el operador principal monitorea el cabezal de corte y las presiones del gas.
Implemente un sistema kanban visual para los contenedores de chatarra para garantizar que se vacíen antes de que interfieran con el movimiento de la mesa transportadora.
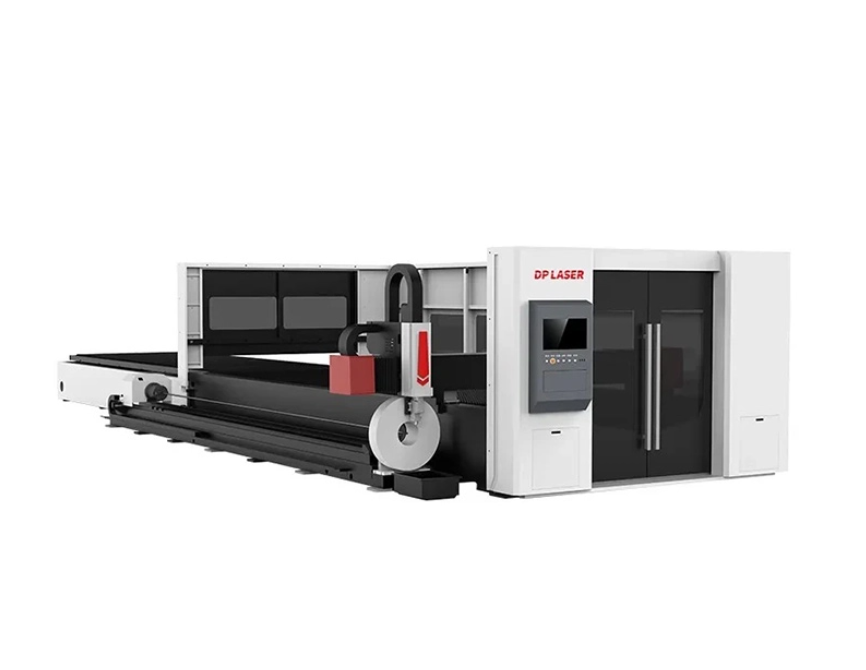
Los láseres de fibra dominan la fabricación de metales moderna. Han reemplazado por completo los sistemas de CO2 heredados para cortar metales estándar. Las fuentes de fibra ofrecen una eficiencia energética superior, menor mantenimiento y velocidades de corte más rápidas en materiales finos a medianos. Al especificar un Máquina cortadora por láser de láminas y tubos , no es negociable hacer coincidir la clasificación de kW con sus materiales específicos. Una fuente de 3 kW maneja acero al carbono y aluminio finos de manera eficiente. Si procesa con frecuencia tubos estructurales gruesos de acero inoxidable o de paredes pesadas, necesitará 6kW, 12kW o más.
Las métricas de precisión determinan la calidad de sus piezas terminadas. Evalúe la precisión del posicionamiento, que normalmente debería ser de aproximadamente ±0,03 mm. La repetibilidad garantiza que la milésima parte coincida exactamente con la primera parte. Debe equilibrar la velocidad de corte con la calidad del filo. Llevar una máquina a sus límites máximos de espesor a menudo resulta en distorsión térmica, gran acumulación de escoria y bordes ásperos. Pruebe siempre sus materiales reales durante la fase de evaluación en lugar de confiar en los cortes de prueba del proveedor.
La construcción física de la máquina dicta su vida útil. Utilice una estricta lista de verificación de inspección previa a la compra. Primero evalúe la rigidez del pórtico. Un pórtico liviano vibra a altas velocidades, lo que provoca cortes irregulares y desgaste prematuro de los componentes impulsores. Busque bancadas de máquinas soldadas de alta resistencia a las que se les haya aliviado la tensión térmica. Este proceso de fabricación evita que el marco se deforme con el tiempo cuando la máquina experimenta cargas dinámicas.
Inspeccione los rieles guía lineales y los sistemas de piñón y cremallera. Estos componentes impulsan el movimiento y deben provenir de fabricantes acreditados. Consulte las marcas de los servomotores. Los servomotores de alto par garantizan una rápida aceleración y desaceleración, lo cual es vital para caminos de corte complejos y esquinas cerradas. La confiabilidad a largo plazo depende completamente de la calidad de estos componentes fundamentales.
Su máquina debe manejar los tamaños estándar de materia prima sin un trabajo de preparación excesivo. Las capacidades de láminas estándar suelen oscilar entre 5 x 10 pies y 6 x 12 pies. Asegúrese de que la cama admita sábanas de tamaño completo sin necesidad de reposicionarlas. El reposicionamiento introduce errores de alineación y desperdicia un valioso tiempo de producción.
Los parámetros de corte de tubos requieren un examen cuidadoso. Verifique el diámetro máximo permitido del tubo y la longitud mínima/máxima del tubo. Verificar la capacidad de peso por metro. Las tuberías estructurales de paredes pesadas pueden sobrecargar fácilmente un eje giratorio estándar, provocando fallas en los servomotores. Asegúrese de que el software de la máquina y los mandriles sean compatibles con perfiles abiertos como ángulos de hierro y canales de acero, no solo con tubos redondos o cuadrados.
El mandril giratorio es el corazón del mecanismo de corte de tubos. Debes elegir entre mandriles neumáticos y eléctricos. Los mandriles neumáticos ofrecen una fuerza de sujeción fuerte y constante y son muy duraderos en entornos sucios. Los mandriles eléctricos brindan precisión programable superior y capacidades de autocentrado, lo que le permite ajustar la presión de sujeción para tubos de paredes delgadas que de otro modo podrían aplastarse.
La automatización del manejo de materiales afecta directamente los tiempos de su ciclo. La carga manual es físicamente exigente y ralentiza la producción. Los sistemas de carga semiautomáticos reducen la fatiga del operador y mantienen la máquina funcionando continuamente. Las transiciones fluidas entre materiales planos y estructurales dependen en gran medida de la eficiencia con la que su equipo pueda cargar el material en bruto.
| Tipo de mandril | Fuerza de sujeción | Precisión y control | Mejor aplicación |
|---|---|---|---|
| Portabrocas neumático | Alto y fijo | Moderado (centrado mecánico) | Tuberías de paredes gruesas, acero estructural grueso, ambientes sucios |
| Portabrocas eléctrico | Variable y programable | Alto (centrado servoaccionado) | Aluminio de pared delgada, extrusiones delicadas, piezas de alta precisión |
El hardware es tan efectivo como el software que lo controla. Evaluar las capacidades del software de anidamiento es un paso obligatorio. El software proporcionado debe manejar de manera eficiente tanto el anidamiento de láminas 2D como las complejas intersecciones de tubos 3D. Un software de anidamiento deficiente desperdicia materia prima y genera desechos innecesarios. Busque software que optimice automáticamente las trayectorias de corte para reducir el tiempo de recorrido del cabezal y admita el corte de línea común para ahorrar gas de asistencia.
Considere el potencial de integración de ERP y MES. Moderno Los equipos de fabricación de metal deben comunicarse perfectamente con los sistemas de gestión de su taller. El seguimiento de los costos del trabajo, el rendimiento del material y las tasas de utilización de la máquina en tiempo real le brinda una ventaja competitiva. Estos datos le permiten cotizar trabajos con mayor precisión, identificar cuellos de botella de producción ocultos y programar el mantenimiento preventivo sin interrumpir las tiradas de producción importantes.
Muchos propietarios de tiendas cometen errores evitables durante el proceso de compra. El error más común es especificar demasiado la potencia máxima del láser y no invertir lo suficiente en la automatización del manejo de materiales. Un láser de 15 kW es inútil si permanece inactivo esperando a que un operador cargue manualmente placas de acero pesadas con una carretilla elevadora. Equilibre su presupuesto entre potencia de corte y sistemas de carga automatizados para garantizar que el rayo láser permanezca encendido.
Otro error frecuente es ignorar las capacidades de los equipos periféricos. Las unidades de extracción de polvo de tamaño insuficiente no logran capturar los humos peligrosos, lo que crea un entorno de trabajo inseguro y cubre su taller con un fino polvo metálico. Los enfriadores de agua inadecuados no pueden mantener temperaturas óptimas durante los largos turnos de corte en el verano, lo que provoca apagones térmicos de la fuente láser. Siempre verifique que los periféricos estén clasificados para la máxima producción continua de la máquina.
Operar un láser de alta potencia requiere un control estricto de los consumibles diarios. Debe realizar un seguimiento de las tasas de uso de boquillas de cobre, anillos cerámicos y lentes protectoras. Una lente protectora sucia absorberá rápidamente la energía del láser, romperá y potencialmente destruirá la costosa óptica de enfoque dentro del cabezal de corte. Establezca una rutina de inspección diaria para evitar esto.
El consumo de gas auxiliar es otro factor operativo importante. Cortar con nitrógeno proporciona un borde limpio y libre de óxido listo para soldar, pero consume enormes volúmenes de gas a altas presiones. Cortar con oxígeno es más lento y deja una capa de óxido, pero utiliza mucho menos gas. Muchos talleres ahora están haciendo la transición al corte con aire comprimido a alta presión para materiales delgados para reducir los gastos de gas. Debe evaluar la capacidad de su instalación para suministrar estos gases de manera constante.
Operar una máquina de doble propósito implica una curva de aprendizaje pronunciada. El riesgo de error del operador es alto al realizar la transición entre los modos de corte plano y giratorio. A El cortador láser de chapa requiere diferentes ajustes de distancia focal, distancias de separación y presiones de gas de asistencia que un cortador láser de tubos . Los errores durante la configuración pueden provocar costosas colisiones entre el cabezal de corte y el material, lo que provoca días de inactividad.
Mitigue este riesgo exigiendo listas de verificación integrales de capacitación de proveedores. La capacitación debe cubrir protocolos de seguridad, ajustes manuales de la distancia focal, centrado del rayo láser y procedimientos de parada de emergencia. Consiga un acuerdo de nivel de servicio que incluya soporte técnico continuo. Designar programadores internos especializados que comprendan profundamente el software de anidamiento. No confíe en un solo operador; Capacite a varios miembros del equipo para garantizar un funcionamiento continuo en todos los turnos.
Los retrasos en la instalación pueden alterar gravemente su programa de producción. A menudo surgen problemas inesperados debido a una estabilidad inadecuada de los cimientos. Las cortadoras láser de alta velocidad generan fuerzas dinámicas significativas a medida que el pesado pórtico acelera a 2G o más. Si el piso de concreto es demasiado delgado o carece de refuerzo de barras, las vibraciones arruinarán la precisión del corte y harán que la máquina se salga de su escuadra.
Realice rigurosas auditorías del sitio previas a la instalación para mitigar estos riesgos. Contrate ingenieros estructurales para verificar las capacidades de carga del piso y taladre el concreto si es necesario. Trabaje con electricistas autorizados para garantizar que su suministro de energía cumpla con los requisitos exactos de voltaje y amperaje de la máquina, el enfriador y el recolector de polvo. Haga cumplir estrictos controles de cumplimiento de los proveedores antes de aceptar la entrega. El sitio de instalación debe estar completamente preparado, barrido y despejado antes de que llegue el camión de aparejo.
Tome los siguientes pasos prácticos para finalizar su decisión sobre el equipo:
Solicite estudios de tiempos específicos a los proveedores basados en sus archivos DXF y STEP más complejos para verificar los tiempos de ciclo reales.
Exija muestras de corte personalizadas de los materiales reales de su taller para inspeccionar la calidad de los bordes y la acumulación de escoria.
Audite la capacidad eléctrica, el volumen de aire comprimido y el espesor de los cimientos de concreto de sus instalaciones antes de firmar una orden de compra.
Trace el espacio exacto requerido para la máquina, los recintos de seguridad, la preparación de la materia prima y el recorrido de las piezas terminadas.
R: Los compradores suelen ignorar la compatibilidad del software con los sistemas ERP existentes. Subestimar los requisitos de energía y ventilación de las instalaciones es otro error frecuente. Muchos talleres también compran basándose únicamente en la potencia máxima en vatios en lugar de analizar sus necesidades reales de producción diaria, espesores de materiales y cuellos de botella en el manejo de materiales.
R: Una máquina láser de fibra de alta calidad suele durar de 10 a 15 años en condiciones de funcionamiento estándar. La propia fuente láser suele mantener un rendimiento máximo durante unas 100.000 horas de funcionamiento. El estricto cumplimiento de los programas de mantenimiento preventivo, especialmente en lo que respecta a la óptica y los rieles guía, prolonga significativamente la vida útil general.
R: La mayoría de las máquinas combinadas estándar están diseñadas para tubos redondos, cuadrados y rectangulares. Pueden manejar perfiles abiertos ligeros como ángulos de hierro y canales. Sin embargo, generalmente no están equipados para procesar acero estructural pesado, como vigas en H o en I de gran tamaño, debido a límites de peso y espacio libre para portabrocas.
R: El tamaño varía según el modelo, pero una máquina combinada estándar de 5 x 10 pies requiere aproximadamente de 400 a 600 pies cuadrados. Esto incluye el espacio libre necesario para la carga de materia prima, la descarga de piezas terminadas, las mesas de intercambio, el enfriador de agua, el recolector de polvo y el recinto de seguridad.
R: Los mandriles neumáticos utilizan aire comprimido para proporcionar una fuerza de sujeción rápida y potente y requieren un mantenimiento mínimo en entornos sucios. Los mandriles eléctricos utilizan servomotores que ofrecen una presión de sujeción programable y de alta precisión. Los mandriles eléctricos son mejores para tubos de paredes delgadas que podrían aplastarse bajo una fuerte presión neumática.
R: La fuente láser funciona de manera idéntica a una máquina independiente. Sin embargo, el diseño del pórtico en una máquina combinada a veces es más pesado para acomodar la funcionalidad dual y el recorrido extendido. Esto puede dar lugar a diferencias marginales de aceleración y velocidad en comparación con los láseres planos dedicados de ultra alta velocidad.
R: Las rutinas diarias incluyen limpiar las lentes protectoras e inspeccionar las boquillas de corte en busca de daños o salpicaduras. Los operadores deben verificar los niveles de líquido del enfriador y vaciar los contenedores de extracción de polvo. Limpiar los carriles guía lineales y lubricar los platos giratorios también son tareas diarias esenciales.


