
Language
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/09/2026 Origem: Site


As oficinas de fabricação em crescimento enfrentam constantemente um difícil equilíbrio. Você deseja expandir os recursos de serviço adicionando processamento de tubos e tubulações, mas deve gerenciar cuidadosamente o capital e o espaço físico limitados. Determinar se o investimento em uma máquina de dupla finalidade resolve gargalos de produção ou cria um ponto único de falha é uma decisão importante. Um único ponto de falha pode limitar o rendimento geral, interromper as estações de soldagem posteriores e prejudicar os prazos de entrega.
Este guia fornece uma estrutura prática para avaliar o volume da loja, a combinação de materiais e as restrições das instalações. Examinaremos as especificações do equipamento, mapearemos os requisitos de espaço físico e destacaremos erros comuns de compra. Ao analisar esses fatores, você pode tomar uma decisão de compra baseada em evidências que se alinhe às suas metas de produção e mantenha sua fábrica funcionando com eficiência.
As máquinas integradas normalmente economizam de 30 a 40% em espaço físico em comparação com unidades independentes, mas exigem uma programação de produção rigorosa para evitar gargalos no fluxo de trabalho.
A potência do laser (kW) deve ser especificada com base nos materiais mais espessos e processados com mais frequência para perfis planos e estruturais, em vez de declarações de marketing de pico.
Os recursos de automação – especificamente mandris pneumáticos e carregamento semiautomático – são essenciais para obter ROI em ambientes de fabricação de alta mistura e baixo volume.
A qualidade de construção da máquina, incluindo a rigidez do pórtico e a precisão do posicionamento, determina a confiabilidade a longo prazo e a consistência da tolerância das peças.
Compreender sua demanda real de produção é o primeiro passo. Você deve calcular a relação atual entre o processamento de chapas planas e o processamento de tubos e tubulações. Confie em dados históricos de produção em vez de capacidades aspiracionais. Extraia os dados de roteamento do seu sistema ERP nos últimos doze meses. Categorize as horas exatas do fuso ou o tempo de arco gasto no processamento de chapas planas versus perfis estruturais. Essa proporção determina se uma máquina de dupla finalidade terá uso diário suficiente para justificar o espaço físico.
A seguir, identifique os custos tangíveis de terceirizar o corte de tubos. Calcule as despesas mensais pagas a fornecedores externos para processamento de perfis estruturais. Compare esses custos de terceirização com a potencial captura de margem de trazer o trabalho internamente. Considere os prazos de entrega reduzidos, as taxas de envio eliminadas e a redução no estoque de trabalho em andamento. É necessário estabelecer um limite mínimo de utilização. Você precisa saber exatamente quantas horas por semana a máquina deve funcionar para equilibrar o pagamento mensal do equipamento.
O espaço é um ativo premium em qualquer oficina de fabricação. Uma grande vantagem de um máquina de corte a laser integrada é seu tamanho compacto. Compare a metragem quadrada necessária para um laser de mesa autônomo mais um laser de tubo separado com uma única unidade combinada. A unidade combinada geralmente economiza espaço significativo. No entanto, você deve considerar todo o espaço operacional, não apenas as dimensões da máquina.
Mapeie cuidadosamente seus fluxos de trabalho de manuseio de materiais. Máquinas de formato duplo exigem áreas de preparação complexas. Você precisa de espaço dedicado para paletes de folhas planas e racks cantilever separados para tubos brutos. Certifique-se de que o acesso da empilhadeira esteja desobstruído em ambas as zonas de carga. Planeje o roteamento para peças acabadas. Peças de corte plano e tubos processados geralmente seguem diferentes caminhos a jusante, como dobramento de dobradeiras ou soldagem robótica. O layout da sua loja deve acomodar esses fluxos de trabalho divergentes sem criar engarrafamentos.
| de métrica de produção | de corte de tubo de terceirização | Máquina integrada interna |
|---|---|---|
| Tempo de espera | 1 a 3 semanas dependendo do backlog do fornecedor | Processamento sob demanda (no mesmo dia ou no dia seguinte) |
| Controle de qualidade | Dependente de inspeção de terceiros | Verificação e ajuste interno imediato |
| Manuseio de materiais | Requer receber, desembalar e preparar | Direto do rack de matéria-prima para a base da máquina |
| Captura de margem | Baixo (margem do fornecedor pagante) | Alto (capturando valor total de fabricação) |
Uma máquina integrada requer um gasto de capital inicial menor em comparação com a compra de duas máquinas separadas de nível industrial. Você compra apenas uma fonte de laser, um resfriador de água e um sistema de extração de poeira. Esta infraestrutura partilhada cria ganhos de eficiência imediatos. As rotinas de manutenção são centralizadas em torno de um único equipamento. Os operadores só precisam aprender uma interface de software e um conjunto de tarefas diárias de manutenção preventiva.
Essas máquinas se adaptam perfeitamente a oficinas que lidam com um alto mix de produtos, mas com menor volume geral por formato. Se o seu cronograma de produção exigir o corte de folhas por quatro horas e de tubos por quatro horas diárias, uma máquina combinada maximiza a utilização de seus ativos. Você evita ter um laser de tubo dedicado parado por metade da semana.
Ambientes de produção de alto volume geralmente se beneficiam de máquinas separadas. A principal vantagem é a redundância e a mitigação de riscos. Se uma máquina combinada parar devido a uma substituição programada de lentes ou manutenção inesperada, todas as operações de corte serão interrompidas. Máquinas separadas evitam esse ponto único de falha. Se a mesa cair, você ainda poderá processar perfis estruturais.
O processamento paralelo é outro grande benefício. Você pode executar trabalhos em folhas de alto volume e grandes lotes de tubos simultaneamente, sem conflitos de agendamento. Máquinas separadas também permitem fluxos de trabalho de operadores dedicados. Os operadores podem otimizar suas configurações para formatos de materiais específicos sem trocar constantemente de acessórios ou trocar as mandíbulas do mandril.
Ao selecionar um cortador a laser de chapas e tubos , a segurança e a configuração determinam o layout do chão de fábrica. As configurações de leito aberto oferecem acesso mais fácil para carregar materiais de tamanhos estranhos por meio de ponte rolante. No entanto, eles expõem os operadores à radiação dispersa e aos vapores de corte perigosos. Cabines de segurança totalmente fechadas são o padrão da indústria para ambientes de alta produção.
Esses gabinetes normalmente apresentam mesas de troca para a seção plana. As mesas de troca permitem que os operadores descarreguem as peças acabadas enquanto a máquina corta a próxima folha, reduzindo drasticamente o tempo ocioso. Para maximizar a eficiência de um sistema fechado, siga estas etapas do fluxo de trabalho:
Preparar pacotes de matéria-prima diretamente adjacentes à zona de carregamento antes do início do turno.
Programe o software de agrupamento para alternar entre agrupamentos de folhas de longa duração e trabalhos rápidos de tubos para equilibrar os tempos de descarregamento do operador.
Atribua um manipulador de material dedicado para limpar as mesas de troca enquanto o operador principal monitora o cabeçote de corte e as pressões do gás.
Implemente um sistema kanban visual para caixas de sucata para garantir que sejam esvaziadas antes que interfiram no movimento da mesa de transporte.
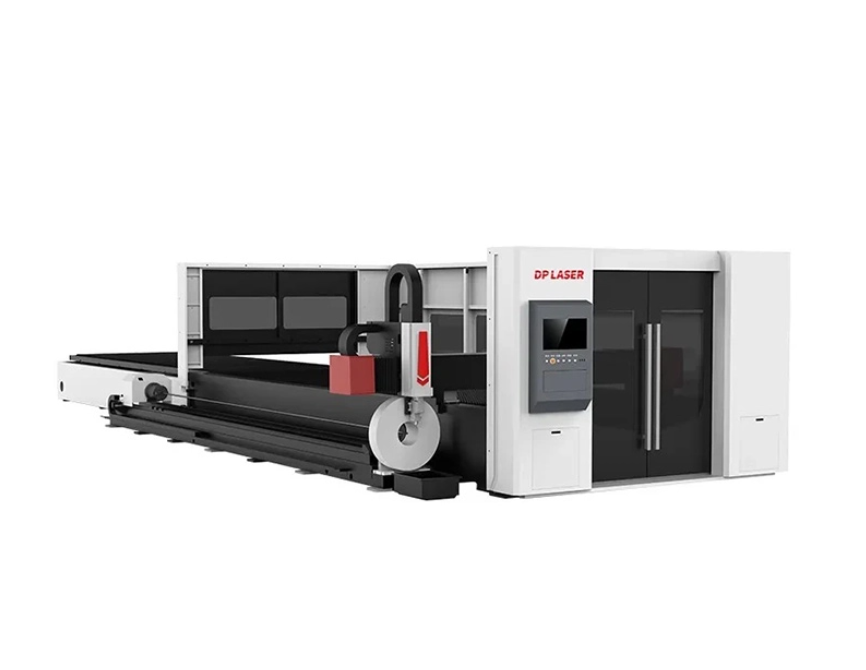
Os lasers de fibra dominam a fabricação moderna de metal. Eles substituíram totalmente os sistemas legados de CO2 para corte de metais padrão. As fontes de fibra oferecem eficiência energética superior, menor manutenção e velocidades de corte mais rápidas em materiais finos a médios. Ao especificar um Máquina de corte a laser de chapas e tubos , combinando a classificação kW com seus materiais específicos não é negociável. Uma fonte de 3 kW lida com aço carbono fino e alumínio com eficiência. Se você processa frequentemente tubos estruturais de aço inoxidável espesso ou de paredes pesadas, precisará de 6kW, 12kW ou superior.
Métricas de precisão determinam a qualidade de suas peças acabadas. Avalie a precisão do posicionamento, que normalmente deve estar em torno de ±0,03 mm. A repetibilidade garante que a milésima parte corresponda exatamente à primeira parte. Você deve equilibrar a velocidade de corte com a qualidade da aresta. Levar uma máquina até seus limites máximos de espessura geralmente resulta em distorção térmica, grande acúmulo de escória e arestas ásperas. Sempre teste seus materiais reais durante a fase de avaliação, em vez de confiar nos cortes de teste do fornecedor.
A construção física da máquina determina sua vida útil. Use uma lista de verificação rigorosa de inspeção pré-compra. Avalie primeiro a rigidez do pórtico. Um pórtico leve vibra em altas velocidades, causando cortes irregulares e desgaste prematuro dos componentes do acionamento. Procure por bases de máquinas soldadas para serviços pesados que tenham sido aliviadas termicamente de tensão. Este processo de fabricação evita que a estrutura se deforme com o tempo, à medida que a máquina sofre cargas dinâmicas.
Inspecione os trilhos-guia lineares e os sistemas de cremalheira e pinhão. Esses componentes impulsionam o movimento e devem ser provenientes de fabricantes confiáveis. Verifique as marcas dos servo motores. Os servomotores de alto torque garantem aceleração e desaceleração rápidas, o que é vital para caminhos de corte complexos e cantos afiados. A confiabilidade a longo prazo depende inteiramente da qualidade desses componentes fundamentais.
Sua máquina deve lidar com os tamanhos padrão de matéria-prima sem trabalho de preparação excessivo. As capacidades de folha padrão geralmente variam de 5 x 10 pés a 6 x 12 pés. Certifique-se de que a cama suporta lençóis grandes sem necessidade de reposicionamento. O reposicionamento introduz erros de alinhamento e desperdiça um tempo valioso de produção.
Os parâmetros de corte de tubos requerem um exame cuidadoso. Verifique o diâmetro máximo permitido do tubo e o comprimento mínimo/máximo do tubo. Verifique a capacidade de peso por metro. Tubos estruturais de paredes pesadas podem facilmente sobrecarregar um eixo rotativo padrão, causando falhas nos servomotores. Certifique-se de que o software da máquina e os mandris sejam compatíveis com perfis abertos, como cantoneiras de ferro e canais de aço, e não apenas com tubos redondos ou quadrados.
O mandril rotativo é o coração do mecanismo de corte de tubos. Você deve escolher entre mandris pneumáticos e elétricos. Os mandris pneumáticos oferecem força de fixação forte e consistente e são altamente duráveis em ambientes sujos. Os mandris elétricos fornecem precisão programável superior e recursos de autocentralização, permitindo ajustar a pressão de fixação para tubos de paredes finas que, de outra forma, poderiam esmagar.
A automação do manuseio de materiais impacta diretamente os tempos de ciclo. O carregamento manual é fisicamente exigente e retarda a produção. Os sistemas de carregamento semiautomático reduzem a fadiga do operador e mantêm a máquina funcionando continuamente. Transições perfeitas entre materiais planos e estruturais dependem muito da eficiência com que sua equipe consegue carregar o material bruto.
| tipo mandril , | de força de fixação | Precisão e controle | melhor aplicação |
|---|---|---|---|
| Mandril Pneumático | Alto e fixo | Moderado (centralização mecânica) | Tubo de paredes grossas, aço estrutural espesso, ambientes sujos |
| Mandril elétrico | Variável e programável | Alto (centralização servo-acionada) | Alumínio de parede fina, extrusões delicadas, peças de alta precisão |
O hardware é tão eficaz quanto o software que o controla. Avaliar os recursos do software de agrupamento é uma etapa obrigatória. O software fornecido deve lidar com eficiência tanto com o agrupamento de folhas 2D quanto com interseções complexas de tubos 3D. Um software de agrupamento deficiente desperdiça matéria-prima e cria sucata desnecessária. Procure um software que otimize automaticamente os caminhos de corte para reduzir o tempo de deslocamento do cabeçote e suporte o corte em linha comum para economizar gás auxiliar.
Considere o potencial de integração de ERP e MES. Moderno os equipamentos de fabricação de metal devem se comunicar perfeitamente com os sistemas de gerenciamento de sua loja. Acompanhar os custos do trabalho, o rendimento do material e as taxas de utilização da máquina em tempo real proporcionam uma vantagem competitiva. Esses dados permitem cotar trabalhos com mais precisão, identificar gargalos de produção ocultos e programar manutenção preventiva sem interromper grandes execuções de produção.
Muitos lojistas cometem erros evitáveis durante o processo de compra. O erro mais comum é especificar excessivamente a potência máxima do laser e investir pouco na automação do manuseio de materiais. Um laser de 15 kW é inútil se ficar parado esperando que um operador carregue manualmente pesadas placas de aço com uma empilhadeira. Equilibre seu orçamento entre corte de energia e sistemas de carregamento automatizados para garantir que o feixe de laser permaneça ligado.
Outro erro frequente é ignorar as capacidades dos equipamentos periféricos. Unidades de extração de poeira subdimensionadas não conseguem capturar vapores perigosos, criando um ambiente de trabalho inseguro e cobrindo sua oficina com poeira metálica fina. Os resfriadores de água inadequados não conseguem manter as temperaturas ideais durante longos turnos de corte no verão, levando a desligamentos térmicos da fonte de laser. Sempre verifique se os periféricos estão classificados para a saída contínua máxima da máquina.
A operação de um laser de alta potência requer monitoramento rigoroso dos consumíveis diários. Você deve acompanhar as taxas de uso de bicos de cobre, anéis de cerâmica e lentes de proteção. Uma lente protetora suja absorverá rapidamente a energia do laser, quebrará e poderá destruir a dispendiosa óptica de foco dentro da cabeça de corte. Estabeleça uma rotina de inspeção diária para evitar isso.
O consumo de gás auxiliar é outro fator operacional importante. O corte com nitrogênio fornece uma borda limpa e livre de óxido, pronta para soldagem, mas consome grandes volumes de gás em altas pressões. O corte com oxigênio é mais lento e deixa uma camada de óxido, mas utiliza significativamente menos gás. Muitas oficinas estão agora migrando para o corte com ar comprimido de alta pressão para materiais finos, a fim de reduzir os gastos com gás. Você deve avaliar a capacidade da sua instalação de fornecer esses gases de forma consistente.
Operar uma máquina de dupla finalidade envolve uma curva de aprendizado acentuada. O risco de erro do operador é alto durante a transição entre os modos de corte plano e rotativo. UM O cortador a laser de chapa metálica requer diferentes ajustes de distância focal, distâncias de afastamento e pressões de gás auxiliar do que um cortador a laser de tubo . Erros durante a configuração podem levar a colisões dispendiosas entre a cabeça de corte e o material, resultando em dias de inatividade.
Mitigue esse risco exigindo listas de verificação abrangentes de treinamento de fornecedores. O treinamento deve abranger protocolos de segurança, ajustes manuais da distância focal, centralização do feixe de laser e procedimentos de parada de emergência. Garanta um acordo de nível de serviço que inclua suporte técnico contínuo. Designe programadores internos especializados que entendam profundamente o software de agrupamento. Não confie em um único operador; treine vários membros da equipe para garantir a operação contínua em todos os turnos.
Atrasos na instalação podem atrapalhar gravemente o cronograma de produção. Muitas vezes surgem problemas inesperados devido à estabilidade inadequada da fundação. Os cortadores a laser de alta velocidade geram forças dinâmicas significativas à medida que o pórtico pesado acelera a 2G ou superior. Se o piso de concreto for muito fino ou não tiver reforço de vergalhão, as vibrações prejudicarão a precisão do corte e farão com que a máquina saia do esquadro.
Realize auditorias rigorosas no local de pré-instalação para mitigar esses riscos. Contrate engenheiros estruturais para verificar as capacidades de carga do piso e perfurar o concreto, se necessário. Trabalhe com eletricistas licenciados para garantir que sua fonte de alimentação atenda aos requisitos exatos de tensão e amperagem da máquina, do resfriador e do coletor de pó. Aplique verificações rigorosas de conformidade do fornecedor antes de aceitar a entrega. O local de instalação deve ser completamente preparado, varrido e limpo antes da chegada do caminhão de amarração.
Siga as seguintes etapas práticas para finalizar sua decisão sobre o equipamento:
Solicite estudos de tempo específicos de fornecedores com base em seus arquivos DXF e STEP mais complexos para verificar os tempos de ciclo reais.
Exija amostras de corte personalizadas em seus materiais reais para inspecionar a qualidade da borda e o acúmulo de escória.
Audite a capacidade elétrica, o volume de ar comprimido e a espessura da fundação de concreto de sua instalação antes de assinar um pedido de compra.
Mapeie o espaço exato necessário para a máquina, compartimentos de segurança, preparação de matérias-primas e roteamento de peças acabadas.
R: Os compradores geralmente ignoram a compatibilidade do software com os sistemas ERP existentes. Subestimar os requisitos de energia e ventilação das instalações é outro erro frequente. Muitas lojas também compram com base apenas na potência máxima, em vez de analisar suas reais necessidades diárias de produção, espessuras de materiais e gargalos no manuseio de materiais.
R: Uma máquina a laser de fibra de alta qualidade normalmente dura de 10 a 15 anos sob condições operacionais padrão. A própria fonte de laser geralmente mantém desempenho máximo por cerca de 100.000 horas operacionais. O cumprimento rigoroso dos cronogramas de manutenção preventiva, especialmente em relação à óptica e aos trilhos-guia, prolonga significativamente a vida útil geral.
R: A maioria das máquinas combinadas padrão são projetadas para tubos redondos, quadrados e retangulares. Eles podem lidar com perfis abertos leves, como cantoneiras e canais. No entanto, eles geralmente não estão equipados para processar aço estrutural pesado, como grandes vigas H ou vigas I, devido aos limites de peso e folga do mandril.
R: A área ocupada varia de acordo com o modelo, mas uma máquina combinada padrão de 5 x 10 pés requer cerca de 400 a 600 pés quadrados. Isso inclui o espaço necessário para carregamento de matéria-prima, descarregamento de peças acabadas, mesas de troca, resfriador de água, coletor de pó e gabinete de segurança.
R: Os mandris pneumáticos usam ar comprimido para fornecer força de fixação forte e rápida e requerem manutenção mínima em ambientes sujos. Os mandris elétricos usam servomotores, oferecendo pressão de fixação programável e altamente precisa. Os mandris elétricos são melhores para tubos de paredes finas que podem quebrar sob forte pressão pneumática.
R: A fonte de laser funciona de forma idêntica a uma máquina independente. No entanto, o design do pórtico em uma máquina combinada às vezes é mais pesado para acomodar a funcionalidade dupla e o curso prolongado. Isso pode resultar em diferenças marginais de aceleração e velocidade em comparação com lasers planos dedicados de ultra-alta velocidade.
R: As rotinas diárias incluem a limpeza das lentes protetoras e a inspeção dos bicos de corte quanto a danos ou respingos. Os operadores devem verificar os níveis de fluido do resfriador e esvaziar os recipientes de extração de pó. Limpar os trilhos-guia lineares e lubrificar os mandris rotativos também são tarefas diárias essenciais.


