
Language
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-14 Origen: Sitio


Si camina por cualquier planta de fabricación concurrida hoy en día, verá los mismos cuellos de botella operativos. Los gerentes de planta enfrentan una grave escasez de mano de obra calificada. Los costos de las materias primas están aumentando rápidamente. Mientras tanto, el mercado exige mayores velocidades de producción y una precisión absoluta. Los métodos de fabricación tradicionales dependen en gran medida de la destreza manual y la resistencia física del soldador. Estos métodos más antiguos simplemente están luchando por seguir el ritmo de las crecientes presiones industriales.
La solución definitiva para escalar la producción sin sacrificar la calidad de los componentes es la Soldador Láser Robótico . Pasar de procesos de arco manuales a sistemas robóticos altamente automatizados ya no es un lujo reservado para plantas automotrices masivas. Es una necesidad fundamental para seguir siendo competitivo en el acelerado panorama industrial actual.
Esta guía completa explora exactamente qué procesos, materiales y flujos de trabajo complejos una configuración robótica puede automatizar con éxito. Veremos cómo esta tecnología se integra perfectamente en redes de fábricas más amplias. Finalmente, describiremos el retorno de la inversión final que los fabricantes pueden esperar de manera realista al realizar la actualización.
Automatización versátil: una configuración automatizada maneja mucho más que solo la soldadura física en sí. Agiliza activamente la manipulación de piezas, el seguimiento de costuras en tiempo real y la inspección de calidad posterior a la soldadura en todo el piso.
Dominio del material: los sistemas ópticos avanzados unen automáticamente metales complejos, altamente reflectantes y diferentes que los métodos tradicionales MIG o TIG normalmente deforman o destruyen.
Integración perfecta: los controladores inteligentes actuales se sincronizan fácilmente con ecosistemas de fabricación más amplios. Se comunican eficazmente con transportadores, sensores ópticos y otras células robóticas.
Alto retorno de la inversión: la inversión de capital inicial se compensa rápidamente con reducciones drásticas en el desperdicio de material, cero necesidad de rectificado posterior a la soldadura y tiempos de ciclo exponencialmente más rápidos.
Para evaluar el impacto de la automatización en un piso de fabricación, primero debe comprender la arquitectura fundamental del equipo. Un sistema de soldadura láser robótico es una integración de alta ingeniería de varios componentes centrales que trabajan al unísono. Consiste principalmente en un brazo articulado de múltiples ejes, una fuente láser de fibra de estado sólido de alta potencia, un cabezal de soldadura especializado con óptica de enfoque y tecnología de oscilación, y un controlador industrial centralizado.
¿Cómo se compara esto con una máquina manual independiente? Las diferencias en el rendimiento son asombrosas. El procesamiento manual ciertamente mejora la velocidad con respecto a la soldadura TIG tradicional. Sin embargo, agregar un brazo robótico introduce los elementos críticos de movimiento repetible, tiempo de funcionamiento continuo de la máquina y posicionamiento espacial avanzado. Un robot no experimenta fatiga del operador. No tiene manos inestables. En consecuencia, la primera soldadura ejecutada al comienzo de un turno de lunes es metalúrgicamente idéntica a la soldadura final producida un viernes por la noche.
En el corazón de este sistema se encuentra el control numérico por computadora. El software utiliza rutas digitales preprogramadas y de alta precisión para ejecutar uniones complejas sin intervención humana. Al dictar la potencia del láser, la posición focal y la velocidad de desplazamiento en tiempo real, el controlador garantiza una entrega de energía óptima en cada milímetro de la articulación.
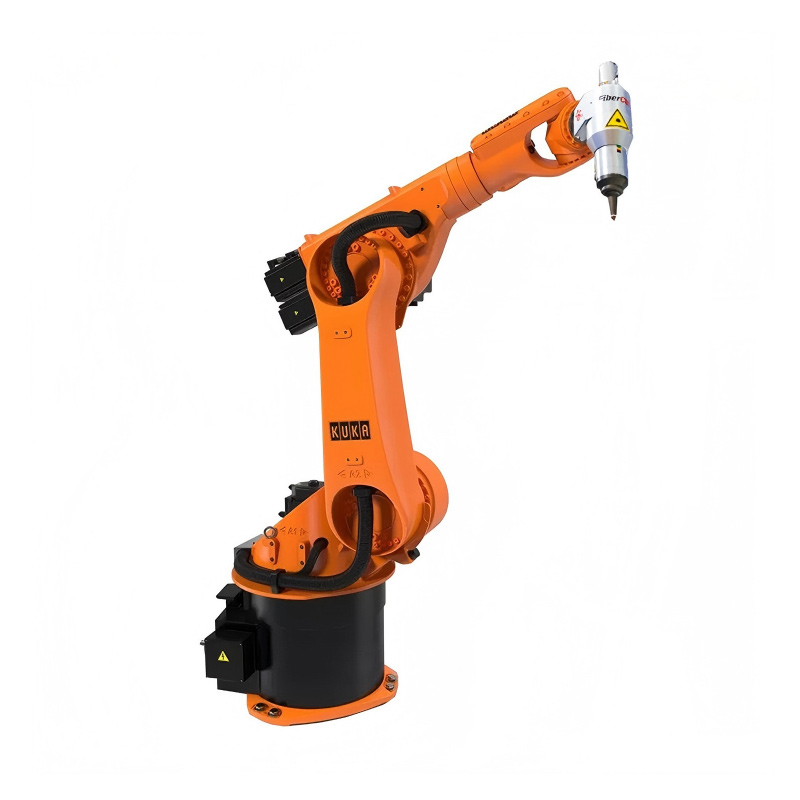
Uno de los beneficios más inmediatos de la automatización es la ejecución de soldaduras largas y continuas en componentes grandes. Piense en tanques de almacenamiento industriales, recintos HVAC o paneles estructurales. Los robots pueden automatizar estas costuras extendidas a velocidades de desplazamiento hasta diez veces más rápidas que la soldadura manual TIG o MIG. Debido a que el brazo mecánico mantiene una velocidad constante e inquebrantable, evita la acumulación de calor localizada. Esto evita quemaduras y garantiza una apariencia uniforme del cordón en toda la longitud del metal.
En la fabricación de chapa metálica, con frecuencia se requieren puntos de soldadura rápidos y repetitivos para mantener unidos los conjuntos antes del acabado final. Un sistema robótico automatiza este proceso reemplazando la soldadura por puntos de resistencia tradicional con precisión sin contacto. El cabezal láser salta entre puntos de coordenadas en fracciones de segundo. Debido a que el haz nunca toca físicamente la pieza, no hay que preocuparse por el desgaste de la herramienta ni la degradación del electrodo de cobre. El resultado es un proceso de virado altamente automatizado y sin mantenimiento.
Los operadores humanos a menudo luchan por mantener ángulos óptimos de la antorcha cuando navegan por piezas cilíndricas o de forma irregular. Esto conduce a una penetración inconsistente. Sin embargo, un brazo robótico de seis ejes maniobra sin esfuerzo alrededor de complejas estructuras tridimensionales. Al coordinar el movimiento del robot con posicionadores externos como mesas giratorias, el sistema automatiza la soldadura de marcos tubulares complejos y sistemas de escape. La viga permanece en todo momento perfectamente perpendicular a la junta.
La industria automotriz depende en gran medida de unir láminas planas de diferentes espesores, grados o materiales antes de estamparlas para darles la forma final. Este proceso se conoce como espacios en blanco soldados a medida. La automatización es absolutamente crítica aquí. Los sistemas robóticos unen perfectamente estas diferentes láminas con una soldadura de bajo perfil y alta resistencia. Esto permite a los ingenieros automotrices diseñar componentes de chasis que sean más gruesos en las áreas de carga y más delgados en otras partes. Optimiza el peso del vehículo sin comprometer el rendimiento en caso de colisión.
Trabajar manualmente con materiales ultrafinos es una tarea que provoca sudor. Se requiere una inmensa habilidad para gestionar la entrada de calor y evitar la deformación. A Precision Laser Welder automatiza esto completamente entregando energía altamente concentrada con una zona microscópica afectada por el calor. El controlador modula con precisión la frecuencia del pulso y la velocidad de desplazamiento. Esto permite que el sistema une acero inoxidable de calibre delgado y aluminio sin quemarse ni deformarse térmicamente, eliminando por completo la necesidad de gestión manual del calor.
A medida que industrias como la fabricación de baterías y la electrónica evolucionan rápidamente, ha surgido la necesidad de unir metales con puntos de fusión y conductividades térmicas muy diferentes. La automatización robótica controla estrictamente la termodinámica necesaria para soldar metales diferentes, como el cobre al aluminio. Al controlar la profundidad exacta del baño de fusión, el sistema crea fuertes uniones mecánicas y eléctricas. Evita la formación de compuestos intermetálicos frágiles que a menudo se ven en los procesos de arco manual.
Históricamente, los materiales altamente reflectantes como el aluminio, el cobre y el latón representaban un peligro importante para los equipos ópticos debido a la retrorreflexión del haz. Hoy en día, los láseres de fibra automatizados modernos están equipados con aisladores ópticos avanzados y tecnología de cabezal oscilante. Esta oscilación del haz dispersa la energía de forma segura. Además, permite que el sistema automatizado procese metales reflectantes de forma continua sin dañar el generador de fuente ni requerir intervención manual.
Para que una celda robótica alcance el máximo rendimiento, debe alimentarse continuamente. Estos sistemas rara vez funcionan de forma aislada. En cambio, están diseñados para funcionar dentro de un sistema sincronizado. Línea de producción automatizada . Al trabajar en conjunto con robots de recogida y colocación, cambiadores de paletas automatizados y cintas transportadoras, los materiales se alimentan continuamente a los dispositivos de sujeción. Mientras el láser procesa una pieza, la automatización externa descarga simultáneamente el producto terminado y sujeta la siguiente. Esto hace que las tasas de utilización de la máquina se acerquen al cien por cien.
Incluso con un mecanizado de alta precisión, las piezas pueden presentar ligeras variaciones dimensionales o espacios de ajuste. La automatización sólo es eficaz si puede adaptarse a estas inconsistencias del mundo real. Las cámaras de visión integradas y los sensores táctiles automatizan el proceso de alineación. Al escanear la unión antes y durante la soldadura real, el robot ajusta automáticamente su trayectoria en tiempo real para compensar la distorsión térmica o imprecisiones menores en las herramientas. El haz permanece exactamente centrado en la costura.
El control de calidad es tradicionalmente un cuello de botella manual que requiere mucho tiempo. En una configuración moderna, la célula robótica se puede integrar directamente con herramientas de inspección óptica automatizadas o escáneres de perfiles tridimensionales. Estos sensores verifican la integridad de la soldadura, miden el ancho del cordón y verifican la porosidad de la superficie inmediatamente después de que se completa el ciclo. Al automatizar el control de calidad, los fabricantes pueden identificar y aislar instantáneamente las piezas defectuosas, evitando que sigan avanzando en la línea.
Si observamos el panorama manufacturero actual, se está produciendo un cambio masivo en las fábricas de todo el mundo. La industria se está alejando rápidamente de la ejecución ciega y repetitiva hacia ecosistemas de fabricación inteligentes y adaptativos. Impulsada por el crecimiento explosivo de las gigafábricas de vehículos eléctricos y la modernización aeroespacial, la demanda de una unión impecable y de alta velocidad nunca ha sido tan alta. Estamos viendo una clara tendencia en la que incluso los talleres de tamaño mediano están adoptando la automatización sólo para sobrevivir a una grave escasez de mano de obra. Además, la inteligencia artificial está empezando a desempeñar un papel tangible. Los algoritmos de IA ahora analizan datos acústicos y térmicos en tiempo real para ajustar de forma autónoma los parámetros de soldadura sobre la marcha. Esta capacidad predictiva previene defectos antes de que ocurran, lo que representa la próxima gran frontera en la tecnología de fabricación.
La escasez mundial de soldadores manuales altamente calificados es un importante obstáculo para el crecimiento de la producción en todo el sector manufacturero. La automatización aborda directamente este problema. En lugar de requerir un maestro artesano para cada estación, un operador capacitado puede supervisar múltiples células robóticas automatizadas simultáneamente. Esto reduce drásticamente los costos de mano de obra directa por pieza. También garantiza que se cumplan los cronogramas de producción independientemente de las fluctuaciones del mercado laboral local.
La soldadura por arco tradicional a menudo deja salpicaduras y perlas voluminosas y antiestéticas que requieren un esmerilado y pulido manual que requiere mucha mano de obra antes de pintar. porque un La máquina de soldadura láser produce juntas limpias y altamente enfocadas, y automatiza la necesidad de estos procesos de acabado secundario. Esto elimina la enorme cantidad de tiempo dedicado al retrabajo. También reduce significativamente los gastos en consumibles abrasivos como muelas abrasivas y discos de láminas.
El error humano conduce inevitablemente a un aporte de calor inconsistente, lo que da como resultado piezas deformadas y ensamblajes rechazados. La absoluta repetibilidad de una configuración robótica garantiza un resultado perfecto en todo momento, siempre que las piezas estén fijadas correctamente. Al mantener un control estricto sobre la entrada de energía ciclo tras ciclo, la automatización reduce las tasas de desperdicio a casi cero. Esto ahorra un capital sustancial en materias primas desperdiciadas.
| Métrico | Manual Soldadura TIG y MIG | Soldadura Láser Robótica |
|---|---|---|
| Velocidad de procesamiento | Moderado a lento | Hasta 10 veces más rápido |
| Rectificado posterior a la soldadura | Altamente requerido | Rara vez es necesario |
| Zona afectada por el calor | Grande | Mínimo |
| Dependencia Laboral | Requiere artesanos altamente calificados | Un operador supervisa varias células |
| Tasa de chatarra | Variable | Cerca de cero |
Seleccionar el brazo robótico correcto es una cuestión de física y planificación de instalaciones. Los gerentes de planta deben evaluar la capacidad de carga útil para garantizar que el brazo pueda soportar de manera segura el peso del pesado cabezal óptico y cualquier sensor de visión integrado. Busque un robot industrial de seis ejes con un alcance que oscila entre 1400 milímetros y 2000 milímetros. Esto garantiza que el brazo pueda acceder a todas las juntas de las piezas fabricadas más grandes. Además, la huella física del recinto de seguridad Clase 1 debe coincidir con el espacio disponible sin interrumpir el flujo de material actual.
La potencia del láser dicta directamente la velocidad de procesamiento y la profundidad de penetración. Una fuente de fibra de onda continua de 1500 W suele ser suficiente para automatizar chapas finas de hasta 2 milímetros de espesor y productos de consumo cosméticos. Por el contrario, para una penetración profunda en componentes automotrices pesados o materiales altamente reflectantes como el cobre, los fabricantes deberían optar por fuentes de energía de 3000 W o más. Hacer coincidir la potencia en vatios con su material le garantiza alcanzar los tiempos de ciclo requeridos sin sobrecargar el equipo.
El hardware es tan efectivo como el software que lo controla. Al configurar una nueva línea, la facilidad de programación es un factor crítico. Las instalaciones deben priorizar el software de programación fuera de línea intuitivo. Esto permite a los ingenieros simular y generar rutas a partir de modelos de diseño asistidos por computadora en una PC sin detener la máquina física. Los modernos controles remotos con interfaces gráficas fáciles de usar hacen que sea mucho más rápido para el personal de piso realizar microajustes sobre la marcha.
La integración de la automatización robótica ofrece beneficios mucho más allá de simplemente unir dos piezas de metal. Automatiza la eficiencia, impone un estricto control de calidad y, en última instancia, garantiza la rentabilidad a largo plazo. Al eliminar los cuellos de botella del trabajo manual, erradicar el rectificado posterior a la soldadura y reducir drásticamente los desechos, los fabricantes pueden escalar su producción para satisfacer las demandas del mercado moderno.
Ya sea que su instalación produzca dispositivos médicos microscópicos o componentes pesados de chasis de automóviles, la integración de un CNC Laser Welder en un flujo de trabajo de producción sincronizado es el camino más claro para preparar su negocio para el futuro.
Deje de permitir que la escasez de mano de obra y los ciclos de producción lentos limiten su crecimiento. Es hora de mejorar su taller con automatización de nivel industrial. Visite DP Laser para explorar nuestra serie AP de alto rendimiento y soluciones de líneas de producción automatizadas. Póngase en contacto con nuestro equipo de ingeniería hoy para solicitar un cálculo personalizado del retorno de la inversión adaptado a sus instalaciones específicas y dé el primer paso hacia una fabricación inteligente y altamente rentable.
Absolutamente. Si bien la robótica se asocia tradicionalmente con la producción en masa, el moderno software de programación fuera de línea y las herramientas modulares de cambio rápido hacen que sea muy eficiente automatizar incluso lotes pequeños. Los operadores pueden cambiar entre diferentes programas de piezas en cuestión de segundos, lo que lo hace ideal para talleres de trabajo personalizados.
El gasto de capital inicial para un sistema robótico es mayor que el de las máquinas manuales independientes. Sin embargo, la inversión es muy justificable. Debido al aumento exponencial del rendimiento, la eliminación del posprocesamiento y la reducción de la dependencia de la mano de obra directa, el retorno de la inversión generalmente se logra dentro de 12 a 24 meses para la mayoría de las instalaciones.
No. Las interfaces robóticas modernas y las consolas de programación avanzadas han simplificado drásticamente el proceso de programación. Las instalaciones no necesitan contratar ingenieros en robótica especializados. El personal de soldadura o los operadores de máquinas existentes pueden recibir formación rápidamente para operar, gestionar y ajustar el sistema automatizado.
Sí, cuando se integra correctamente. Los sistemas automatizados están alojados dentro de recintos de seguridad Clase 1 equipados con estrictos enclavamientos de seguridad. Estos recintos protegen completamente a los trabajadores de la radiación dañina, los destellos brillantes y los humos peligrosos, creando un entorno general de fábrica significativamente más seguro y limpio.
Si bien los láseres de fibra son increíblemente versátiles, ciertos materiales plantean desafíos. Los materiales con un contenido de carbono extremadamente alto, como el hierro fundido, son propensos a agrietarse debido a las rápidas velocidades de enfriamiento asociadas con el procesamiento láser. Además, los metales con bajo punto de ebullición, como el zinc o el magnesio, requieren un control de parámetros altamente especializado para evitar salpicaduras y porosidad excesivas.
Con el moderno software de programación fuera de línea, se puede programar una pieza completamente nueva en un entorno virtual en tan solo unas horas sin detener la producción. Una vez que el programa se transfiere a la máquina, ajustar la ruta física en el taller generalmente toma menos de treinta minutos.


