
Language
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-30 Origine : Site


Les ateliers de fabrication en pleine croissance sont constamment confrontés à un exercice d’équilibre difficile. Vous souhaitez étendre les capacités de service en ajoutant le traitement des tubes et des conduites, mais vous devez gérer avec soin un capital et un espace au sol limités. Déterminer si l’investissement dans une machine à double usage résout les goulots d’étranglement de la production ou crée un point de défaillance unique est une décision majeure. Un point de défaillance unique peut limiter votre débit global, perturber les stations de soudage en aval et réduire les délais de livraison.
Ce guide fournit un cadre pratique pour évaluer le volume de l'atelier, la combinaison de matériaux et les contraintes des installations. Nous examinerons les spécifications de l’équipement, définirons les besoins en espace au sol et mettrons en évidence les erreurs d’achat courantes. En analysant ces facteurs, vous pouvez prendre une décision d'achat fondée sur des preuves qui correspond à vos objectifs de production et assure le fonctionnement efficace de votre atelier.
Les machines intégrées permettent généralement d'économiser 30 à 40 % d'espace au sol par rapport aux unités autonomes, mais nécessitent une planification de production stricte pour éviter les goulots d'étranglement du flux de travail.
La puissance du laser (kW) doit être spécifiée sur la base des matériaux les plus épais et les plus fréquemment traités pour les profils plats et structurels, plutôt que sur la base des allégations marketing de pointe.
Les fonctionnalités d'automatisation, en particulier les mandrins pneumatiques et le chargement semi-automatique, sont essentielles pour obtenir un retour sur investissement dans des environnements de fabrication à forte diversité et à faible volume.
La qualité de fabrication des machines, y compris la rigidité du portique et la précision du positionnement, dicte la fiabilité à long terme et la cohérence des tolérances des pièces.
Comprendre votre demande réelle de production est la première étape. Vous devez calculer le rapport actuel entre le traitement des tôles plates et le traitement des tubes et tuyaux. Fiez-vous aux données de production historiques plutôt qu’aux capacités ambitieuses. Extrayez les données de routage de votre système ERP au cours des douze derniers mois. Catégorisez les heures exactes de broche ou le temps d'arc passé à traiter des tôles plates par rapport aux profils structurels. Ce ratio détermine si une machine à double usage sera suffisamment utilisée quotidiennement pour justifier l’espace au sol.
Ensuite, identifiez les coûts importants liés à l’externalisation de votre découpe de tubes. Calculez les dépenses mensuelles payées aux fournisseurs externes pour le traitement des profils structurels. Comparez ces coûts d’externalisation avec la capture potentielle de marge liée au travail en interne. Tenez compte de la réduction des délais de livraison, de l’élimination des frais d’expédition et de la réduction des stocks de travaux en cours. L’établissement d’un seuil minimum d’utilisation est nécessaire. Vous devez savoir exactement combien d’heures par semaine la machine doit fonctionner pour atteindre le seuil de rentabilité avec le paiement mensuel de l’équipement.
L'espace est un atout précieux dans tout atelier de fabrication. Un avantage majeur d'un La machine de découpe laser intégrée est son encombrement compact. Comparez la superficie requise pour un laser à plat autonome et un laser à tube séparé par rapport à une seule unité combinée. L'unité combinée permet généralement d'économiser beaucoup d'espace au sol. Cependant, vous devez tenir compte de l'ensemble de l'empreinte opérationnelle, et pas seulement des dimensions de la machine.
Planifiez soigneusement vos flux de travail de manutention. Les machines double format nécessitent des zones de transit complexes. Vous avez besoin d'un espace dédié pour les palettes de tôles plates et de racks en porte-à-faux séparés pour les tubes bruts. Assurez-vous que l’accès des chariots élévateurs n’est pas obstrué pour les deux zones de chargement. Planifiez le routage des pièces finies. Les pièces coupées à plat et les tubes traités suivent souvent des chemins en aval différents, tels que le pliage par presse plieuse ou le soudage robotisé. L'aménagement de votre magasin doit s'adapter à ces flux de travail divergents sans créer d'embouteillages.
| métrique de production | de découpe de tubes d'externalisation | Machine intégrée interne |
|---|---|---|
| Délai de mise en œuvre | 1 à 3 semaines selon le carnet de commandes des fournisseurs | Traitement à la demande (le jour même ou le lendemain) |
| Contrôle de qualité | Dépend de l'inspection par un tiers | Vérification et ajustement internes immédiats |
| Manutention des matériaux | Nécessite la réception, le déballage et la mise en scène | Directement du support de matières premières au banc de machine |
| Capture de marge | Faible (marquage du fournisseur payant) | Élevé (capture de la pleine valeur de fabrication) |
Une machine intégrée nécessite une dépense d’investissement initiale inférieure à celle de l’achat de deux machines distinctes de qualité industrielle. Vous n’achetez qu’une seule source laser, un refroidisseur d’eau et un système d’extraction de poussière. Cette infrastructure partagée crée des gains d’efficacité immédiats. Les routines de maintenance sont centralisées autour d’un seul équipement. Les opérateurs n'ont besoin d'apprendre qu'une seule interface logicielle et un ensemble de tâches de maintenance préventive quotidiennes.
Ces machines s'adaptent parfaitement aux ateliers traitant d'un mix de produits élevé mais d'un volume global par format inférieur. Si votre calendrier de production nécessite de couper des feuilles pendant quatre heures et des tubes pendant quatre heures par jour, une machine combinée maximise l'utilisation de vos actifs. Vous évitez d’avoir un tube laser dédié inactif pendant la moitié de la semaine.
Les environnements de production à grand volume bénéficient souvent de machines distinctes. Le principal avantage est la redondance et l’atténuation des risques. Si une machine combinée tombe en panne pour un remplacement de lentille programmé ou un entretien imprévu, toutes les opérations de découpe s'arrêtent. Des machines séparées empêchent ce point de défaillance unique. Si le plateau tombe en panne, vous pouvez toujours traiter des profilés structurels.
Le traitement parallèle est un autre avantage majeur. Vous pouvez exécuter simultanément des travaux de feuilles à grand volume et de gros lots de tubes sans conflits de planification. Des machines séparées permettent également des flux de travail dédiés aux opérateurs. Les opérateurs peuvent optimiser leurs configurations pour des formats de matériaux spécifiques sans changer constamment de montage ni changer les mâchoires du mandrin.
Lors de la sélection d'un découpeuse laser de feuilles et de tubes , la sécurité et la configuration dictent l'aménagement de votre atelier. Les configurations à lit ouvert offrent un accès plus facile pour le chargement de matériaux de taille irrégulière via un pont roulant. Cependant, ils exposent les opérateurs à des rayonnements dispersés et à des fumées de coupe dangereuses. Les cabines de sécurité entièrement fermées constituent la norme industrielle pour les environnements de production élevée.
Ces boîtiers comportent généralement des tables d'échange pour la section à plat. Les tables d'échange permettent aux opérateurs de décharger les pièces finies pendant que la machine coupe la feuille suivante, réduisant ainsi considérablement les temps d'inactivité. Pour maximiser l'efficacité d'un système fermé, suivez ces étapes de flux de travail :
Placez les paquets de matières premières directement à côté de la zone de chargement avant le début du quart de travail.
Programmez le logiciel d'imbrication pour alterner entre les imbrications de feuilles de longue durée et les travaux de tubes rapides afin d'équilibrer les temps de déchargement de l'opérateur.
Désignez un manutentionnaire dédié pour nettoyer les tables d'échange pendant que l'opérateur principal surveille la tête de coupe et les pressions des gaz.
Mettez en œuvre un système Kanban visuel pour les bacs à ferraille afin de garantir qu'ils sont vidés avant qu'ils n'interfèrent avec le mouvement de la table navette.
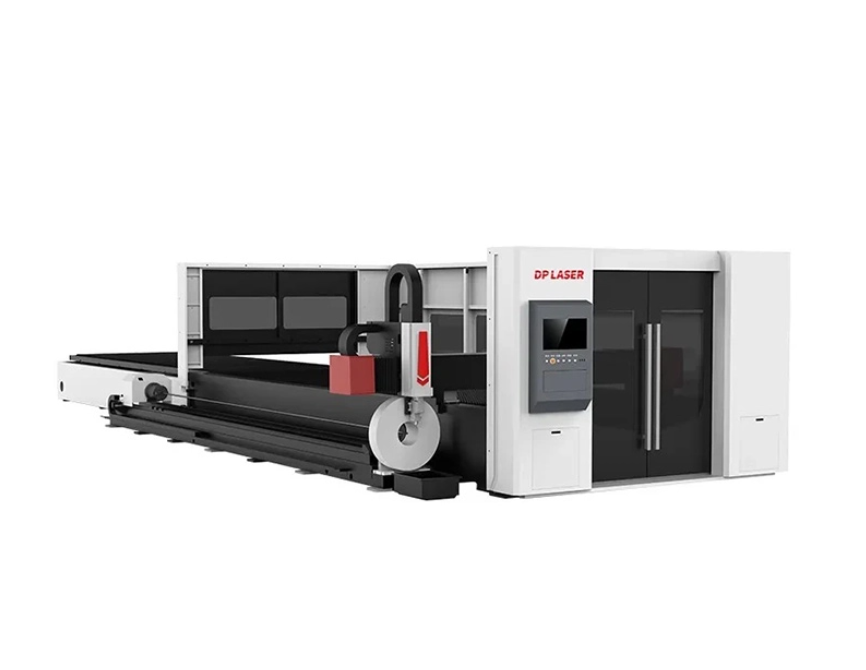
Les lasers à fibre dominent la fabrication métallique moderne. Ils ont entièrement remplacé les anciens systèmes CO2 pour couper les métaux standards. Les sources de fibres offrent une efficacité énergétique supérieure, une maintenance réduite et des vitesses de coupe plus rapides dans les matériaux fins à moyens. Lors de la spécification d'un Machine de découpe laser de feuilles et de tubes , l'adaptation de la puissance nominale en kW à vos matériaux spécifiques n'est pas négociable. Une source de 3 kW gère efficacement l’acier au carbone fin et l’aluminium. Si vous traitez fréquemment de l'acier inoxydable épais ou des tuyaux structurels à parois épaisses, vous aurez besoin de 6 kW, 12 kW ou plus.
Les mesures de précision déterminent la qualité de vos pièces finies. Évaluez la précision du positionnement, qui doit généralement être d’environ ±0,03 mm. La répétabilité garantit que la millième partie correspond exactement à la première partie. Vous devez équilibrer la vitesse de coupe et la qualité des bords. Pousser une machine jusqu'à ses limites d'épaisseur maximale entraîne souvent une distorsion thermique, une forte accumulation de scories et des bords rugueux. Testez toujours vos matériaux réels pendant la phase d’évaluation plutôt que de vous fier aux coupes de test des fournisseurs.
La construction physique de la machine dicte sa durée de vie. Utilisez une liste de contrôle d’inspection pré-achat stricte. Évaluez d’abord la rigidité du portique. Un portique léger vibre à grande vitesse, provoquant des coupures irrégulières et une usure prématurée des composants d'entraînement. Recherchez des bancs de machines soudés robustes qui ont été soulagés thermiquement. Ce processus de fabrication empêche le châssis de se déformer avec le temps lorsque la machine subit des charges dynamiques.
Inspectez les rails de guidage linéaires et les systèmes à crémaillère et pignon. Ces composants sont à l’origine du mouvement et doivent provenir de fabricants réputés. Vérifiez les marques de servomoteurs. Les servomoteurs à couple élevé assurent une accélération et une décélération rapides, ce qui est vital pour les trajectoires de coupe complexes et les angles vifs. La fiabilité à long terme dépend entièrement de la qualité de ces composants fondamentaux.
Votre machine doit gérer vos tailles de matières premières standard sans travail de préparation excessif. Les capacités de feuilles standard varient généralement de 5 x 10 pieds à 6 x 12 pieds. Assurez-vous que le lit gère les draps pleine grandeur sans aucun repositionnement nécessaire. Le repositionnement introduit des erreurs d’alignement et fait perdre un temps de production précieux.
Les paramètres de coupe des tubes nécessitent un examen minutieux. Vérifiez le diamètre maximal autorisé du tube et la longueur minimale/maximale du tube. Vérifiez la capacité de poids par mètre. Les tuyaux structurels à parois épaisses peuvent facilement surcharger un axe rotatif standard, provoquant une panne des servomoteurs. Assurez-vous que le logiciel de la machine et les mandrins sont compatibles avec les profils ouverts comme les cornières et les profilés en acier, et pas seulement avec les tubes ronds ou carrés.
Le mandrin rotatif est le cœur du mécanisme de coupe de tubes. Vous devez choisir entre des mandrins pneumatiques et électriques. Les mandrins pneumatiques offrent une force de serrage forte et constante et sont très durables dans les environnements sales. Les mandrins électriques offrent une précision programmable supérieure et des capacités d'auto-centrage, vous permettant d'ajuster la pression de serrage pour les tubes à paroi mince qui pourraient autrement s'écraser.
L'automatisation de la manutention des matériaux a un impact direct sur vos temps de cycle. Le chargement manuel est physiquement exigeant et ralentit la production. Les systèmes de chargement semi-automatique réduisent la fatigue de l'opérateur et maintiennent la machine en fonctionnement continu. Les transitions fluides entre les matériaux plats et structurels dépendent fortement de l'efficacité avec laquelle votre équipe peut charger le stock brut.
| Type de mandrin | Force de serrage | Précision et contrôle | Meilleure application |
|---|---|---|---|
| Mandrin pneumatique | Haut et fixe | Modéré (centrage mécanique) | Tuyaux à paroi épaisse, acier de construction épais, environnements sales |
| Mandrin électrique | Variable et programmable | Élevé (centrage servocommandé) | Aluminium à paroi mince, extrusions délicates, pièces de haute précision |
Le matériel est aussi efficace que le logiciel qui le contrôle. L'évaluation des capacités du logiciel d'imbrication est une étape obligatoire. Le logiciel fourni doit gérer efficacement à la fois l’imbrication de feuilles 2D et les intersections complexes de tubes 3D. Un mauvais logiciel d’imbrication gaspille des matières premières et crée des déchets inutiles. Recherchez un logiciel qui optimise automatiquement les trajectoires de coupe pour réduire le temps de déplacement de la tête et prend en charge la coupe en ligne commune pour économiser le gaz d'assistance.
Considérez le potentiel d’intégration ERP et MES. Moderne Les équipements de fabrication métallique doivent communiquer de manière transparente avec les systèmes de gestion de votre atelier. Le suivi des coûts des travaux, du rendement des matériaux et des taux d'utilisation des machines en temps réel vous donne un avantage concurrentiel. Ces données vous permettent de deviser les travaux avec plus de précision, d'identifier les goulots d'étranglement cachés de la production et de planifier une maintenance préventive sans interrompre les cycles de production majeurs.
De nombreux commerçants commettent des erreurs évitables lors du processus d’achat. L’erreur la plus courante consiste à sur-spécifier la puissance laser maximale tout en sous-investissant dans l’automatisation de la manutention des matériaux. Un laser de 15 kW est inutile s’il reste inutilisé en attendant qu’un opérateur charge manuellement de lourdes plaques d’acier avec un chariot élévateur. Équilibrez votre budget entre la puissance de coupe et les systèmes de chargement automatisés pour garantir que le faisceau laser reste allumé.
Une autre erreur fréquente consiste à ignorer les capacités des équipements périphériques. Les unités d'extraction de poussière sous-dimensionnées ne parviennent pas à capter les fumées dangereuses, créant un environnement de travail dangereux et recouvrant votre atelier de fine poussière métallique. Des refroidisseurs d'eau inadéquats ne peuvent pas maintenir des températures optimales pendant les longues périodes de coupe en été, ce qui entraîne des arrêts thermiques de la source laser. Vérifiez toujours que les périphériques sont conçus pour la sortie continue maximale de la machine.
L’exploitation d’un laser de haute puissance nécessite une surveillance stricte des consommables quotidiens. Vous devez suivre les taux d'utilisation des buses en cuivre, des anneaux en céramique et des lentilles de protection. Une lentille de protection sale absorbera rapidement l’énergie laser, se brisera et détruira potentiellement les optiques de focalisation coûteuses à l’intérieur de la tête de coupe. Établissez une routine d’inspection quotidienne pour éviter cela.
La consommation de gaz d’assistance est un autre facteur opérationnel majeur. La découpe à l'azote fournit un bord propre et sans oxyde, prêt pour le soudage, mais elle consomme d'énormes volumes de gaz à haute pression. La coupe à l'oxygène est plus lente et laisse une couche d'oxyde, mais utilise beaucoup moins de gaz. De nombreux ateliers se tournent désormais vers la découpe à l'air comprimé à haute pression pour les matériaux minces afin de réduire les dépenses en gaz. Vous devez évaluer la capacité de votre installation à fournir ces gaz de manière constante.
Utiliser une machine à double usage implique une courbe d’apprentissage abrupte. Le risque d’erreur de l’opérateur est élevé lors de la transition entre les modes de coupe à plat et rotatif. UN La découpeuse laser de tôle nécessite des réglages de distance focale, des distances de sécurité et des pressions de gaz d'assistance différents de ceux d'une découpeuse laser de tôle. découpeur laser de tubes . Des erreurs lors de la configuration peuvent entraîner des collisions coûteuses entre la tête de coupe et le matériau, entraînant des jours d'arrêt.
Atténuez ce risque en exigeant des listes de contrôle complètes pour la formation des fournisseurs. La formation doit couvrir les protocoles de sécurité, les réglages manuels de la distance focale, le centrage du faisceau laser et les procédures d'arrêt d'urgence. Obtenez un accord de niveau de service qui comprend un support technique continu. Désignez des programmeurs internes spécialisés qui comprennent parfaitement le logiciel d’imbrication. Ne comptez pas sur un seul opérateur ; former plusieurs membres de l’équipe pour assurer un fonctionnement continu sur tous les quarts de travail.
Les retards d’installation peuvent gravement perturber votre calendrier de production. Des problèmes inattendus surviennent souvent en raison d’une stabilité insuffisante des fondations. Les découpeuses laser à grande vitesse génèrent des forces dynamiques importantes lorsque le portique lourd accélère à 2G ou plus. Si le sol en béton est trop fin ou manque de barres d'armature, les vibrations ruineront la précision de votre coupe et feront sortir la machine de son équerre.
Effectuer des audits rigoureux du site avant l’installation pour atténuer ces risques. Embauchez des ingénieurs en structure pour vérifier les capacités de charge du plancher et carottez le béton si nécessaire. Travaillez avec des électriciens agréés pour vous assurer que votre alimentation électrique répond aux exigences exactes en matière de tension et d'ampérage de la machine, du refroidisseur et du dépoussiéreur. Appliquez des contrôles stricts de conformité des fournisseurs avant d’accepter la livraison. Le site d'installation doit être complètement préparé, balayé et dégagé avant l'arrivée du camion de montage.
Prenez les mesures concrètes suivantes pour finaliser votre décision en matière d’équipement :
Demandez des études de temps spécifiques auprès de fournisseurs basées sur vos fichiers DXF et STEP les plus complexes pour vérifier les temps de cycle réels.
Exigez des échantillons de découpe personnalisés sur les matériaux de votre atelier afin d'inspecter la qualité des bords et l'accumulation de scories.
Vérifiez la capacité électrique de votre installation, le volume d'air comprimé et l'épaisseur des fondations en béton avant de signer un bon de commande.
Cartographiez l'espace au sol exact requis pour la machine, les enceintes de sécurité, le stockage des matières premières et l'acheminement des pièces finies.
R : Les acheteurs ignorent souvent la compatibilité des logiciels avec les systèmes ERP existants. La sous-estimation des besoins en énergie et en ventilation des installations est une autre erreur fréquente. De nombreux magasins achètent également uniquement en fonction de la puissance maximale plutôt que d'analyser leurs besoins de production quotidiens réels, l'épaisseur des matériaux et les goulots d'étranglement liés à la manutention des matériaux.
R : Une machine laser à fibre de haute qualité dure généralement 10 à 15 ans dans des conditions de fonctionnement standard. La source laser elle-même maintient généralement des performances optimales pendant environ 100 000 heures de fonctionnement. Le strict respect des calendriers de maintenance préventive, notamment en ce qui concerne les optiques et les rails de guidage, prolonge considérablement la durée de vie globale.
R : La plupart des machines combinées standard sont conçues pour les tubes ronds, carrés et rectangulaires. Ils peuvent gérer des profils ouverts légers comme des cornières et des canaux. Cependant, ils ne sont généralement pas équipés pour traiter des aciers de construction lourds comme de grandes poutres en H ou en I en raison des limites de poids et du jeu des mandrins.
R : L'encombrement varie selon le modèle, mais une machine combinée standard de 5 x 10 pieds nécessite environ 400 à 600 pieds carrés. Cela comprend l'espace nécessaire pour le chargement des matières premières, le déchargement des pièces finies, les tables d'échange, le refroidisseur d'eau, le dépoussiéreur et l'enceinte de sécurité.
R : Les mandrins pneumatiques utilisent de l'air comprimé pour fournir une force de serrage forte et rapide et nécessitent un minimum d'entretien dans des environnements sales. Les mandrins électriques utilisent des servomoteurs, offrant une pression de serrage programmable et très précise. Les mandrins électriques conviennent mieux aux tubes à paroi mince qui pourraient s'écraser sous une forte pression pneumatique.
R : La source laser fonctionne de la même manière qu’une machine autonome. Cependant, la conception du portique sur une machine combinée est parfois plus lourde pour s'adapter à la double fonctionnalité et au déplacement prolongé. Cela peut entraîner des différences marginales d’accélération et de vitesse par rapport aux lasers à plat dédiés à ultra-haute vitesse.
R : Les routines quotidiennes comprennent le nettoyage des lentilles de protection et l'inspection des buses de coupe pour déceler tout dommage ou éclaboussure. Les opérateurs doivent vérifier les niveaux de liquide du refroidisseur et vider les bacs d'extraction des poussières. Essuyer les rails de guidage linéaires et lubrifier les mandrins rotatifs sont également des tâches quotidiennes essentielles.


