
Language
Просмотры: 0 Автор: Редактор сайта Время публикации: 30 сентября 2026 г. Происхождение: Сайт


Растущие производственные цеха постоянно сталкиваются с трудностями при балансировании. Вы хотите расширить возможности обслуживания, добавив обработку труб и трубопроводов, но вам необходимо тщательно управлять ограниченным капиталом и площадями. Важным решением является определение того, устранят ли инвестиции в машину двойного назначения узкие места производства или создадут единую точку отказа. Одна-единственная точка отказа может снизить общую производительность, нарушить работу последующих сварочных станций и сократить сроки поставки.
Это руководство представляет собой практическую основу для оценки объема цеха, состава материалов и ограничений производственного объекта. Мы изучим характеристики оборудования, наметим требования к занимаемой площади и выделим распространенные ошибки при покупке. Анализируя эти факторы, вы можете принять обоснованное решение о покупке, которое соответствует вашим производственным целям и обеспечивает эффективную работу вашего магазина.
Интегрированные машины обычно экономят 30–40 % занимаемой площади по сравнению с отдельными агрегатами, но требуют строгого планирования производства, чтобы избежать узких мест в рабочем процессе.
Мощность лазера (кВт) должна указываться исходя из самых толстых и наиболее часто обрабатываемых материалов как для плоских, так и для структурных профилей, а не для пиковых маркетинговых заявлений.
Функции автоматизации, в частности пневматические патроны и полуавтоматическая загрузка, имеют решающее значение для достижения окупаемости инвестиций в условиях большого количества продукции и небольших объемов производства.
Качество сборки станка, включая жесткость портала и точность позиционирования, определяет долгосрочную надежность и постоянство допусков деталей.
Понимание фактического производственного спроса — это первый шаг. Вы должны рассчитать текущее соотношение обработки плоских листов к обработке труб и труб. Полагайтесь на исторические производственные данные, а не на желаемые возможности. Извлеките данные маршрутизации из вашей ERP-системы за последние двенадцать месяцев. Классифицируйте точные часы работы шпинделя или время включения дуги, затраченное на обработку плоских листов, по сравнению с конструкционными профилями. Это соотношение определяет, будет ли машина двойного назначения ежедневно использоваться достаточно, чтобы оправдать занимаемую площадь.
Затем определите, сколько стоит аутсорсинг резки труб. Рассчитайте ежемесячные расходы, выплачиваемые внешним поставщикам за обработку структурных профилей. Сравните эти затраты на аутсорсинг с потенциальной прибылью от выполнения работы внутри компании. Примите во внимание сокращение времени выполнения заказов, отсутствие платы за доставку и сокращение запасов незавершенного производства. Необходимо установить минимальный порог использования. Вам необходимо точно знать, сколько часов в неделю машина должна работать, чтобы окупить ежемесячную оплату оборудования.
Пространство — это ценный актив в любом производственном цехе. Главное преимущество встроенный станок для лазерной резки — это его компактность. Сравните площадь, необходимую для автономного планшетного лазера и отдельного трубчатого лазера, с одним комбинированным устройством. Комбинированный блок обычно экономит значительную площадь. Однако вы должны учитывать всю рабочую зону, а не только размеры машины.
Тщательно спланируйте рабочие процессы погрузочно-разгрузочных работ. Двухформатные машины требуют сложных площадок подготовки. Вам потребуется выделенное место для поддонов с плоскими листами и отдельные консольные стеллажи для необработанных труб. Обеспечьте беспрепятственный доступ погрузчика к обеим зонам погрузки. Спланируйте маршрутизацию готовых деталей. Плоские детали и обработанные трубы часто следуют по разным путям обработки, например, при гибке листогибочным прессом или роботизированной сварке. Планировка вашего магазина должна учитывать эти различные рабочие процессы, не создавая при этом пробок.
| Производственный метрический | аутсорсинг | Внутренняя интегрированная машина для резки труб |
|---|---|---|
| Время выполнения | От 1 до 3 недель в зависимости от очереди поставщиков | Обработка по требованию (в тот же день или на следующий день) |
| Контроль качества | Зависит от сторонней проверки | Немедленная внутренняя проверка и корректировка |
| Погрузочно-разгрузочные работы | Требуется получение, распаковка и подготовка | Прямо со стойки для сырья на станину машины |
| Захват маржи | Низкая (наценка платящего поставщика) | Высокая (полная стоимость производства) |
Интегрированная машина требует меньших первоначальных капитальных затрат по сравнению с покупкой двух отдельных машин промышленного класса. Вы покупаете только один лазерный источник, один водяной охладитель и одну систему пылеудаления. Эта общая инфраструктура обеспечивает немедленный выигрыш в эффективности. Процедуры технического обслуживания централизованы вокруг одной единицы оборудования. Операторам необходимо изучить только один программный интерфейс и один набор задач ежедневного профилактического обслуживания.
Эти машины идеально подходят для мастерских, работающих с большим ассортиментом продукции, но меньшим общим объемом каждого формата. Если ваш производственный график требует резки листов в течение четырех часов и труб в течение четырех часов в день, комбинированный станок позволит максимально использовать ваши активы. Вы избежите простоя специального лампового лазера в течение половины недели.
Крупносерийные производственные среды часто выигрывают от использования отдельных машин. Основным преимуществом является избыточность и снижение рисков. Если комбинированный станок выходит из строя из-за плановой замены линз или неожиданного технического обслуживания, все операции резки прекращаются. Отдельные машины предотвращают эту единственную точку отказа. Даже если планшет опустится, вы все равно сможете обрабатывать структурные профили.
Параллельная обработка — еще одно важное преимущество. Вы можете одновременно выполнять большие объемы листов и больших партий труб без конфликтов в расписании. Отдельные машины также позволяют выполнять отдельные рабочие процессы оператора. Операторы могут оптимизировать свои настройки для конкретных форматов материалов, не меняя постоянно приспособления или кулачки патрона.
При выборе Лазерная резка листов и труб , безопасность и конфигурация определяют планировку вашего цеха. Конфигурации с открытой платформой обеспечивают более легкий доступ для загрузки материалов нестандартных размеров с помощью мостового крана. Однако они подвергают операторов рассеянному излучению и опасным режущим газам. Полностью закрытые безопасные кабины являются отраслевым стандартом для высокопроизводительных сред.
Эти шкафы обычно оснащены сменными столами для планшетной секции. Сменные столы позволяют операторам выгружать готовые детали, пока машина режет следующий лист, что значительно сокращает время простоя. Чтобы максимизировать эффективность закрытой системы, выполните следующие шаги рабочего процесса:
Перед началом смены перегружайте пачки сырья, примыкающие непосредственно к зоне погрузки.
Запрограммируйте программное обеспечение для раскроя таким образом, чтобы он чередовал длительные раскладки листов и быстрые задания по раскрою труб, чтобы сбалансировать время разгрузки оператора.
Назначьте специального грузчика, который будет очищать сменные столы, в то время как основной оператор будет следить за режущей головкой и давлением газа.
Внедрите систему визуального канбана для контейнеров для мусора, чтобы гарантировать их опорожнение до того, как они начнут мешать движению челнока.
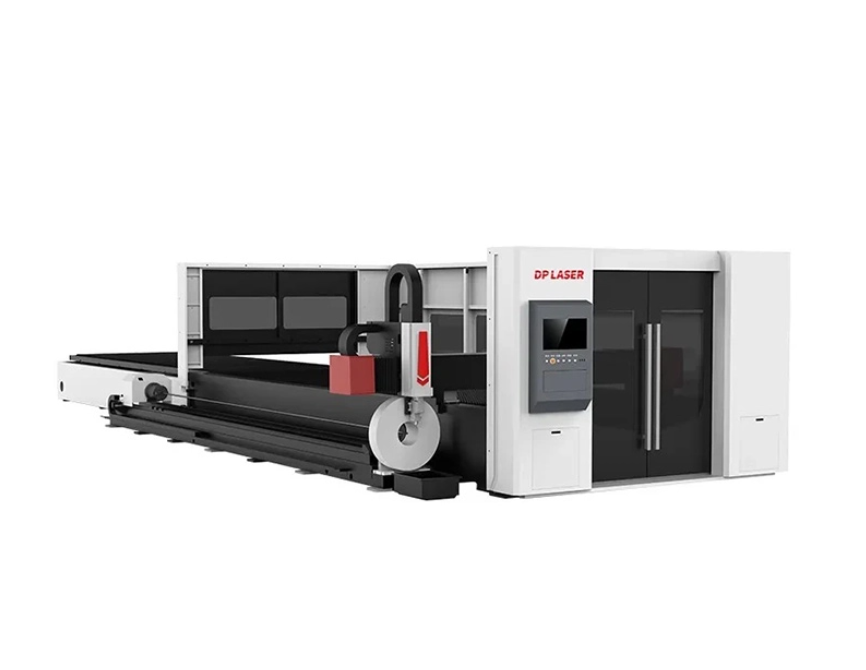
Волоконные лазеры доминируют в современном производстве металлов. Они полностью заменили устаревшие системы CO2 для резки стандартных металлов. Источники волокна обеспечивают превосходную энергоэффективность, меньшие затраты на техническое обслуживание и более высокую скорость резки тонких и средних материалов. При указании Станок для лазерной резки листов и труб , мощность которого соответствует вашим конкретным материалам, не подлежит обсуждению. Источник мощностью 3 кВт эффективно обрабатывает тонкую углеродистую сталь и алюминий. Если вы часто обрабатываете толстые конструкционные трубы из нержавеющей стали или толстостенные трубы, вам понадобится мощность 6 кВт, 12 кВт или выше.
Показатели точности определяют качество готовых деталей. Оцените точность позиционирования, которая обычно должна составлять около ±0,03 мм. Повторяемость гарантирует, что тысячная часть точно соответствует первой части. Вы должны сбалансировать скорость резки и качество кромки. Использование машины до максимального предела толщины часто приводит к термической деформации, сильному накоплению окалины и неровным краям. Всегда проверяйте фактические материалы на этапе оценки, а не полагайтесь на результаты испытаний поставщиков.
Физическая конструкция машины определяет срок ее службы. Используйте строгий контрольный список перед покупкой. Сначала оцените жесткость портала. Легкий портал вибрирует на высоких скоростях, что приводит к неровным резам и преждевременному износу компонентов привода. Ищите прочные сварные станины машин, прошедшие термическое снятие напряжений. Такой производственный процесс предотвращает коробление рамы с течением времени, поскольку машина испытывает динамические нагрузки.
Осмотрите линейные направляющие и реечные системы. Эти компоненты приводят в движение и должны быть получены от надежных производителей. Проверьте марку серводвигателя. Серводвигатели с высоким крутящим моментом обеспечивают быстрое ускорение и замедление, что жизненно важно для сложных траекторий резки и острых углов. Долгосрочная надежность полностью зависит от качества этих основных компонентов.
Ваша машина должна обрабатывать стандартные размеры сырья без чрезмерных подготовительных работ. Стандартная емкость листов обычно варьируется от 5x10 футов до 6x12 футов. Убедитесь, что кровать поддерживает полноразмерные простыни и не требует перестановки. Изменение положения приводит к ошибкам выравнивания и трате драгоценного производственного времени.
Параметры резки труб требуют тщательного изучения. Проверьте максимально допустимый диаметр трубки и минимальную/максимальную длину трубки. Проверьте грузоподъемность на метр. Толстостенные конструкционные трубы могут легко перегрузить стандартную поворотную ось, что приведет к выходу из строя серводвигателей. Убедитесь, что программное обеспечение станка и патроны совместимы с открытыми профилями, такими как угловой и стальной швеллер, а не только с круглыми или квадратными трубами.
Роторный патрон является сердцем механизма резки труб. Вам придется выбирать между пневматическими и электрическими патронами. Пневматические патроны обеспечивают высокую, постоянную силу зажима и очень долговечны в грязной среде. Электрические патроны обеспечивают превосходную программируемую точность и возможности самоцентрирования, позволяя регулировать давление зажима тонкостенных труб, которые в противном случае могут раздавиться.
Автоматизация обработки материалов напрямую влияет на продолжительность цикла. Ручная загрузка требует физических усилий и замедляет производство. Полуавтоматические системы загрузки снижают утомляемость оператора и обеспечивают непрерывную работу машины. Бесшовный переход между плоскими и конструкционными материалами во многом зависит от того, насколько эффективно ваша команда может загружать сырье.
| Тип патрона | Усилие зажима | Точность и контроль | Лучшее применение |
|---|---|---|---|
| Пневматический патрон | Высокий и фиксированный | Умеренный (механическое центрирование) | Толстостенная труба, толстая конструкционная сталь, загрязненная среда. |
| Электрический патрон | Переменный и программируемый | Высокий (центрирование с сервоприводом) | Тонкостенный алюминий, деликатные профили, высокоточные детали. |
Аппаратное обеспечение настолько эффективно, насколько эффективно управляющее им программное обеспечение. Оценка возможностей программного обеспечения для раскроя является обязательным шагом. Прилагаемое программное обеспечение должно эффективно обрабатывать как 2D-раскладку листов, так и сложные 3D-пересечения труб. Плохое программное обеспечение для раскроя приводит к потере сырья и образованию ненужных отходов. Ищите программное обеспечение, которое автоматически оптимизирует траектории резки, чтобы сократить время перемещения головки, и поддерживает резку по общей линии для экономии вспомогательного газа.
Рассмотрите потенциал интеграции ERP и MES. Современный Оборудование для производства металлов должно беспрепятственно взаимодействовать с системами управления вашим цехом. Отслеживание затрат на выполнение работ, выхода материала и коэффициентов использования оборудования в режиме реального времени дает вам конкурентное преимущество. Эти данные позволяют более точно рассчитывать заказы, выявлять скрытые узкие места производства и планировать профилактическое обслуживание, не прерывая основные производственные циклы.
Многие владельцы магазинов допускают ошибки, которых можно избежать, в процессе покупки. Самая распространенная ошибка — завышение пиковой мощности лазера при недостаточных инвестициях в автоматизацию обработки материалов. Лазер мощностью 15 кВт бесполезен, если он простаивает в ожидании, пока оператор вручную загрузит тяжелые стальные листы с помощью вилочного погрузчика. Сбалансируйте свой бюджет между мощностью резки и автоматизированными системами загрузки, чтобы лазерный луч оставался включенным.
Еще одна частая ошибка – игнорирование возможностей периферийного оборудования. Установки пылеудаления недостаточного размера не способны улавливать опасные пары, создавая небезопасную рабочую среду и покрывая ваш цех мелкой металлической пылью. Неподходящие водоохладители не могут поддерживать оптимальную температуру во время длительных рабочих смен летом, что приводит к отключению лазерных источников из-за перегрева. Всегда проверяйте, что периферийные устройства рассчитаны на максимальную непрерывную производительность устройства.
Эксплуатация мощного лазера требует строгого контроля за ежедневными расходными материалами. Необходимо отслеживать интенсивность использования медных насадок, керамических колец и защитных линз. Грязная защитная линза быстро поглотит энергию лазера, разобьется и потенциально разрушит дорогую фокусирующую оптику внутри режущей головки. Чтобы предотвратить это, установите порядок ежедневных проверок.
Дополнительный расход газа является еще одним важным эксплуатационным фактором. Резка азотом обеспечивает чистую, свободную от окислов кромку, готовую к сварке, но при этом потребляется огромное количество газа под высоким давлением. Резка кислородом происходит медленнее и оставляет оксидный слой, но при этом используется значительно меньше газа. Многие цеха в настоящее время переходят на резку тонких материалов сжатым воздухом под высоким давлением, чтобы снизить расходы на газ. Вы должны оценить способность вашего предприятия постоянно поставлять эти газы.
Эксплуатация машины двойного назначения требует сложного обучения. Риск ошибки оператора высок при переходе между режимами плоской и ротационной резки. А Лазерный резак листового металла требует других настроек фокусного расстояния, зазоров и давления вспомогательного газа, чем лазерный резак листового металла. трубчатый лазерный резак . Ошибки во время настройки могут привести к дорогостоящим столкновениям между режущей головкой и материалом, что приведет к простоям в течение нескольких дней.
Уменьшите этот риск, внедрив комплексные контрольные списки для обучения поставщиков. Обучение должно охватывать протоколы безопасности, ручную регулировку фокусного расстояния, центрирование лазерного луча и процедуры аварийной остановки. Заключите соглашение об уровне обслуживания, включающее постоянную техническую поддержку. Назначьте штатных специализированных программистов, которые глубоко разбираются в программном обеспечении для раскроя. Не полагайтесь на одного оператора; перекрестно обучать нескольких членов команды, чтобы обеспечить непрерывную работу во все смены.
Задержки с установкой могут серьезно нарушить ваш производственный график. Неожиданные проблемы часто возникают из-за недостаточной устойчивости фундамента. Высокоскоростные лазерные резаки создают значительные динамические силы, поскольку тяжелый портал ускоряется со скоростью 2G или выше. Если бетонный пол слишком тонкий или ему не хватает арматуры, вибрация снизит точность резки и приведет к выходу машины за пределы квадрата.
Проведите тщательный аудит объекта перед установкой, чтобы снизить эти риски. Наймите инженеров-строителей для проверки несущей способности пола и, при необходимости, просверлите бетон. Обратитесь к лицензированным электрикам, чтобы убедиться, что ваш блок питания точно соответствует требованиям по напряжению и силе тока, предъявляемым к машине, охладителю и пылесборнику. Обеспечьте строгие проверки соответствия поставщикам перед принятием поставки. Место установки должно быть полностью подготовлено, подметено и расчищено до прибытия такелажного грузовика.
Чтобы окончательно принять решение об оборудовании, выполните следующие действия:
Запросите у поставщиков конкретные исследования времени на основе ваших самых сложных файлов DXF и STEP, чтобы проверить фактическое время цикла.
Потребуйте специальные образцы для резки материалов, используемых в вашем цеху, чтобы проверить качество кромок и накопление окалины.
Перед подписанием заказа на поставку проверьте электрическую мощность вашего объекта, объем сжатого воздуха и толщину бетонного фундамента.
Наметьте точную площадь, необходимую для установки машины, защитных ограждений, размещения сырья и маршрутизации готовых деталей.
О: Покупатели часто игнорируют совместимость программного обеспечения с существующими ERP-системами. Еще одной распространенной ошибкой является недооценка требований к мощности и вентиляции объекта. Многие магазины также совершают покупки, основываясь исключительно на максимальной мощности, а не на анализе фактических ежедневных производственных потребностей, толщины материала и узких мест при транспортировке материалов.
Ответ: Высококачественный волоконный лазер обычно служит от 10 до 15 лет при стандартных условиях эксплуатации. Сам лазерный источник обычно сохраняет максимальную производительность в течение примерно 100 000 часов работы. Строгое соблюдение графиков профилактического обслуживания, особенно оптики и направляющих, значительно продлевает общий срок службы.
Ответ: Большинство стандартных комбинированных машин предназначены для обработки круглых, квадратных и прямоугольных труб. Они могут обрабатывать легкие открытые профили, такие как угловой профиль и швеллер. Однако они, как правило, не приспособлены для обработки тяжелой конструкционной стали, такой как большие двутавровые или двутавровые балки, из-за ограничений по весу и зазору в патроне.
Ответ: Занимаемая площадь зависит от модели, но стандартная комбинированная машина размером 5x10 футов требует примерно от 400 до 600 квадратных футов. Сюда входит необходимое пространство для загрузки сырья, выгрузки готовых деталей, сменных столов, водоохладителя, пылесборника и защитного кожуха.
Ответ: В пневматических патронах используется сжатый воздух, обеспечивающий сильное и быстрое усилие зажима и требующий минимального обслуживания в загрязненной среде. В электрических патронах используются серводвигатели, обеспечивающие высокоточное программируемое давление зажима. Электрические патроны лучше подходят для тонкостенных труб, которые могут сломаться под сильным пневматическим давлением.
Ответ: Лазерный источник работает так же, как и автономная машина. Однако портальная конструкция комбинированной машины иногда бывает тяжелее, чтобы обеспечить двойную функциональность и увеличенный ход. Это может привести к незначительной разнице в ускорении и скорости по сравнению со специальными сверхскоростными планшетными лазерами.
О: Ежедневные процедуры включают очистку защитных линз и проверку режущих сопел на предмет повреждений или брызг. Операторы должны проверять уровни жидкости в холодильной машине и опорожнять пылесборники. Протирка линейных направляющих и смазка патронов также являются важными ежедневными задачами.


