
Language
Visualizações: 0 Autor: Editor do site Horário de publicação: 14/10/2026 Origem: Site


Entre em qualquer área de produção movimentada hoje e você verá os mesmos gargalos operacionais. Os gerentes de fábrica enfrentam grave escassez de mão de obra qualificada. Os custos das matérias-primas estão aumentando rapidamente. Enquanto isso, o mercado exige velocidades de produção mais altas e precisão absoluta. Os métodos tradicionais de fabricação dependem muito da destreza manual e da resistência física do soldador. Estes métodos mais antigos estão simplesmente a lutar para acompanhar o ritmo das crescentes pressões industriais.
A solução definitiva para dimensionar a produção sem sacrificar a qualidade dos componentes é a Soldador robótico a laser . Passar de processos manuais de arco para sistemas robóticos altamente automatizados não é mais um luxo reservado a grandes fábricas automotivas. É uma necessidade fundamental para se manter competitivo no cenário industrial acelerado de hoje.
Este guia abrangente explora exatamente quais processos, materiais e fluxos de trabalho complexos uma configuração robótica pode automatizar com sucesso. Veremos como essa tecnologia se integra perfeitamente em redes de fábricas mais amplas. Por fim, descreveremos o retorno final do investimento que os fabricantes podem realisticamente esperar ao fazer a atualização.
Automação versátil: uma configuração automatizada lida com muito mais do que apenas a soldagem física em si. Ele agiliza ativamente o manuseio de peças, o rastreamento de costuras em tempo real e a inspeção de qualidade pós-soldagem em todo o piso.
Domínio de materiais: Sistemas ópticos avançados unem automaticamente metais complexos, altamente reflexivos e diferentes que os métodos MIG ou TIG tradicionais normalmente deformam ou destroem.
Integração perfeita: os controladores inteligentes de hoje sincronizam-se facilmente com ecossistemas de fabricação mais amplos. Eles se comunicam de forma eficaz com transportadores, sensores ópticos e outras células robóticas.
Alto retorno sobre o investimento: O investimento de capital inicial é rapidamente compensado por reduções drásticas no desperdício de material, necessidade zero de retificação pós-soldagem e tempos de ciclo exponencialmente mais rápidos.
Para avaliar o impacto da automação em uma fábrica, você deve primeiro compreender a arquitetura fundamental do equipamento. Um sistema robótico de soldagem a laser é uma integração altamente projetada de vários componentes principais trabalhando em uníssono. Ele consiste principalmente em um braço articulado de múltiplos eixos, uma fonte de laser de fibra de estado sólido de alta potência, um cabeçote de soldagem especializado com óptica de foco e tecnologia de oscilação e um controlador industrial centralizado.
Como isso se compara a uma máquina manual autônoma? As diferenças no rendimento são surpreendentes. O processamento manual certamente melhora a velocidade em relação à soldagem TIG tradicional. No entanto, adicionar um braço robótico introduz os elementos críticos de movimento repetível, tempo de atividade contínuo da máquina e posicionamento espacial avançado. Um robô não sente fadiga do operador. Não tem mãos instáveis. Conseqüentemente, a primeira solda executada no início do turno de segunda-feira é metalurgicamente idêntica à solda final produzida na noite de sexta-feira.
No centro deste sistema está o controle numérico computadorizado. O software utiliza caminhos digitais pré-programados e altamente precisos para executar juntas complexas sem intervenção humana. Ao ditar a potência do laser, a posição focal e a velocidade de deslocamento em tempo real, o controlador garante o fornecimento ideal de energia em cada milímetro da junta.
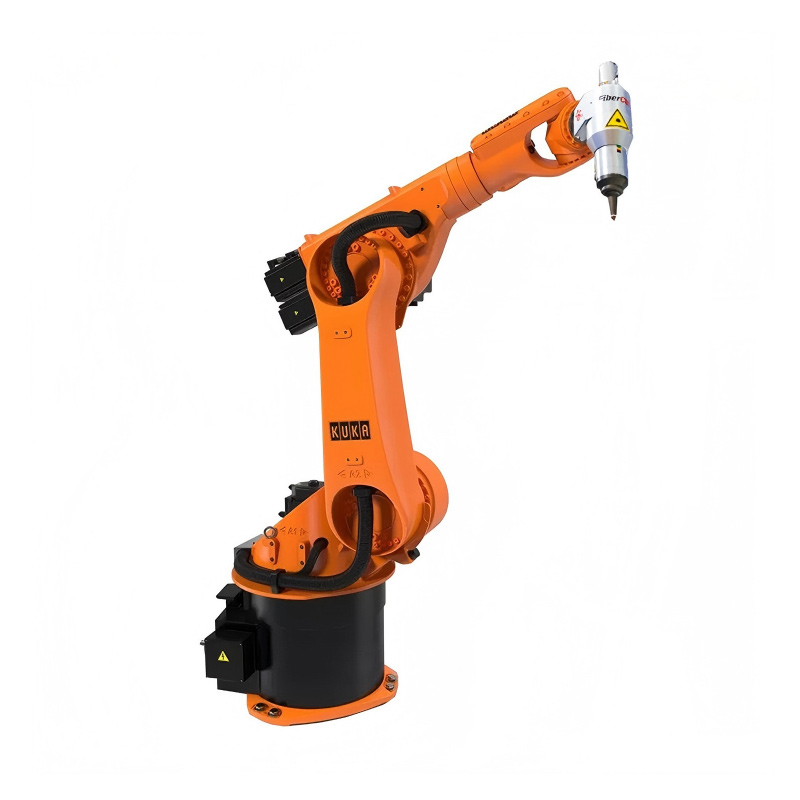
Um dos benefícios mais imediatos da automação é a execução de soldas longas e contínuas em componentes grandes. Pense em tanques de armazenamento industriais, gabinetes HVAC ou painéis estruturais. Os robôs podem automatizar essas costuras estendidas em velocidades de deslocamento até dez vezes mais rápidas do que a soldagem TIG ou MIG manual. Como o braço mecânico mantém uma velocidade constante e inabalável, ele evita o acúmulo de calor localizado. Isso evita queimaduras e garante uma aparência uniforme do cordão em todo o comprimento do metal.
Na fabricação de chapas metálicas, soldas por pontos rápidas e repetitivas são frequentemente necessárias para manter as montagens unidas antes do acabamento final. Um sistema robótico automatiza esse processo, substituindo a soldagem a ponto por resistência tradicional pela precisão sem contato. A cabeça do laser salta entre pontos coordenados em frações de segundo. Como o feixe nunca toca fisicamente a peça, não há desgaste da ferramenta ou degradação do eletrodo de cobre com que se preocupar. O resultado é um processo de aderência altamente automatizado e livre de manutenção.
Os operadores humanos muitas vezes lutam para manter os ângulos ideais da tocha ao navegar em peças cilíndricas ou de formato irregular. Isso leva a uma penetração inconsistente. Um braço robótico de seis eixos, no entanto, manobra sem esforço em torno de estruturas tridimensionais complexas. Ao coordenar o movimento do robô com posicionadores externos, como mesas rotativas, o sistema automatiza a soldagem de estruturas tubulares complexas e sistemas de exaustão. A viga permanece sempre perfeitamente perpendicular à junta.
A indústria automotiva depende muito da união de chapas planas de diferentes espessuras, graus ou materiais antes de serem estampadas em formatos finais. Este processo é conhecido como blanks soldados sob medida. A automação é absolutamente crítica aqui. Os sistemas robóticos unem perfeitamente essas diversas chapas com uma solda de alta resistência e baixo perfil. Isso permite que os engenheiros automotivos projetem componentes do chassi que são mais espessos em áreas de suporte de carga e mais finos em outras áreas. Otimiza o peso do veículo sem comprometer o desempenho em caso de colisão.
Trabalhar manualmente com materiais ultrafinos é uma tarefa que causa suor. Requer imensa habilidade para gerenciar a entrada de calor e evitar empenamentos. UM O Precision Laser Welder automatiza isso totalmente, fornecendo energia altamente concentrada com uma zona microscópica afetada pelo calor. O controlador modula com precisão a frequência de pulso e a velocidade de deslocamento. Isso permite que o sistema una aço inoxidável e alumínio de espessura fina sem queimar ou deformação térmica, eliminando completamente a necessidade de gerenciamento manual de calor.
À medida que indústrias como a fabricação de baterias e a eletrônica evoluem rapidamente, aumenta a necessidade de unir metais com pontos de fusão e condutividades térmicas muito diferentes. A automação robótica controla rigorosamente a termodinâmica necessária para soldar metais diferentes, como cobre e alumínio. Ao gerenciar a profundidade exata da poça de fusão, o sistema cria fortes ligações mecânicas e elétricas. Evita a formação de compostos intermetálicos frágeis frequentemente vistos em processos de arco manual.
Historicamente, materiais altamente refletivos como alumínio, cobre e latão representavam um perigo significativo para equipamentos ópticos devido à retrorreflexão do feixe. Hoje, os modernos lasers de fibra automatizados são equipados com isoladores ópticos avançados e tecnologia de cabeça oscilante. Esta oscilação do feixe dispersa a energia com segurança. Além disso, permite que o sistema automatizado processe metais reflexivos continuamente sem danificar o gerador da fonte ou exigir intervenção manual.
Para que uma célula robótica atinja o rendimento máximo, ela deve ser alimentada continuamente. Esses sistemas raramente operam isoladamente. Em vez disso, eles são projetados para funcionar dentro de um sistema sincronizado Linha de produção automatizada . Ao trabalhar em conjunto com robôs pick-and-place, trocadores automatizados de paletes e correias transportadoras, os materiais são alimentados continuamente nos dispositivos de fixação. Enquanto o laser processa uma peça, a automação externa descarrega simultaneamente o produto acabado e fixa a próxima. Isso eleva as taxas de utilização da máquina para perto de cem por cento.
Mesmo com usinagem de alta precisão, as peças podem apresentar pequenas variações dimensionais ou folgas de ajuste. A automação só é eficaz se puder se adaptar a essas inconsistências do mundo real. Câmeras de visão integradas e sensores táteis automatizam o processo de alinhamento. Ao escanear a junta antes e durante a soldagem real, o robô ajusta automaticamente seu caminho em tempo real para compensar distorções térmicas ou pequenas imprecisões de ferramentas. A viga permanece exatamente centralizada na costura.
O controle de qualidade é tradicionalmente um gargalo manual e demorado. Em uma configuração moderna, a célula robótica pode ser integrada diretamente com ferramentas automatizadas de inspeção óptica ou scanners de perfis tridimensionais. Esses sensores verificam a integridade da solda, medem a largura do cordão e verificam a porosidade da superfície imediatamente após a conclusão do ciclo. Ao automatizar a garantia de qualidade, os fabricantes podem identificar e isolar instantaneamente as peças defeituosas, evitando que elas avancem na linha.
Olhando para o atual cenário industrial, uma grande mudança está em curso nas fábricas globais. A indústria está se afastando rapidamente da execução cega e repetitiva em direção a ecossistemas de produção adaptativos e inteligentes. Impulsionada pelo crescimento explosivo de gigafábricas de veículos elétricos e pela modernização aeroespacial, a demanda por uniões perfeitas e de alta velocidade nunca foi tão alta. Estamos a assistir a uma tendência distinta em que mesmo as oficinas de média dimensão estão a adoptar a automatização apenas para sobreviver à grave escassez de mão-de-obra. Além disso, a inteligência artificial começa a desempenhar um papel tangível. Os algoritmos de IA agora analisam dados acústicos e térmicos em tempo real para ajustar de forma autônoma os parâmetros de soldagem em tempo real. Esta capacidade preditiva evita defeitos antes que eles ocorram, representando a próxima grande fronteira na tecnologia de fabricação.
A escassez global de soldadores manuais altamente qualificados é um grande obstáculo ao crescimento da produção em todo o setor industrial. A automação aborda diretamente esse problema. Em vez de exigir um mestre artesão para cada estação, um operador treinado pode supervisionar múltiplas células robóticas automatizadas simultaneamente. Isso reduz drasticamente os custos diretos de mão de obra por peça. Também garante que os cronogramas de produção sejam cumpridos independentemente das flutuações do mercado de trabalho local.
A soldagem a arco tradicional geralmente deixa respingos e esferas volumosas e feias que exigem lixamento e polimento manual intensivo antes da pintura. Porque um A máquina de solda a laser produz juntas altamente focadas e limpas, automatizando a necessidade desses processos de acabamento secundário. Isso elimina a enorme quantidade de tempo gasto em retrabalho. Também reduz significativamente os gastos com consumíveis abrasivos, como rebolos e discos flap.
O erro humano leva inevitavelmente a uma entrada de calor inconsistente, resultando em peças deformadas e montagens rejeitadas. A repetibilidade absoluta de uma configuração robótica garante sempre um resultado perfeito, desde que as peças sejam fixadas corretamente. Ao manter um controle rigoroso sobre a entrada de energia, ciclo após ciclo, a automação reduz as taxas de refugo a quase zero. Isto economiza capital substancial em matérias-primas desperdiçadas. Soldagem manual
| métrica | TIG e MIG | Soldagem robótica a laser |
|---|---|---|
| Velocidade de processamento | Moderado a lento | Até 10x mais rápido |
| Retificação Pós-Soldagem | Altamente necessário | Raramente necessário |
| Zona Afetada pelo Calor | Grande | Mínimo |
| Dependência Trabalhista | Requer artesãos altamente qualificados | Um operador supervisiona várias células |
| Taxa de sucata | Variável | Perto de zero |
Selecionar o braço robótico correto é uma questão de física e planejamento das instalações. Os gerentes da fábrica devem avaliar a capacidade de carga útil para garantir que o braço possa suportar com segurança o peso da pesada cabeça óptica e de quaisquer sensores de visão integrados. Procure um robô industrial de seis eixos com alcance variando de 1.400 milímetros a 2.000 milímetros. Isso garante que o braço possa acessar todas as juntas das maiores peças fabricadas. Além disso, a área física do gabinete de segurança Classe 1 deve corresponder ao espaço disponível sem interromper o fluxo atual de materiais.
A potência do laser determina diretamente a velocidade de processamento e a profundidade de penetração. Uma fonte de fibra de onda contínua de 1.500 W normalmente é suficiente para automatizar chapas metálicas finas de até 2 milímetros de espessura e bens de consumo cosméticos. Por outro lado, para penetração profunda em componentes automotivos pesados ou materiais altamente refletivos como o cobre, os fabricantes devem optar por fontes de energia de 3.000 W ou superiores. Combinar a potência com o seu material garante que você atinja os tempos de ciclo necessários sem sobrecarregar o equipamento.
O hardware é tão eficaz quanto o software que o controla. Ao configurar uma nova linha, a facilidade de programação é um fator crítico. As instalações devem priorizar software de programação off-line intuitivo. Isso permite que os engenheiros simulem e gerem caminhos a partir de modelos de projeto auxiliados por computador em um PC sem interromper a máquina física. Pendentes de ensino modernos com interfaces gráficas e fáceis de usar tornam muito mais rápido para a equipe fazer microajustes em tempo real.
A integração da automação robótica oferece benefícios muito além da simples união de duas peças de metal. Ele automatiza a eficiência, impõe um controle de qualidade rigoroso e, em última análise, garante a rentabilidade a longo prazo. Ao eliminar os gargalos do trabalho manual, erradicar a retificação pós-soldagem e reduzir drasticamente o desperdício, os fabricantes podem dimensionar sua produção para atender às demandas do mercado moderno.
Quer sua instalação produza dispositivos médicos microscópicos ou componentes pesados de chassis automotivos, a integração de um O soldador a laser CNC em um fluxo de trabalho de produção sincronizado é o caminho mais claro para preparar seu negócio para o futuro.
Pare de permitir que a escassez de mão de obra e os ciclos de produção lentos limitem o seu crescimento. É hora de atualizar seu chão de fábrica com automação de nível industrial. Visite a DP Laser para explorar nossa série AP de alto desempenho e soluções de linha de produção automatizada. Entre em contato com nossa equipe de engenharia hoje mesmo para solicitar um cálculo personalizado de retorno sobre o investimento, adaptado às suas instalações específicas, e dê o primeiro passo em direção à fabricação inteligente e altamente lucrativa.
Absolutamente. Embora a robótica seja tradicionalmente associada à produção em massa, o moderno software de programação offline e as ferramentas modulares de troca rápida tornam-na altamente eficiente para automatizar até mesmo pequenas execuções de lotes. Os operadores podem alternar entre diferentes programas de peças em questão de segundos, tornando-o ideal para oficinas personalizadas.
O gasto de capital inicial para um sistema robótico é maior do que para máquinas manuais autônomas. No entanto, o investimento é altamente justificável. Devido ao aumento exponencial do rendimento, à eliminação do pós-processamento e à redução da dependência direta de mão de obra, o retorno do investimento é normalmente obtido dentro de 12 a 24 meses para a maioria das instalações.
Não. As interfaces robóticas modernas e os pendentes de aprendizagem avançados simplificaram drasticamente o processo de programação. As instalações não precisam contratar engenheiros robóticos especializados. A equipe de soldagem ou operadores de máquinas existentes podem ser treinados rapidamente para operar, gerenciar e ajustar o sistema automatizado.
Sim, quando devidamente integrado. Os sistemas automatizados são alojados em gabinetes de segurança Classe 1 equipados com intertravamentos de segurança rígidos. Esses gabinetes protegem completamente os trabalhadores contra radiações prejudiciais, flashes fortes e vapores perigosos, criando um ambiente geral de fábrica significativamente mais seguro e limpo.
Embora os lasers de fibra sejam incrivelmente versáteis, certos materiais apresentam desafios. Materiais com teor extremamente alto de carbono, como ferro fundido, são propensos a rachaduras devido às rápidas taxas de resfriamento associadas ao processamento a laser. Além disso, metais de baixo ponto de ebulição, como zinco ou magnésio, exigem controle de parâmetros altamente especializado para evitar respingos e porosidade excessivos.
Com um moderno software de programação offline, uma peça completamente nova pode ser programada em um ambiente virtual em apenas algumas horas, sem interromper a produção. Depois que o programa é transferido para a máquina, o ajuste fino do caminho físico no chão de fábrica normalmente leva menos de trinta minutos.


